- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Автоматизация упаковки комбикорма в мешки
Автоматизация упаковки комбикорма требует согласованной работы всех узлов — от подачи продукта и формирования дозы до контроля готового мешка, паллетирования и обмотки паллеты. Производительность такого участка определяется не скоростью отдельной машины, а пропускной способностью всей технологической цепочки.
При проектировании необходимо учитывать форму и свойства комбикорма, диапазон массы упаковки, конструкцию мешка, способ его закрывания, количество рецептур и требования к последующему складированию. Предварительная проработка этих параметров помогает избежать ситуаций, когда один узел ограничивает работу всей линии или не соответствует фактическим характеристикам продукта.
Что необходимо согласовать до автоматизации упаковки
Комбикорм может выпускаться в виде гранул, крупки или сыпучей смеси. Разные продукты отличаются насыпной плотностью, сыпучестью, гранулометрическим составом, склонностью к образованию пыли и поведением при подаче в дозатор. Эти характеристики влияют на выбор оборудования и параметры рабочего цикла.
До определения состава линии рекомендуется зафиксировать следующие исходные данные:
- вид и физические свойства комбикорма;
- насыпную плотность продукта и диапазон ее изменения;
- размер гранул или фракционный состав смеси;
- номинальную массу продукта в мешке;
- допустимые отклонения массы готовой упаковки;
- тип, материал и размеры мешка;
- способ подачи пустой тары;
- технологию закрывания мешка;
- необходимое количество упаковок за единицу времени;
- количество рецептур и частоту перехода между ними;
- требования к контролю готовых мешков;
- способ паллетирования и параметры используемых поддонов;
- план помещения и характеристики действующего оборудования.
Если предприятию необходим готовый комплекс машин, состав оборудования можно уточнить на странице линии упаковки комбикорма. Этот материал посвящен логике согласования отдельных операций и предотвращению образования узких мест на автоматизированном участке.
Этапы автоматизированного упаковочного процесса
Подача продукта из технологической системы
Готовый комбикорм поступает из накопительной емкости или другого технологического оборудования на фасовочный участок. Конструкция системы подачи должна обеспечивать равномерное поступление продукта и достаточный запас для работы дозатора.
Неравномерная подача может увеличивать продолжительность цикла и вызывать простои упаковочной машины. Поэтому вместимость бункера, расположение датчиков уровня и производительность питающего механизма согласовывают с фактическим расходом продукта.
Дозирование и взвешивание комбикорма
Дозирующий узел формирует заданную порцию перед ее поступлением в мешок. Для гранулированного, измельченного или порошкообразного комбикорма могут потребоваться разные способы подачи продукта в весовой бункер.
При выборе дозатора для упаковочной машины учитывают не только номинальную массу порции. Важными параметрами являются насыпная плотность, сыпучесть, размер частиц, необходимый темп фасовки и диапазон продуктов, с которыми должна работать линия.
Для стабильного дозирования могут применяться режимы грубой и точной подачи. На основной стадии в весовой бункер поступает большая часть порции, после чего скорость уменьшается для приближения к заданной массе. Конкретный алгоритм зависит от конструкции оборудования и свойств продукта.
Подача и позиционирование пустого мешка
Пустой мешок необходимо правильно расположить относительно загрузочного патрубка и надежно зафиксировать на время наполнения. Подача тары может выполняться оператором или автоматическим устройством.
В полностью автоматизированной системе механизм забирает мешок из магазина, раскрывает его горловину, устанавливает на фасовочный патрубок и контролирует правильность положения. Возможность такой автоматизации зависит от геометрии, материала и стабильности изготовления мешков.
Наполнение мешка
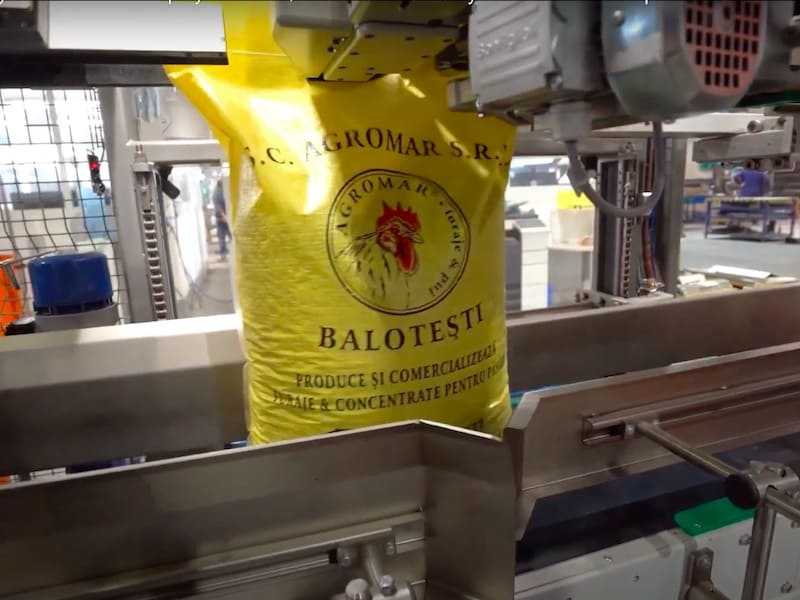
После фиксации тары сформированная доза поступает в мешок. Конструкция загрузочного узла должна соответствовать характеристикам комбикорма и обеспечивать контролируемое перемещение продукта без переполнения горловины.
Для фасовки в предварительно изготовленную тару применяется оборудование для наполнения мешков с открытым верхом. Конкретная машина подбирается с учетом формата мешка, способа его подачи, номинальной массы и необходимого уровня автоматизации.
После наполнения мешок должен сохранять положение, необходимое для передачи на закрывание. Неустойчивый или недостаточно расправленный мешок может затруднить работу транспортера и закрывающего устройства.
Закрывание упаковки
Способ закрывания зависит от материала и конструкции мешка. Для открытых мешков могут применяться зашивание, запайка внутреннего вкладыша, термосваривание полимерного материала или сочетание нескольких операций.
Швейный узел должен получить ровно расправленную горловину без складок, препятствующих формированию шва. При использовании термосваривания учитываются структура упаковочного материала, состояние свариваемой поверхности и параметры нагрева.
Термин «герметичное закрывание» следует использовать только для упаковки и технологии, которые действительно обеспечивают необходимый уровень герметичности. Обычное зашивание мешка само по себе не всегда создает герметичное соединение.
Маркировка и идентификация
На мешок или этикетку может наноситься информация, необходимая для идентификации продукции: наименование, рецептура, масса, номер партии, дата производства и другие сведения, предусмотренные предприятием.
Место установки принтера или аппликатора выбирают с учетом материала упаковки и расположения маркировочного поля. Информацию необходимо наносить на участок, который остается доступным для считывания после закрывания мешка и формирования паллеты.
Контроль готового мешка
После наполнения и закрывания упаковка может проходить через отдельные контрольные узлы. В состав участка при необходимости включают контрольные весы, металлодетектор и систему автоматической отбраковки.
Оборудование для контроля готовых мешков должно быть согласовано с их массой, размерами, скоростью транспортировки и условиями перемещения по конвейеру. Важно также предусмотреть безопасный вывод отбракованной упаковки из основного потока.
Транспортировка между операциями
Мешок должен последовательно пройти зоны наполнения, закрывания, маркировки, контроля и паллетирования. Для этого используются ленточные, роликовые или другие транспортные системы, конструкция которых соответствует форме и массе упаковки.
При подборе конвейерного оборудования учитывают высоту передачи, длину маршрута, расположение поворотов и необходимость накопления мешков. Неправильно выбранная скорость транспортеров может привести к образованию заторов или чрезмерному расстоянию между упаковками.
Паллетирование мешков
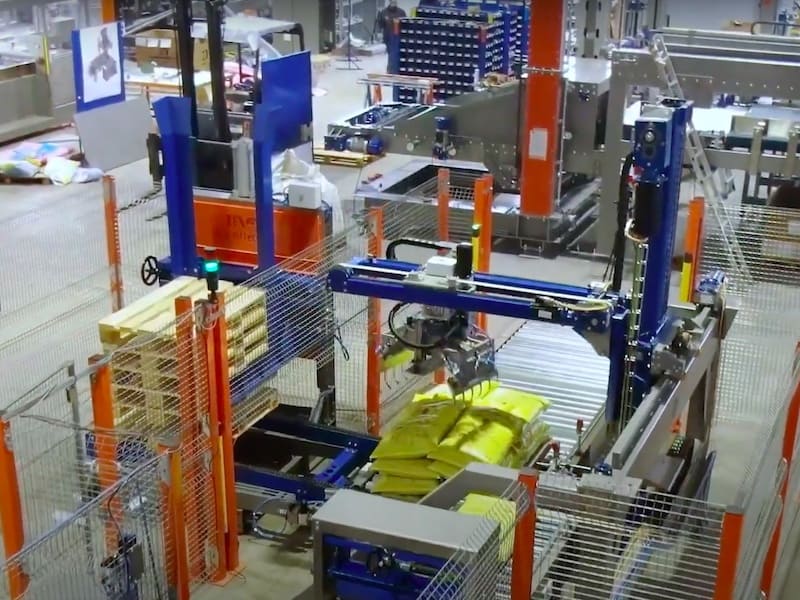
После прохождения контроля мешки подаются на паллетайзер. Оборудование формирует ряды и слои в соответствии с заданной схемой, размерами поддона и характеристиками упаковки.
Для конечной автоматизации могут применяться традиционные послойные машины или роботы-паллетайзеры. Выбор зависит от производительности, количества форматов, доступной площади и требований к гибкости участка.
Схему паллеты необходимо проверять с учетом размеров наполненного мешка, количества упаковок в слое, допустимой высоты и устойчивости груза. Номинальных размеров пустой тары для такого расчета недостаточно.
Обмотка и отвод готовой паллеты
Сформированная паллета может передаваться на оборудование для обмотки стретч-пленкой. Пленка помогает ограничить смещение мешков во время внутрипроизводственного перемещения, складирования и перевозки.
Режим обмотки подбирают в соответствии с высотой и устойчивостью груза. После стабилизации паллета может направляться на маркировку, склад или к месту отгрузки.
Как согласовать производительность отдельных узлов
Производительность линии следует рассчитывать по самому медленному повторяющемуся процессу. Если дозатор формирует порцию быстрее, чем устройство успевает подать и зафиксировать новый мешок, увеличение скорости дозирования не повысит итоговый выпуск.
При расчете учитывают:
- время формирования дозы;
- продолжительность подачи и фиксации мешка;
- время наполнения и освобождения загрузочного патрубка;
- скорость закрывания горловины;
- продолжительность контрольного взвешивания;
- интервалы между мешками на транспортерах;
- цикл формирования ряда и слоя на паллетайзере;
- время замены заполненной паллеты пустым поддоном;
- продолжительность обмотки и отвода готового груза;
- время переналадки при смене продукта или формата.
В технологической схеме могут предусматриваться накопительные участки. Они позволяют кратковременно разделить работу соседних машин, но не устраняют постоянного несоответствия их производительности. Вместимость накопителя также необходимо рассчитывать.
Выбор уровня автоматизации
Не каждому предприятию необходим одинаковый уровень автоматизации. Состав оборудования зависит от объема производства, количества рабочих смен, ассортимента комбикорма и требований к организации труда.
Полуавтоматический участок
Оператор устанавливает пустой мешок на фасовочный патрубок, после чего оборудование выполняет дозирование и наполнение. Закрывание и последующее перемещение упаковки могут быть механизированы или автоматизированы частично.
Такую конфигурацию можно рассматривать при умеренном объеме выпуска или частой смене нестандартных форматов. При расчете необходимо учитывать фактическую способность оператора поддерживать необходимый рабочий темп.
Автоматическая фасовочная линия
Система самостоятельно подает пустые мешки, устанавливает их на загрузочный патрубок, наполняет, закрывает и передает на следующие операции. Оператор контролирует параметры процесса, пополняет упаковочные материалы и реагирует на сообщения системы управления.
Автоматическая подача требует стабильного качества мешков. Отклонения размеров, деформированная горловина, слипание или неправильное положение тары в магазине могут нарушать рабочий цикл.
Комплексная конечная автоматизация
Наиболее полный вариант объединяет фасовку, закрывание, маркировку, контроль, транспортировку, паллетирование и обмотку. При такой конфигурации особенно важно заранее определить интерфейсы между машинами и общую логику остановки линии.
Аварийная или плановая остановка одного узла не должна приводить к неконтролируемому накоплению продукта и упаковок. Система управления должна учитывать состояние предыдущих и последующих участков.
Факторы, влияющие на стабильность упаковки
Свойства комбикорма
Изменение насыпной плотности, размера гранул или доли мелкой фракции может влиять на скорость подачи и массу порции. При работе с несколькими рецептурами следует заранее определить диапазон параметров и необходимость сохранения отдельных настроек.
Качество мешков
Автоматическая система предъявляет требования к повторяемости размеров тары, раскрытию горловины, положению швов и качеству укладки мешков в магазине. Образцы упаковки желательно передать поставщику до окончательного согласования оборудования.
Пылеобразование
Количество пыли зависит от состава продукта, способа подачи и высоты его падения. При проектировании оценивают необходимость аспирации, герметизации мест пересыпания и организации очистки рабочей зоны.
Переход между рецептурами
Если на одной линии упаковываются разные виды комбикорма, необходимо определить порядок опорожнения бункеров и транспортных каналов, смены маркировки и загрузки соответствующих мешков. Процедура перехода должна учитывать требования предприятия по предотвращению смешивания партий.
Типичные ошибки при проектировании участка
- Выбор оборудования только по номинальной скорости. Заявленный показатель отдельной машины не отражает производительности всего участка.
- Использование усредненных свойств продукта. Линию необходимо проверять для фактического диапазона рецептур и насыпной плотности.
- Отсутствие испытаний мешков. Размеры из спецификации не всегда позволяют оценить раскрытие, жесткость и поведение тары в автоматическом магазине.
- Недостаточно места для обслуживания. На плане необходимо учитывать не только габариты машин, но и ограждения, открывание дверей, сервисные проходы и зоны замены материалов.
- Несогласованная высота конвейеров. Ошибки в точках передачи затрудняют интеграцию оборудования разных производителей.
- Отсутствие накопления между критическими операциями. Кратковременная остановка одной машины может останавливать весь участок.
- Запоздалый выбор схемы паллеты. Параметры паллетирования влияют на производительность, рабочую зону и конструкцию захвата.
- Игнорирование процедур очистки. Доступ к местам контакта с продуктом и зонам возможного накопления пыли следует предусмотреть на этапе компоновки.
Данные для подготовки технического задания
Для предварительной проработки проекта рекомендуется подготовить:
- описание каждого вида комбикорма;
- образцы продукта и упаковочных материалов;
- диапазон массы фасовки;
- необходимую производительность для каждого формата;
- размеры и конструкцию мешков;
- необходимый способ закрывания;
- состав информации для маркировки;
- требования к контрольному взвешиванию и металлодетекции;
- параметры поддонов и схемы укладки;
- план помещения с высотными отметками;
- описание существующего оборудования;
- доступные электрические и пневматические подключения;
- требования к отводу готовых паллет.
Чем полнее будут исходные данные, тем точнее можно определить состав оборудования, расположение машин и границы автоматизации.
Монтаж и последующая эксплуатация
Перед поставкой необходимо согласовать компоновочный чертеж, точки подключения и последовательность взаимодействия машин. Во время монтажа и пусконаладки проверяют направления движения продукта и упаковки, работу датчиков, защитных блокировок, программ дозирования и схем паллетирования.
После запуска персонал должен понимать порядок штатной остановки, смены формата, очистки и действий при появлении сообщений системы управления. Плановое сервисное обслуживание оборудования выполняется в соответствии с документацией конкретных машин и фактическими условиями эксплуатации.
Часто задаваемые вопросы
Какое оборудование необходимо для автоматической упаковки комбикорма?
Базовый участок включает систему подачи продукта, дозатор, фасовочную машину и оборудование для закрывания мешка. В зависимости от задачи дополнительно устанавливают маркировочное оборудование, контрольные весы, металлодетектор, конвейеры, паллетайзер и паллетообмотчик.
Можно ли фасовать гранулированный и рассыпной комбикорм на одной линии?
Такая возможность зависит от диапазона характеристик продуктов и конструкции дозирующей системы. Необходимо проверить насыпную плотность, сыпучесть, размер частиц, требуемую производительность и возможность сохранения отдельных настроек для каждой рецептуры.
Как выбрать дозатор для комбикорма?
Дозатор выбирают по физическим свойствам продукта, диапазону массы упаковки, необходимой точности и производительности. Решение желательно принимать после испытания образца комбикорма или анализа достоверных данных о его характеристиках.
Какие мешки можно использовать?
Возможность работы с конкретным мешком зависит от конструкции фасовочной машины. Необходимо учитывать материал, размеры, форму горловины, способ закрывания и качество изготовления тары. Для автоматической подачи особенно важна повторяемость параметров мешков.
Можно ли добавить автоматическую подачу мешков?
Да, если формат и качество пустой тары совместимы с механизмами магазина, раскрытия и установки мешка на фасовочный патрубок. Совместимость подтверждается техническим анализом и при необходимости испытаниями образцов.
Зачем устанавливать контрольные весы после фасовочной машины?
Контрольные весы проверяют массу уже наполненного и закрытого мешка. Такой узел не заменяет основной дозатор, а выполняет отдельную контрольную операцию и может передавать сигнал системе отбраковки.
Можно ли подключить линию к автоматическому паллетайзеру?
Да. Для интеграции необходимо согласовать скорость поступления мешков, их размеры и массу, схему укладки, параметры поддона, высоту конвейеров и обмен сигналами между системами.
Как определить необходимую производительность участка?
Расчет выполняют по плановому объему выпуска, количеству рабочих часов, времени переналадки и циклам всех машин. Итоговую производительность ограничивает самый медленный регулярно повторяющийся процесс.
Можно ли встроить новое оборудование в действующее производство?
Да, если подтверждена техническая совместимость. Необходимо проверить доступную площадь, высоту передачи продукта и мешков, параметры подключения, производительность существующих машин и возможности системы управления.
Какие материалы необходимо предоставить для расчета?
Желательно предоставить образцы комбикорма и мешков, размеры упаковки, диапазон массы фасовки, необходимую производительность, схему паллеты, план помещения и описание существующего оборудования.
Проектирование автоматизированного участка упаковки комбикорма
ITP-GROUP помогает подготовить техническое задание, определить последовательность операций и согласовать фасовочную машину со вспомогательным оборудованием. Проект рассматривается как единая система: от поступления комбикорма на дозирование до передачи сформированной паллеты на склад.
Для подготовки предложения предоставьте характеристики продукта, образцы мешков, необходимую производительность, требования к контролю, параметры поддона и план помещения. На основании этих данных можно определить уровень автоматизации, состав оборудования и требования к его интеграции.
Back to Category
