- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Фасовка древесных пеллет в мешки по 15 кг
Фасовка древесных пеллет в мешки по 15 кг требует согласования свойств гранул, конструкции упаковки, способа дозирования и последующих операций. Для стабильной работы недостаточно установить отдельную фасовочную машину: необходимо обеспечить равномерную подачу продукта, контроль массы, правильное закрывание мешка и организованный отвод готовых упаковок.
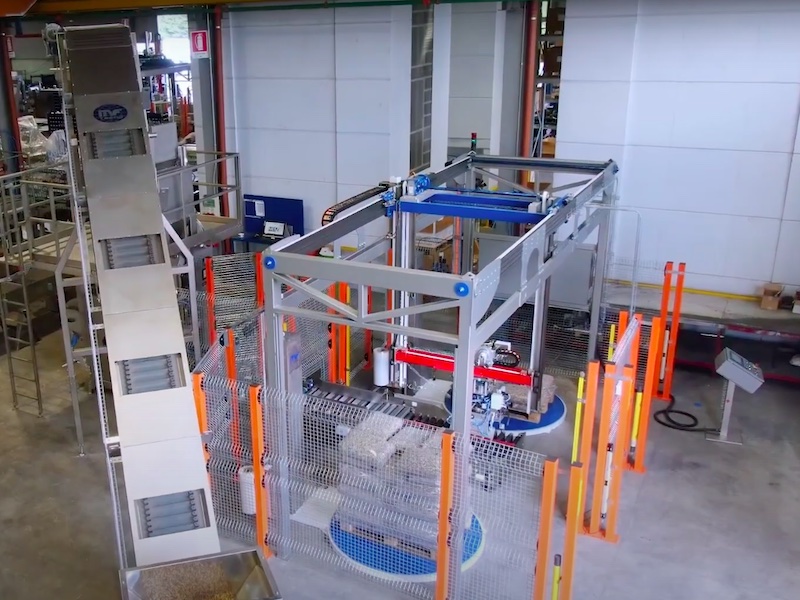
Конфигурация участка зависит от характеристик пеллет, материала мешка, необходимой производительности и уровня автоматизации. Линия может работать с ручной или автоматической подачей пустой тары, дополняться контрольными весами, маркировочным оборудованием, паллетайзером и оборудованием для обмотки готовых паллет.
Особенности древесных пеллет как продукта для фасовки
Древесные пеллеты — это гранулированный сыпучий продукт. При проектировании упаковочного участка учитывают не только номинальную массу мешка, но и физические параметры конкретной партии продукции.
На работу оборудования могут влиять:
- насыпная плотность пеллет;
- диаметр и длина гранул;
- количество мелкой фракции и древесной пыли;
- сыпучесть продукта;
- прочность гранул и их устойчивость к разрушению;
- влажность продукта;
- температура пеллет при поступлении на фасовку;
- неравномерность подачи из накопительного бункера.
Изменение насыпной плотности влияет на объем, занимаемый порцией массой 15 кг. Поэтому размеры мешка необходимо определять по фактическому объему продукта с учетом пространства, необходимого для наполнения, формирования горловины и ее закрывания.
До согласования оборудования желательно предоставить образцы пеллет и упаковочного материала. Испытания позволяют проверить стабильность подачи, поведение гранул при пересыпании и соответствие выбранного мешка фактическому объему порции.
Выбор мешка для фасовки по 15 кг
Мешок должен соответствовать массе продукта, условиям хранения, способу транспортировки и технологии закрывания. Само обозначение «15 кг» не определяет его размеры: при одинаковой массе объем разных партий пеллет может отличаться.
При выборе упаковки необходимо указать:
- материал и структуру мешка;
- ширину, длину и конструкцию дна;
- толщину упаковочного материала;
- расположение печати и маркировочного поля;
- допустимую температуру сваривания, если применяется термозапайка;
- необходимость перфорации или удаления воздуха;
- требования к защите продукта во время хранения;
- способ укладки мешков на поддон.
Для фасовки могут применяться предварительно изготовленные мешки с открытым верхом. Соответствующее оборудование для наполнения открытых мешков выбирается с учетом характеристик тары, способа ее подачи и необходимого уровня автоматизации.
Заявлять о полной герметичности упаковки можно только после проверки материала и качества закрывающего шва. Обычное зашивание горловины не всегда обеспечивает защиту от влаги, а наличие термосварного шва само по себе не подтверждает пригодность мешка для хранения в любых условиях.
Последовательность фасовки древесных пеллет
Подача продукта на фасовочный участок
Пеллеты поступают из производственной или складской системы в накопительный бункер фасовочной линии. Подающее оборудование должно обеспечивать достаточный запас продукта и равномерное питание дозатора.
При выборе транспортной системы важно ограничить разрушение гранул и образование дополнительной мелкой фракции. Конструкция оборудования зависит от высоты подъема, длины маршрута, производительности и расположения участка.
Накопление и контроль уровня
Промежуточный бункер разделяет работу производственного и упаковочного оборудования. Датчики контролируют наличие продукта и передают сигналы системе управления.
Недостаточная вместимость бункера или нестабильная подача могут увеличивать продолжительность дозирования. Слишком большой запас продукта также требует проверки нагрузки на конструкцию и поведения пеллет при продолжительном нахождении в емкости.
Весовое дозирование порции
Для формирования порции массой 15 кг может применяться весовой дозатор. Продукт поступает в весовой бункер или непосредственно в упаковку — конкретный принцип зависит от конструкции линии.
Соответствующее дозирующее оборудование выбирают с учетом насыпной плотности, свойств пеллет, необходимого темпа фасовки и допустимого отклонения массы.
Объемное дозирование без дополнительного контроля не следует считать эквивалентом весового, поскольку объем порции может изменяться при колебаниях насыпной плотности. Если готовая упаковка нормируется по массе, в проекте необходимо предусмотреть соответствующий весовой контроль.
Подача пустого мешка
При полуавтоматической конфигурации оператор вручную устанавливает мешок на загрузочный патрубок. Автоматическая система забирает тару из магазина, раскрывает горловину, позиционирует мешок и фиксирует его перед наполнением.
Возможность автоматической подачи зависит от повторяемости размеров мешков, их жесткости, качества укладки в магазине и способности отдельных упаковок легко отделяться друг от друга.
Наполнение мешка пеллетами
После установки и фиксации мешка дозированная порция поступает через загрузочный патрубок. Высоту падения и скорость подачи необходимо согласовать таким образом, чтобы сохранить структуру гранул и не создавать чрезмерного количества пыли.
Наполненный мешок должен сохранять устойчивое положение и правильно передаваться на следующий участок. Для этого фасовочный узел может дополняться опорной платформой, конвейером или другими устройствами, предусмотренными конструкцией линии.
Формирование горловины и закрывание
Перед закрыванием горловина мешка должна быть расправлена и правильно ориентирована. Способ закрывания выбирают в соответствии с материалом упаковки:
- зашивание применяется для совместимых бумажных, тканых полимерных и других мешков;
- термосваривание используется для материалов, способных формировать сварной шов;
- комбинированное закрывание может включать обработку внутреннего вкладыша и последующее зашивание внешнего слоя.
Температура, усилие и продолжительность сваривания определяются свойствами упаковочного материала. Для швейной системы необходимо согласовать тип нити, положение шва и подготовку горловины.
Маркировка упаковки
На мешок или отдельную этикетку могут наноситься наименование продукции, масса, номер партии, дата производства и другая информация, предусмотренная предприятием.
Место установки маркировочного устройства выбирают таким образом, чтобы поле печати оставалось ровным и доступным. Если готовые мешки укладываются на паллету, маркировка должна сохранять читаемость после паллетирования и обмотки.
Контроль готового мешка
После закрывания может выполняться контроль массы готовой упаковки. Такой узел проверяет уже наполненный мешок и не заменяет основной фасовочный дозатор.
При необходимости оборудование для контроля готовых мешков дополняется системой отбраковки. Ее конструкцию согласовывают с массой и размерами упаковки, скоростью конвейера и доступным пространством.
Транспортировка мешков между операциями
После наполнения мешок последовательно проходит закрывание, маркировку, контроль и передачу на паллетирование. Для перемещения используются ленточные или другие подходящие транспортные системы.
При выборе конвейерного оборудования учитывают:
- массу и размеры наполненного мешка;
- устойчивость упаковки на ленте;
- высоту передачи между машинами;
- длину и направление маршрута;
- необходимость поворота или выравнивания мешка;
- место для накопления перед следующим участком;
- доступ персонала к оборудованию.
Скорость соседних конвейеров должна быть согласована. Неконтролируемые перепады скорости могут изменять расстояние между мешками или нарушать их ориентацию перед контрольным и паллетирующим оборудованием.
Паллетирование мешков с древесными пеллетами
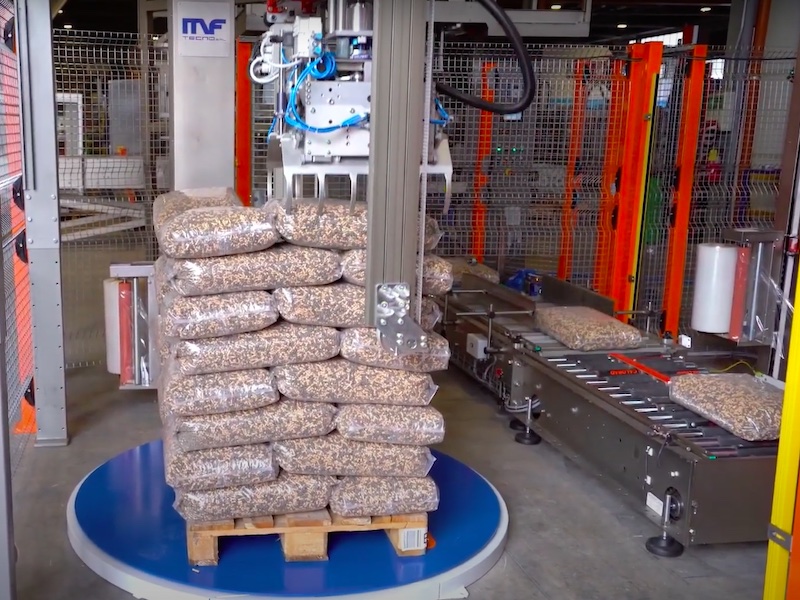
После закрывания и контроля мешки могут автоматически укладываться на поддоны. Для этого применяются традиционные послойные системы или роботы-паллетайзеры.
Выбор оборудования зависит от производительности фасовочного участка, размеров мешка, схемы слоя, параметров поддона и количества используемых форматов. Для подготовки проекта необходимо предоставить размеры именно наполненной упаковки: пустой мешок не отражает ее окончательную форму.
Подготовка мешка к укладке
Перед паллетированием упаковка должна поступать в предсказуемом положении. При необходимости конвейерная система выравнивает или поворачивает мешок относительно направления движения.
Форма наполненного мешка влияет на выбор захвата и устойчивость слоя. Неравномерное распределение пеллет внутри упаковки может затруднять автоматическую укладку.
Формирование схемы паллеты
Схема определяет количество мешков в каждом слое, их ориентацию, количество уровней и итоговую высоту груза. При расчете учитывают размеры поддона, допустимое выступание упаковки за его края и требования к транспортировке.
Устойчивость необходимо проверять на реальных мешках. Одинаковая номинальная масса не гарантирует одинаковой геометрии упаковки при использовании разных материалов или партий пеллет.
Подача пустых поддонов
В автоматизированной конфигурации магазин поддонов может поштучно подавать их в рабочую зону паллетайзера. Конструкция такого устройства зависит от размеров, материала и качества используемых поддонов.
Поврежденные или существенно отличающиеся по геометрии поддоны могут нарушать автоматический цикл, поэтому требования к их состоянию следует определить в техническом задании.
Обмотка сформированной паллеты
Для ограничения смещения мешков во время внутреннего перемещения и перевозки паллета может передаваться на оборудование для обмотки стретч-пленкой.
Программа обмотки определяет количество витков, расположение зон усиления и натяжение пленки. Эти параметры подбираются в соответствии с высотой, массой и устойчивостью сформированного груза.
Стретч-пленка стабилизирует мешки на поддоне, но не должна автоматически рассматриваться как полная защита от атмосферной влаги или как основание для хранения продукции под открытым небом. Условия складирования определяются свойствами первичной упаковки и требованиями к древесным пеллетам.
Уровни автоматизации фасовочного участка
Полуавтоматическая фасовка
Оператор устанавливает пустой мешок на фасовочный патрубок, после чего оборудование выполняет дозирование и наполнение. Закрывание и транспортировка могут осуществляться отдельными механизированными узлами.
Такое решение можно рассматривать при умеренной производительности, ограниченном количестве форматов или поэтапной модернизации производства.
Автоматическая подача и наполнение мешков
Линия самостоятельно извлекает мешок из магазина, раскрывает, позиционирует, наполняет и передает на закрывание. Для стабильной работы необходимы упаковочные материалы с повторяемыми размерами и свойствами.
Перед утверждением проекта образцы мешков проверяются на отделение в магазине, раскрывание горловины, установку на патрубок и перемещение после наполнения.
Комплексная автоматизация конечного участка
В единую систему объединяются дозирование, подача мешков, наполнение, закрывание, маркировка, контроль, транспортировка, паллетирование и обмотка.
Для такой конфигурации необходима общая логика управления. Остановка одного узла должна корректно передаваться предыдущим машинам, чтобы предотвратить переполнение бункеров, столкновение мешков или блокирование транспортной системы.
Как рассчитать необходимую производительность
Производительность участка определяется не максимальной скоростью отдельной машины, а продолжительностью полного цикла и возможностями самого медленного регулярно повторяющегося процесса.
При расчете учитывают:
- время формирования порции массой 15 кг;
- продолжительность установки пустого мешка;
- время наполнения;
- продолжительность закрывания горловины;
- интервалы между упаковками на конвейере;
- время контрольного взвешивания;
- цикл паллетайзера;
- продолжительность замены заполненной паллеты;
- время обмотки и отвода готового груза;
- плановые остановки для очистки и обслуживания;
- время переналадки при изменении формата упаковки.
Если фасовочная машина работает быстрее следующего участка, перед ним может потребоваться накопление. Однако буфер компенсирует только кратковременные остановки и не устраняет постоянного несоответствия производительности оборудования.
Факторы стабильной работы линии
Стабильность характеристик пеллет
Колебания насыпной плотности, количества пыли и размеров гранул могут влиять на дозирование и наполнение мешка. Диапазон характеристик продукта необходимо сообщить поставщику оборудования.
Качество упаковочного материала
Автоматическая подача требует повторяемых размеров, ровной укладки и стабильного раскрывания мешков. Для термосваривания дополнительно важны состав материала и свойства свариваемых слоев.
Удаление пыли
Мелкая древесная фракция может выделяться в местах пересыпания продукта. При проектировании оценивают необходимость аспирации, герметизации загрузочного узла и регулярной очистки оборудования.
Доступность для очистки и обслуживания
Компоновка должна предусматривать безопасный доступ к бункеру, дозатору, загрузочному патрубку, закрывающим механизмам и конвейерам. На плане учитывают не только габариты машин, но и открывание дверей, защитные ограждения и сервисные проходы.
Типичные ошибки при выборе оборудования
- Подбор мешка только по массе. Для определения размеров необходимо учитывать фактический объем 15 кг пеллет.
- Расчет по одному значению насыпной плотности. Следует сообщить возможный диапазон изменения характеристик продукта.
- Использование объемного дозирования без учета колебаний свойств продукта. Изменение плотности может влиять на массу порции.
- Отсутствие испытаний упаковки. Образцы мешков необходимо проверить на подачу, раскрывание, наполнение и закрывание.
- Необоснованное требование герметичности. Способ закрывания и свойства материала должны соответствовать фактическим условиям хранения.
- Игнорирование пылеобразования. Аспирацию и очистку необходимо учитывать при разработке компоновки.
- Запоздалый выбор схемы паллеты. Размеры наполненного мешка и рисунок слоя влияют на паллетайзер и транспортную систему.
- Выбор линии только по максимальной скорости. Необходимо рассчитывать согласованную производительность всех узлов.
Данные для подготовки технического предложения
Для предварительного подбора оборудования рекомендуется предоставить:
- образцы древесных пеллет;
- насыпную плотность и диапазон ее изменения;
- диаметр и длину гранул;
- допустимое содержание мелкой фракции;
- размеры и образцы мешков;
- структуру упаковочного материала;
- номинальную массу 15 кг и допустимое отклонение;
- необходимую производительность;
- способ закрывания горловины;
- требования к маркировке;
- параметры контрольного оборудования;
- размер и тип поддона;
- желаемую схему паллетирования;
- план производственного помещения;
- описание действующего оборудования и точек подключения.
Монтаж и эксплуатация оборудования
До поставки необходимо согласовать компоновку, высоту передачи продукта и мешков, точки подключения и интерфейсы управления. Во время монтажа и пусконаладки проверяют работу датчиков, дозатора, системы подачи мешков, закрывающих устройств и конечной автоматизации.
После запуска персонал должен знать порядок штатной остановки, загрузки упаковочных материалов, очистки и действий при появлении сообщений системы управления. Плановое сервисное обслуживание оборудования выполняется в соответствии с документацией конкретной линии и фактическими условиями эксплуатации.
Часто задаваемые вопросы
Какое оборудование необходимо для упаковки древесных пеллет по 15 кг?
Базовая конфигурация включает систему подачи продукта, весовой дозатор, узел фиксации и наполнения мешка, оборудование для закрывания и отводящий конвейер. Дополнительно могут устанавливаться маркировочное устройство, контрольные весы, паллетайзер и паллетообмотчик.
Как определить размеры мешка для 15 кг пеллет?
Размеры определяют по фактическому объему продукта с учетом диапазона насыпной плотности, необходимого свободного пространства, конструкции горловины и способа закрывания. Желательно провести испытания с реальными пеллетами.
Можно ли использовать объемный дозатор?
Техническая возможность зависит от требований к готовой упаковке и стабильности насыпной плотности. Если упаковка нормируется по массе, необходимо предусмотреть соответствующий весовой контроль.
Какой способ закрывания мешка выбрать?
Способ закрывания зависит от материала упаковки. Совместимые мешки могут зашиваться, термосвариваться или закрываться комбинированным способом. Конкретное решение проверяют на образцах тары.
Можно ли автоматически подавать пустые мешки?
Да, если их размеры, материал, жесткость и качество укладки совместимы с механизмом магазина и раскрывания. Для подтверждения работы необходимы образцы упаковки.
Нужны ли контрольные весы после фасовочной машины?
Необходимость определяется требованиями предприятия. Контрольные весы проверяют массу уже наполненного и закрытого мешка и могут передавать сигнал системе отбраковки.
Можно ли встроить фасовочную машину в существующую линию?
Да, после проверки технической совместимости. Необходимо согласовать подачу продукта, производительность, высоту конвейеров, доступную площадь, систему управления и последующие операции.
Можно ли автоматизировать паллетирование мешков?
Да. Тип паллетайзера выбирают с учетом размеров наполненного мешка, необходимой производительности, схемы укладки, параметров поддона и доступной площади.
Защищает ли стретч-пленка пеллеты от влаги?
Стретч-пленка прежде всего стабилизирует груз на поддоне. Степень защиты самого продукта от влаги определяется конструкцией первичного мешка, качеством его закрывания и условиями хранения.
Какие образцы необходимы для испытаний?
Желательно предоставить древесные пеллеты из типичных производственных партий и все варианты запланированных мешков. Количество материала согласовывается с производителем оборудования в зависимости от программы испытаний.
Подбор линии фасовки древесных пеллет по 15 кг
ITP-GROUP помогает подготовить техническое задание, определить состав участка и согласовать работу дозатора, фасовочной машины, конвейеров и конечной автоматизации. Конфигурация подбирается по характеристикам пеллет, мешка, необходимой производительности и условиям размещения оборудования.
Для подготовки предложения предоставьте образцы продукта и упаковки, диапазон насыпной плотности, необходимую производительность, параметры поддона и план помещения. На основании этих данных можно определить уровень автоматизации и состав оборудования.
Back to Category
