- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Мультиупаковка для упаковки пакет в пакет
Bag-in-Bag — это технология двухуровневой упаковки, при которой небольшой внутренний пакет помещается в более крупный внешний пакет и затем закрывается в составе единой упаковочной единицы. Такой подход используют, когда необходимо объединить порционную или первичную упаковку с дополнительной внешней защитой, групповой упаковкой или удобным форматом для реализации продукта.
Автоматизация процесса позволяет выполнять изготовление или подачу внутреннего пакета, его заполнение и герметичное закрытие, передачу во внешний пакет, формирование внешней упаковки и ее запайку в рамках согласованного технологического цикла. Конкретная схема зависит от того, каким образом формируются внутренний и внешний пакеты и поступает ли внутренний пакет на линию уже готовым.
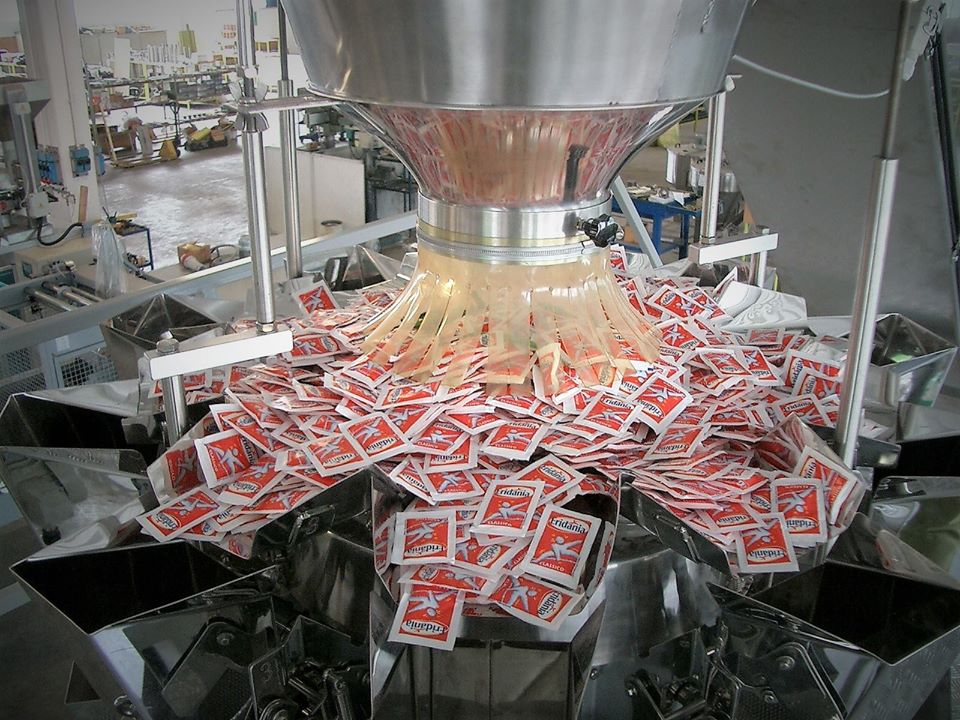
Что такое технология Bag-in-Bag
В отличие от обычной упаковки, где продукт помещается непосредственно в один пакет, технология Bag-in-Bag предусматривает наличие двух упаковочных уровней. Внутренний пакет содержит продукт или порционную упаковку, после чего помещается во внешний пакет.
В зависимости от производственной задачи внутренний пакет может изготавливаться непосредственно на линии или поступать на оборудование уже сформированным и запечатанным. Внешняя упаковка при этом может быть изготовлена из рулонного материала либо представлять собой заранее подготовленный пакет.
Такая технологическая схема позволяет объединять индивидуальные порции в одну внешнюю упаковочную единицу. Например, несколько небольших пакетов могут помещаться в один внешний пакет, либо один заполненный внутренний пакет может дополнительно защищаться внешней упаковкой.
Конструкция Bag-in-Bag применяется в различных вариантах. В промышленном оборудовании встречаются решения, в которых внутренний пакет формируется отдельно и затем вводится во внешний пакет, а также системы, объединяющие формирование обеих упаковок в одном автоматизированном цикле.
Для каких задач применяется упаковка пакет в пакет
Bag-in-Bag имеет смысл использовать там, где обычной однослойной упаковки недостаточно или требуется объединить несколько порций в одну потребительскую либо транспортную единицу.
Типичные задачи такой технологии:
- объединение нескольких небольших пакетов в одну внешнюю упаковку;
- дополнительная защита внутреннего пакета от внешнего воздействия;
- разделение продукта на отдельные порции;
- создание комплекта из нескольких индивидуально упакованных продуктов;
- упаковка нескольких компонентов одного продукта в общей внешней оболочке;
- формирование удобной для транспортирования и хранения групповой упаковки;
- снижение количества ручных операций при помещении внутренних пакетов во внешнюю упаковку.
Особенно полезной технология становится для продукции, которая должна сохраняться в отдельных порциях, но продаваться или транспортироваться как единый комплект.
Какие продукты можно упаковывать по технологии Bag-in-Bag
Конкретный перечень продукции зависит от конструкции внутренней и внешней упаковки, способа подачи продукта и требований к дозированию. Поэтому при подборе оборудования необходимо рассматривать не только название продукта, но и его физические свойства.
Технология может использоваться для различных пищевых и непищевых продуктов, в том числе:
- чай и порционные чайные пакеты;
- кофе и порционные кофейные упаковки;
- растворимые напитки и сухие смеси;
- специи и приправы;
- сахар и порционные пищевые продукты;
- снеки и кондитерские изделия;
- орехи и сухофрукты;
- порционные добавки и компоненты готовых блюд;
- небольшие пакеты с порошкообразными продуктами;
- мелкие изделия, которые требуется объединять во внешней упаковке.
Для каждой категории продукции подбирается соответствующая система дозирования и подачи. Например, сыпучие продукты могут дозироваться весовым, объемным или другим подходящим способом, а готовые внутренние пакеты могут подаваться в наружную упаковочную машину отдельным транспортером или специальным загрузочным устройством.
Какие варианты Bag-in-Bag существуют
Под термином Bag-in-Bag объединяется несколько технологических схем. Перед проектированием линии важно определить, какая именно конструкция требуется предприятию.
Один внутренний пакет во внешнем пакете
В этом варианте заполненный и закрытый внутренний пакет помещается в более крупный внешний пакет. После размещения внутренней упаковки внешний пакет закрывается.
Такая схема подходит, когда внутренний пакет выполняет функцию первичной упаковки, а внешний слой используется как дополнительная защита или как потребительская оболочка.
Несколько внутренних пакетов в одном внешнем пакете
Внешняя упаковка может объединять несколько небольших пакетов. В таком случае линия должна не только сформировать внешний пакет, но и обеспечить подсчет или заданную подачу внутренних упаковок.
Это решение применяется для создания мультиупаковок, наборов и групповой реализации порционной продукции.
Формирование внутреннего и внешнего пакета на одной линии
Более сложный вариант предусматривает изготовление обеих упаковок непосредственно в автоматизированной системе. Внутренний пакет формируется, заполняется и запечатывается, после чего перемещается в зону формирования внешнего пакета.
Такая архитектура позволяет сократить количество ручных операций и синхронизировать два упаковочных процесса, однако требует более сложной системы управления и точного согласования производительности отдельных узлов.
Готовый внутренний пакет + формирование внешнего пакета
Если внутренний пакет уже производится на отдельном участке, Bag-in-Bag линия может выполнять его автоматическую подачу, группировку и размещение во внешней упаковке.
В этом случае особое значение имеет стабильность размеров и положения внутренних пакетов, поскольку от этого зависит надежность их подачи во внешнюю упаковку.
Как работает линия Bag-in-Bag
Конкретная последовательность операций зависит от конструкции оборудования, однако типовая автоматическая схема включает несколько основных этапов.
Этап 1. Подготовка продукта и формирование внутреннего пакета
Продукт поступает на дозирующее оборудование. После формирования порции она направляется в систему изготовления внутреннего пакета либо в оборудование для наполнения заранее изготовленной упаковки.
Если внутренний пакет формируется из рулонного материала, линия выполняет подачу пленки, формирование упаковки, заполнение и закрытие. Если используется готовый пакет, система должна обеспечить его открытие, наполнение и последующую герметизацию либо работать с уже запечатанной внутренней упаковкой.
Этап 2. Контроль внутренней упаковки
В зависимости от требований линии может выполняться контроль наличия внутреннего пакета, его количества, положения или других параметров.
Для многокомпонентной упаковки дополнительно может потребоваться подсчет внутренних пакетов перед их помещением во внешний пакет.
Этап 3. Формирование внешнего пакета
Внешняя упаковка может изготавливаться из рулонного материала или подаваться как готовый пакет. На этом этапе формируется пространство, в которое должна попасть внутренняя упаковка.
Размер внешнего пакета выбирается с учетом количества и габаритов внутренних пакетов, способа их укладки и необходимого свободного пространства для надежной сварки.
Этап 4. Подача внутреннего пакета во внешний
Один из наиболее ответственных участков системы — механизм передачи внутренней упаковки во внешнюю. Он должен синхронизироваться с циклом формирования внешнего пакета.
Для готовых внутренних пакетов могут использоваться транспортирующие, ориентирующие, счетные или толкающие устройства. Конкретная конструкция зависит от размеров, формы, жесткости и количества внутренних упаковок.
Этап 5. Закрытие внешней упаковки
После размещения внутреннего пакета внешний пакет закрывается. В зависимости от материала и конструкции упаковки может применяться соответствующий сварочный или другой запирающий узел.
В результате получается готовая двухуровневая упаковка, в которой внутренняя упаковка находится внутри внешней.
Какие узлы входят в оборудование Bag-in-Bag
Состав линии определяется технологической схемой. Для полноценной автоматизации могут потребоваться следующие элементы:
- бункер или система подачи продукта;
- дозирующее оборудование;
- машина формирования внутреннего пакета;
- система наполнения внутренней упаковки;
- узел сварки внутреннего пакета;
- конвейер готовых внутренних пакетов;
- система подсчета и группировки;
- механизм подачи внутренних пакетов во внешний пакет;
- машина формирования внешнего пакета;
- система наполнения внешнего пакета;
- узел закрытия внешней упаковки;
- отводящий конвейер;
- система контроля готовой продукции.
Не все перечисленные устройства необходимы в каждом проекте. Например, если внутренние пакеты поступают с уже существующего упаковочного участка, оборудование для их изготовления в состав новой линии включать не требуется.
Дозирование продукта для внутреннего пакета
При проектировании машины для упаковки пакет в пакет необходимо отдельно определить способ дозирования продукта. Именно внутренний пакет обычно является первичной упаковкой, поэтому масса или объем его содержимого должны соответствовать заданным параметрам.
В зависимости от продукта могут использоваться:
- многоголовочные весовые дозаторы;
- линейные весовые дозаторы;
- объемные дозаторы;
- шнековые дозаторы;
- другие специализированные системы дозирования.
Выбор зависит от сыпучести, размера частиц, плотности, формы продукта, требуемой массы порции и необходимой точности.
Для мелкоштучной продукции вместо дозирования по массе может потребоваться система счета или специальная система подачи, если в каждый внутренний пакет необходимо помещать определенное количество изделий.
Материалы внутреннего и внешнего пакета
Одна из особенностей Bag-in-Bag заключается в том, что внутренний и внешний пакеты могут выполнять разные функции. Поэтому их материалы не обязательно должны быть одинаковыми.
Внутренняя упаковка может быть рассчитана прежде всего на непосредственный контакт с продуктом и герметичное его удержание. Внешняя упаковка дополнительно может выполнять защитную, транспортную, информационную или маркетинговую функцию.
При выборе упаковочного материала необходимо учитывать:
- свойства продукта;
- необходимую степень защиты от влаги и внешней среды;
- требования к герметичности;
- способ сварки;
- толщину и структуру пленки;
- размеры внутреннего пакета;
- размеры внешней упаковки;
- условия транспортирования и хранения.
Совместимость пленки со сварочным оборудованием необходимо проверять для конкретного материала. Нельзя выбирать температурные и технологические параметры сварки только по названию пленки.
Преимущества технологии Bag-in-Bag
- Два уровня упаковки. Внутренний и внешний пакеты могут выполнять разные технологические и эксплуатационные функции.
- Порционное разделение. Небольшие внутренние пакеты позволяют разделять продукт на отдельные дозы.
- Группировка продукции. Несколько внутренних упаковок можно объединять в один внешний пакет.
- Снижение ручных операций. Автоматическая подача внутренних пакетов во внешнюю упаковку уменьшает необходимость ручной комплектации.
- Гибкость упаковочной схемы. В зависимости от оборудования можно сочетать различные конструкции внутренней и внешней упаковки.
- Дополнительная защита. Внешний пакет может обеспечивать дополнительный барьер между внутренней упаковкой и окружающей средой.
- Удобство логистики. Групповая внешняя упаковка упрощает перемещение и транспортирование отдельных порций.
Контроль и автоматизация линии
Для промышленной эксплуатации Bag-in-Bag линии важно контролировать не только процесс заполнения, но и правильность формирования двухуровневой упаковки.
В зависимости от задачи могут применяться:
- контрольная проверка массы;
- датчики наличия внутреннего пакета;
- счетчики внутренних упаковок;
- системы контроля положения пакета;
- металлодетекторы;
- принтеры маркировки;
- этикетировочные устройства;
- системы автоматического отвода брака;
- конвейеры между отдельными участками линии.
Если внутренний пакет содержит готовый продукт, контроль может выполняться как до помещения его во внешний пакет, так и после завершения всей упаковки. Выбор точки контроля зависит от требований предприятия.
Интеграция Bag-in-Bag в производственную линию
Оборудование Bag-in-Bag может быть спроектировано как самостоятельная упаковочная система либо интегрировано с уже существующим производственным участком.
При подключении к действующей линии необходимо проверить:
- производительность предыдущего оборудования;
- производительность упаковочного комплекса;
- скорость подачи внутренних пакетов;
- размеры и ориентацию упаковок;
- высоту конвейеров;
- сигналы управления между машинами;
- способ удаления готовой продукции;
- наличие буферных участков между операциями.
Особенно важна синхронизация внутреннего и внешнего упаковочного процессов. Если внутренние пакеты производятся быстрее или медленнее, чем внешний упаковочный модуль способен их принимать, потребуется буферизация либо соответствующая настройка производительности.
Bag-in-Bag и групповая упаковка: в чем разница
Эти понятия близки, но не являются полностью идентичными.
При групповой упаковке несколько единиц продукции объединяются в общую упаковку. При Bag-in-Bag внутренняя единица сама является пакетом или другой самостоятельной гибкой упаковкой, которая помещается внутрь внешнего пакета.
Например, десять отдельных саше, помещенных в один внешний пакет, можно рассматривать как вариант Bag-in-Bag. При этом десять непакетированных изделий, просто уложенных в общий пакет, относятся уже к другой упаковочной схеме.
Как выбрать оборудование для упаковки пакет в пакет
Перед подбором оборудования необходимо определить не только продукт, но и конечную конструкцию упаковки. Для Bag-in-Bag это особенно важно, поскольку линия одновременно работает с двумя упаковочными уровнями.
Для предварительного технического расчета рекомендуется предоставить:
- описание продукта;
- массу или объем продукта во внутреннем пакете;
- размер внутреннего пакета;
- тип внутренней упаковки;
- количество внутренних пакетов во внешней упаковке;
- размер внешнего пакета;
- тип материала внутреннего пакета;
- тип материала внешней упаковки;
- желаемый способ формирования пакетов;
- требуемую производительность;
- необходимую точность дозирования;
- требования к сварным швам;
- необходимость маркировки;
- необходимость контрольного взвешивания;
- требования к дальнейшей групповой упаковке и паллетированию.
Желательно предоставить чертеж или фотографию требуемой упаковки. Для нестандартных продуктов и форматов особенно полезны образцы продукта, внутреннего пакета и упаковочного материала.
Какие параметры определяют производительность
Производительность Bag-in-Bag упаковочной машины нельзя определять только по скорости одного упаковочного модуля. Итоговый показатель зависит от количества внутренних пакетов в одной внешней упаковке, скорости их подачи, времени формирования внешнего пакета, способа дозирования и производительности каждого связанного узла.
Если во внешний пакет необходимо помещать несколько внутренних упаковок, система должна дополнительно выполнить их подсчет, накопление или группировку. Поэтому производительность такой линии рассчитывается применительно ко всей технологической схеме.
Например, скорость в пакетах в минуту и количество внутренних пакетов в одном внешнем пакете — разные показатели. При расчете проекта необходимо заранее определить, какой именно показатель является целевым: количество внутренних упаковок, количество готовых внешних пакетов или масса упакованного продукта в час.
Возможности оборудования DOLZAN
DOLZAN Impianti является производителем автоматического упаковочного оборудования и вертикальных упаковочных систем, которые могут комплектоваться различными дозирующими и вспомогательными устройствами.
В зависимости от конкретного проекта оборудование DOLZAN может использоваться как часть автоматизированного участка фасовки и упаковки. При этом возможность реализации именно Bag-in-Bag — то есть автоматического помещения одного сформированного пакета внутрь другого — должна подтверждаться для конкретной конфигурации оборудования и технического задания.
Это принципиально важно при подготовке коммерческого предложения: стандартная вертикальная машина VFFS и специализированная система Bag-in-Bag решают разные технологические задачи. Для последней требуется обеспечить не только формирование и закрытие пакета, но и передачу внутренней упаковки во внешний пакет с необходимой синхронизацией.
Поэтому для проекта Bag-in-Bag конфигурация оборудования должна разрабатываться на основании образцов продукта, внутренних и внешних пакетов, требуемой производительности и описания технологического процесса.
Подбор оборудования Bag-in-Bag под задачу предприятия
Технология упаковки пакет в пакет позволяет объединить индивидуальную упаковку продукта с дополнительным внешним пакетом. В зависимости от производственной задачи оборудование может формировать оба пакета непосредственно в линии либо автоматически помещать готовые внутренние пакеты во внешнюю упаковку.
Для корректного подбора оборудования необходимо определить конструкцию двух упаковочных уровней, способ дозирования, количество внутренних пакетов, тип упаковочных материалов и требуемую производительность. Эти параметры непосредственно влияют на состав оборудования и принцип его работы.
Если вам необходимо реализовать Bag-in-Bag упаковку на производстве, свяжитесь с нами для предварительного подбора технологической схемы. Предоставьте описание продукта, размеры внутреннего и внешнего пакета, количество внутренних упаковок и требуемую производительность — это позволит определить необходимую конфигурацию оборудования и состав автоматической линии.
Back to Category
