- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Оборудование для вакуумной упаковки кофе
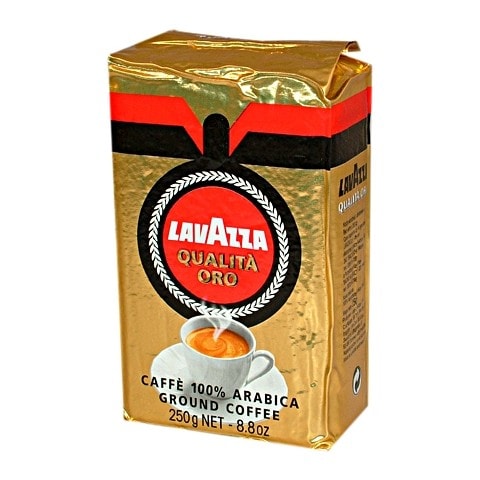
Вакуумная упаковка молотого кофе в пакет Brick — это последовательный автоматизированный процесс, который включает подачу продукта, дозирование, формирование пакета из рулонного материала, удаление воздуха, герметизацию и отвод готовой упаковки. Результатом является плотный прямоугольный брикет, удобный для транспортировки, групповой упаковки и выкладки в торговой сети.
Для такой задачи недостаточно лишь установить вакуумный модуль. Оборудование необходимо согласовать с характеристиками молотого кофе, массой дозы, размерами пакета, структурой плёнки и требуемой производительностью. Итальянский производитель DOLZAN разрабатывает вертикальные упаковочные системы, в которых эти операции объединены в единый технологический цикл.
Этот материал посвящён именно промышленной фасовке молотого кофе в вакуумный пакет Brick. Другие способы фасовки зернового и молотого кофе представлены в разделе оборудование для упаковки кофе.
Задачи линии вакуумной упаковки кофе
Автоматическая линия должна не просто сформировать пакет и удалить из него воздух. Её задача — обеспечить согласованную работу всех узлов, которые контактируют с продуктом и упаковочным материалом.
- приём молотого кофе из накопительного бункера;
- равномерная подача продукта к дозатору;
- отмеривание заданной порции;
- формирование пакета из рулонного материала;
- наполнение пакета без загрязнения зоны будущего шва;
- удаление воздуха и придание упаковке компактной формы;
- герметичная запайка пакета;
- передача готового брикета на следующую производственную операцию.
Конфигурацию линии определяют по результатам анализа продукта и упаковки. На работу дозатора могут влиять гранулометрический состав, насыпная плотность, влажность и поведение молотого кофе при перемещении. Параметры плёнки, в свою очередь, должны соответствовать способу формирования и сварки пакета.
Как формируется вакуумный пакет Brick
Пакет Brick изготавливается непосредственно в упаковочной машине из рулонного материала. После дозирования кофе система удаляет воздух, уплотняет упаковку и выполняет герметизацию. Последовательность и конструктивное исполнение отдельных операций зависят от модели машины и согласованной комплектации.
Подача молотого кофе
Кофе поступает из накопительного бункера к дозирующему оборудованию. Система подачи должна поддерживать достаточный уровень продукта и не создавать перебоев в работе дозатора. Способ транспортировки выбирают с учётом планировки помещения, высоты загрузки и свойств кофе.
Шнековое дозирование
Для молотого кофе применяют объёмный шнековый дозатор. Вращение шнека перемещает продукт к выпускному патрубку и формирует порцию в соответствии с настройками оборудования. Стабильность дозирования зависит не только от параметров машины, но и от однородности продукта и условий его подачи.
Формирование и наполнение пакета
Рулонный материал разматывается и проходит через формующий узел. Машина создаёт упаковочный рукав, выполняет необходимые швы и подаёт отмеренную порцию кофе внутрь. Конструкция формующего комплекта должна соответствовать ширине плёнки и геометрии будущего брикета.
Вакуумирование упаковки
После наполнения из пакета удаляется воздух. Одновременно упаковке придаётся компактная прямоугольная форма. Режим вакуумирования подбирают под массу дозы, размеры пакета, свойства продукта и допустимую продолжительность производственного цикла.
Герметизация и отвод брикета
После вакуумирования пакет запаивается. Качество шва зависит от структуры упаковочного материала, параметров сварки и чистоты зоны герметизации. Готовый брикет передаётся на выходной конвейер для контроля, маркировки или вторичной упаковки.
Упаковочные машины DOLZAN для вакуумных брикетов
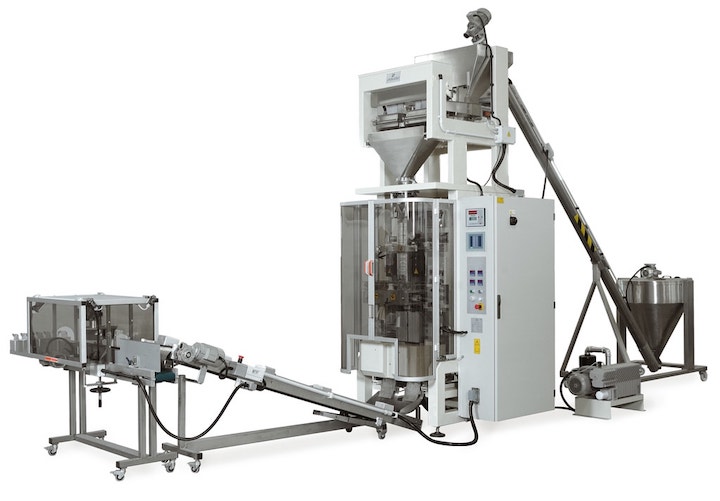
DOLZAN предлагает специализированные вертикальные системы для изготовления пакетов Brick для вакуумной упаковки. Их конфигурация формируется в соответствии с размерами упаковки, требуемой массой дозы и организацией производственного участка.
Модель DSV150
Для вакуумной машины DSV150 в конфигурации с линейными весами производитель указывает максимальную ширину плёнки 600 мм. Окончательную пригодность модели для конкретного пакета определяют не только по ширине рулона, но и по размерам сформированной упаковки, массе продукта и составу дополнительных операций.
Модель DSV250
Для модели DSV250 заявлена максимальная ширина плёнки 840 мм. Это значение относится к соответствующему исполнению машины и не должно автоматически переноситься на другие вертикальные упаковочные системы DOLZAN.
Для DSV150 и DSV250 доступны конфигурации с одними, двумя или тремя линейными весами. Если линия предназначена именно для молотого кофе, тип и конструкцию дозатора согласовывают отдельно. Подробнее доступные решения представлены на странице вакуумных упаковочных машин DOLZAN.
От чего зависит производительность линии
Для вакуумной линии нельзя корректно определить одну универсальную скорость без предварительного испытания продукта и упаковочного материала. Вакуумирование является дополнительной технологической операцией, поэтому его продолжительность необходимо учитывать вместе со скоростью дозирования, формирования и запайки пакета.
На фактическую производительность влияют:
- масса порции молотого кофе;
- насыпная плотность и гранулометрия продукта;
- размеры вакуумного брикета;
- характеристики шнекового дозатора;
- структура и свариваемость плёнки;
- режим и продолжительность вакуумирования;
- количество операций уплотнения и формирования;
- скорость выходного конвейера и контрольного оборудования;
- необходимость маркировки или групповой упаковки.
В техническом задании желательно указывать не только ожидаемое количество пакетов в минуту, но и требуемый объём производства за смену. Это позволяет оценить работу всей линии, включая переналадку, пополнение упаковочного материала и вспомогательные операции.
Упаковочный материал и качество сварного шва
Для вакуумного пакета важны барьерные свойства материала, его механическая прочность и совместимость с системой сварки. Плёнка должна выдерживать формирование плотного брикета и сохранять целостность швов после удаления воздуха.
Перед утверждением комплектации целесообразно передать производителю образцы материала или его техническую спецификацию. Во время тестирования проверяют прохождение плёнки через формующий узел, стабильность сварки и внешний вид готового пакета.
Особое внимание уделяют зоне верхнего шва. Попадание частиц молотого кофе между слоями материала может влиять на герметичность, поэтому режим дозирования и траектория движения продукта должны быть согласованы с размерами пакета.
Вакуум, MAP и дегазационный клапан: разные технологические задачи
Вакуумная упаковка, модифицированная атмосфера MAP и использование дегазационного клапана не являются взаимозаменяемыми по умолчанию. Они применяются для разных продуктов, форматов упаковки и производственных сценариев.
Пакет Brick чаще всего рассматривают для молотого кофе, когда необходимо получить плотную упаковку после удаления воздуха. Для зернового кофе могут использоваться другие форматы, в частности пакеты с дегазационным клапаном. Особенности такого решения описаны в разделе об упаковке с дегазационным клапаном на странице оборудования для упаковки кофе.
Технологию выбирают с учётом состояния продукта после обжарки, рецептуры, времени между обжаркой и фасовкой, конструкции пакета и требований производителя к готовой упаковке.
Комплектация автоматической линии
Вертикальная машина является центральным, но не единственным элементом упаковочного участка. Полная конфигурация может включать оборудование до и после операции фасовки.
- накопительный бункер для молотого кофе;
- систему подачи продукта;
- шнековый дозатор;
- вертикальную упаковочную машину DOLZAN;
- узел вакуумирования и формирования брикета;
- устройство нанесения даты или номера партии;
- выходной конвейер;
- контрольные весы;
- металлодетектор при наличии соответствующего требования;
- систему группировки или укладки в короб;
- оборудование для палетирования и обмотки палет.
Необходимость каждого узла определяется техническим заданием. Например, контрольные весы и металлодетектор могут быть интегрированы после упаковочной машины, но их характеристики и место установки необходимо согласовывать с учётом параметров готового брикета.
Комбинированная упаковка молотого и зернового кофе
Для предприятий, которые работают с несколькими видами кофе, DOLZAN может предложить конфигурацию с двумя системами дозирования: шнековой для молотой продукции и весовой для зерна. Такое исполнение рассматривают индивидуально, поскольку смена продукта может потребовать переналадки, очистки и замены форматных частей.
Наличие двух дозаторов не означает, что любая машина автоматически поддерживает все виды пакетов. Совместимость вакуумного Brick, Pillow, Square Bottom или Stabilo зависит от конструкции конкретной модели, формующего комплекта и установленных дополнительных узлов.
Общий принцип работы вертикального оборудования описан отдельно в статье как работает вертикальная упаковочная машина. Это позволяет не дублировать в данном материале информацию, которая не относится непосредственно к вакуумному брикету.
Какие данные нужны для подбора оборудования
Подбор целесообразно начинать с подготовки технического задания. Оно позволяет производителю проверить совместимость продукта, пакета, дозирующей системы и вакуумного модуля.
- Продукт: сорт или смесь, степень обжарки и помола.
- Характеристики кофе: насыпная плотность, влажность и другие доступные параметры.
- Масса дозы: например, 250 г, 500 г или другой номинал.
- Размеры брикета: ширина, высота и глубина готовой упаковки.
- Упаковочный материал: структура, толщина, ширина рулона и параметры сварки.
- Производительность: требуемое количество упаковок в минуту и объём за смену.
- Маркировка: способ нанесения даты, номера партии или другой информации.
- Контроль: потребность в контрольных весах и металлодетекторе.
- Следующие операции: группировка, укладка в короб, палетирование.
- План помещения: доступная площадь, высота и расположение смежного оборудования.
Для проверки работы дозатора и качества упаковки желательно предоставить образцы кофе и упаковочного материала. Если плёнка ещё не выбрана, необходимо описать требования к готовому пакету и условия его дальнейшего использования.
Внедрение и техническая поддержка
После согласования конфигурации необходимо подготовить место установки, точки подключения и схему взаимодействия с оборудованием заказчика. Отдельно согласовывают подачу продукта, направление выхода готовой упаковки и расположение контрольных устройств.
ITP-GROUP сопровождает проект от формирования технического задания до ввода оборудования в эксплуатацию. Информация об установке, первоначальной настройке и подготовке операторов приведена на странице монтажа, пусконаладки и обучения персонала. После запуска доступно сервисное обслуживание упаковочного оборудования.
Оборудование DOLZAN для вашего проекта
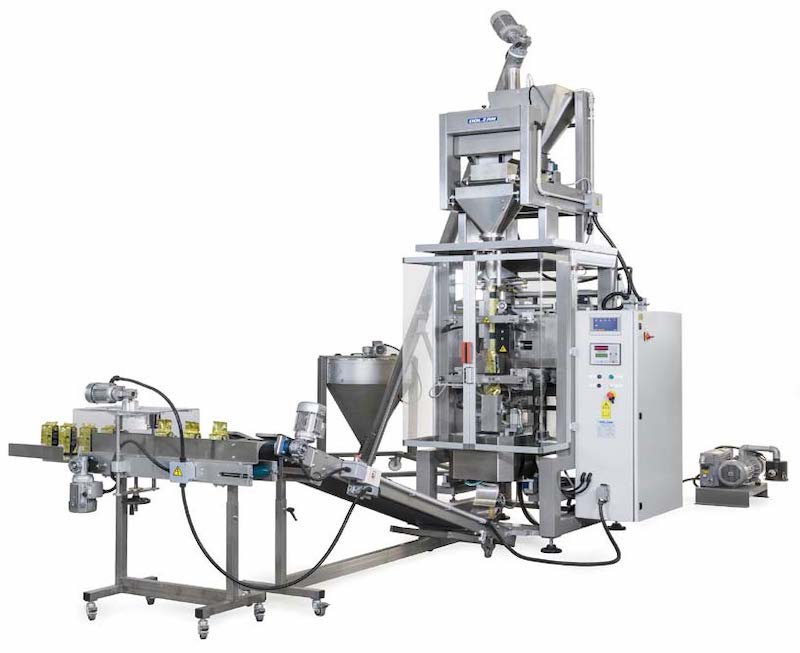
Линию вакуумной упаковки молотого кофе необходимо проектировать как единую систему: от стабильной подачи продукта до контроля и транспортировки готовых брикетов. Модель машины, шнековый дозатор, формующий комплект и вакуумный узел подбирают под конкретный кофе, упаковочный материал и запланированный режим производства.
Чтобы получить техническое предложение, предоставьте массу дозы, размеры пакета Brick, характеристики плёнки, требуемую производительность, образцы молотого кофе и схему производственного помещения.
Часто задаваемые вопросы
Какое оборудование требуется для вакуумной упаковки молотого кофе?
Базовая линия может состоять из системы подачи продукта, шнекового дозатора, вертикальной упаковочной машины, узла вакуумирования и формирования брикета, системы герметизации и выходного конвейера. Контрольные весы, металлодетектор, маркировочное и вторичное упаковочное оборудование добавляют в соответствии с требованиями проекта.
Можно ли фасовать зерновой кофе на той же машине?
Это возможно только в специально предусмотренной комбинированной конфигурации. Для молотого кофе применяют шнековый дозатор, а для зернового — весовую систему. Дополнительно необходимо проверить совместимость форматов пакетов и порядок переналадки оборудования.
Подходит ли любая плёнка для вакуумного пакета Brick?
Нет. Материал должен обладать соответствующими барьерными и механическими свойствами, а также пригодностью к сварке. Перед запуском желательно провести испытания с реальной плёнкой и продуктом.
От чего зависит скорость вакуумной упаковки?
На скорость влияют масса дозы, свойства кофе, размеры пакета, работа дозатора, продолжительность вакуумирования, параметры сварки и операции после упаковочной машины. Точную производительность определяют для согласованной конфигурации.
Какие материалы необходимо предоставить для подготовки предложения?
Нужны характеристики молотого кофе, масса дозы, чертёж или образец пакета, спецификация плёнки, ожидаемая производительность, описание дополнительных операций и план помещения. Для тестирования желательно передать образцы продукта и упаковочного материала.
Back to Category
