- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Паллетайзер для рулонов бумажных полотенец
Паллетайзер для туалетной бумаги, салфеток и бумажных полотенец автоматизирует завершающий этап упаковочной линии: принимает готовые групповые упаковки или короба, формирует ряды и слои, а затем укладывает продукцию на поддон по заданной схеме.
Для tissue-продукции особенно важно бережное обращение с упаковкой. Пакеты с рулонами туалетной бумаги и бумажных полотенец имеют небольшую массу, значительный объем и сравнительно низкую жесткость. Чрезмерное давление, резкое ускорение или неправильно подобранный захват могут деформировать упаковку, нарушить геометрию блока или повредить пленку.
Конфигурация участка подбирается с учетом формата продукции, производительности упаковочной машины, схемы укладки, размеров поддона и доступной площади. В состав комплекса могут входить паллетайзер, формирователь рядов или слоев, магазин пустых поддонов, устройство подачи межслойных прокладок, паллетные конвейеры и автоматический паллетообмотчик.
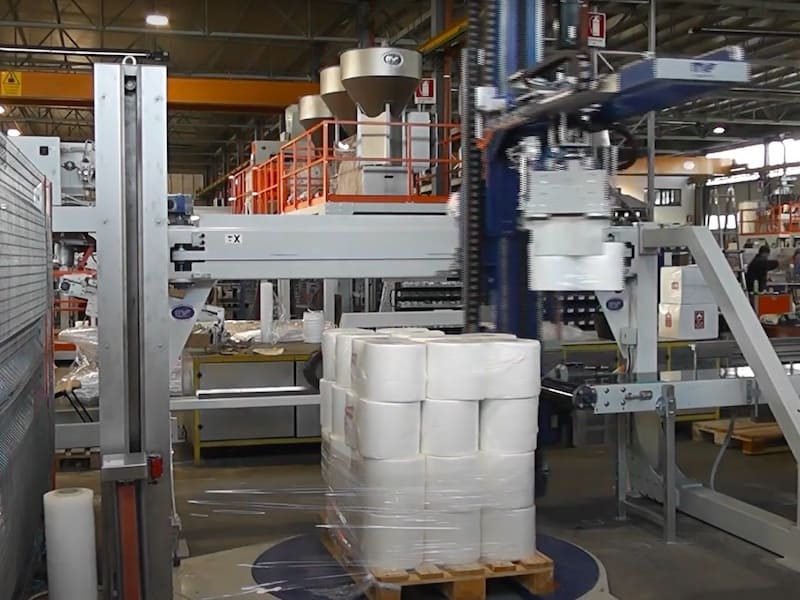
Особенности паллетирования tissue-продукции
Туалетная бумага, салфетки, кухонные полотенца и другие санитарно-гигиенические бумажные изделия поступают на паллетирование после первичной или групповой упаковки. Оборудование должно не только переместить продукцию на поддон, но и сформировать устойчивый груз без чрезмерного сжатия отдельных упаковок.
В зависимости от проекта машина может работать с отдельными пакетами, сформированными рядами, полными слоями или коробами. Положение каждой единицы продукции определяется программой паллетирования. Последовательность укладки повторяется до достижения установленного количества слоев или заданной высоты паллеты.
Ключевое отличие такого проекта от паллетирования жесткой тары заключается в необходимости учитывать способность упаковки изменять форму. Поэтому схему слоя, направляющие, формующие устройства и рабочий орган паллетайзера выбирают после анализа реальных образцов продукции.
Какую продукцию можно укладывать на поддоны
Автоматические системы применяются для паллетирования различных видов бумажной продукции во вторичной упаковке:
- групповых упаковок туалетной бумаги;
- пакетов с кухонными и бумажными полотенцами;
- пачек и групповых упаковок салфеток;
- упаковок бумажных носовых платков;
- бытовых и профессиональных бумажных рулонов;
- коробов с tissue-продукцией;
- других форматов пакетов и транспортной тары, совместимых с выбранным захватом и системой формирования слоя.
Наличие продукта в общем перечне областей применения не означает автоматической совместимости с любой моделью паллетайзера. Возможность обработки необходимо подтвердить по размерам, массе, материалу упаковки, расположению швов, устойчивости блока и необходимой ориентации на поддоне.
Какие задачи решает автоматический паллетайзер
- Формирует заданную структуру груза. Упаковки размещаются по схеме, разработанной для конкретного продукта и размера поддона.
- Уменьшает количество ручных операций. Перенос, ориентация и укладка продукции выполняются автоматизированными механизмами.
- Обеспечивает повторяемость паллет. Для выбранного формата оборудование воспроизводит одинаковую последовательность рядов и слоев.
- Синхронизируется с упаковочной линией. Производительность паллетайзера согласовывается с фактическим потоком продукции.
- Поддерживает несколько форматов. При соответствующей конструкции система может работать с разными SKU и схемами укладки.
- Интегрируется с последующими операциями. Готовый поддон можно автоматически передать на обмотку, маркировку или в складскую транспортную систему.
Паллетайзер следует рассматривать как часть общего участка конечной автоматизации. Работа отдельной машины зависит от стабильности поступления продукции, запаса пустых поддонов, пропускной способности отводящих конвейеров и готовности последующего оборудования принять сформированный груз.
Последовательность автоматического паллетирования
Подача упакованной продукции
После упаковочной машины пакеты или короба поступают на конвейерное оборудование. Транспортная система направляет продукцию в зону ориентации и формирования ряда. Если поток поступает неравномерно, в составе линии может предусматриваться накопительный участок.
На этапе проектирования согласовывают высоту конвейеров, направление движения, расстояние между упаковками и алгоритм обмена сигналами между упаковочной машиной и паллетайзером.
Ориентация и формирование ряда
Поступающие упаковки поворачиваются и группируются в соответствии с рисунком слоя. Для этого могут использоваться направляющие, ограничители, поворотные механизмы, толкатели и другие формующие устройства.
Способ изменения ориентации выбирают так, чтобы не сминать упаковку и не повреждать сварные швы пленки. Для легких пакетов также необходимо учитывать их устойчивость при ускорении, торможении и боковом перемещении.
Формирование слоя
После подготовки рядов система собирает полный слой продукции. Его конфигурация определяется размерами упаковки и поддона, допустимым выступанием за края, необходимой устойчивостью груза и условиями последующей транспортировки.
В роботизированных проектах рабочий орган может переносить отдельную упаковку, готовый ряд или сформированный слой. Выбор технологии зависит от необходимой производительности и характеристик продукта.
Укладка на поддон
Сформированный ряд или слой перемещается в зону паллетирования и устанавливается на поддон. Для этой операции применяются послойные механизмы, портальные системы или промышленные роботы со специализированными захватами.
Усилие удержания и способ освобождения продукции должны соответствовать ее жесткости. Дополнительная информация о принципах подбора рабочего органа приведена в материале о выборе захвата для робота-паллетайзера.
Установка межслойной прокладки
Если схема груза предусматривает использование прокладок, автоматическое устройство забирает лист из магазина и размещает его между слоями. Прокладочный материал может повышать устойчивость упаковок и разделять уровни продукции.
Необходимость применения листов, их размеры, толщина и материал определяются после испытания схемы паллетирования. Прокладки требуются не для каждого продукта.
Отвод сформированной паллеты
После укладки последнего слоя заполненный поддон выводится из рабочей зоны. Автоматический магазин может одновременно подать следующий пустой поддон, чтобы начать новый цикл без постоянного вмешательства оператора.
Далее груз направляется на обмотку стретч-пленкой или передается в систему внутренней логистики. Последовательность операций зависит от требований к устойчивости и защите продукции.
Варианты оборудования для tissue-производства
Традиционный послойный паллетайзер
Послойная система сначала формирует заданную конфигурацию упаковок, после чего переносит готовый слой на поддон. Такое решение рассматривают для стабильного потока продукции и повторяющихся форматов.
В зависимости от компоновки продукция может подаваться на высоком или низком уровне, а слой — формироваться линейно или под углом к основному потоку. Общие принципы работы и доступные конфигурации представлены в разделе традиционных паллетайзеров.
Роботизированный паллетайзер
Роботизированная система использует промышленный манипулятор и рабочий орган, разработанный под конкретный способ захвата. Она может работать с упаковками, рядами или слоями и выполнять несколько сохраненных программ укладки.
Роботы-паллетайзеры целесообразно рассматривать, если на предприятии выпускается несколько форматов продукции, необходима гибкая компоновка или один робот должен обслуживать несколько входных потоков. Возможность такого объединения подтверждается расчетом циклов и моделированием рабочей зоны.
Одноколонная или портальная система
Одноколонные и портальные конструкции могут применяться, если необходимо компактно организовать вертикальное и горизонтальное перемещение продукции. Их рабочая зона, грузоподъемность и способ формирования паллеты зависят от выбранной модели и конфигурации.
Тип конструкции выбирают после подготовки планировки участка. Помимо габаритов машины, необходимо учитывать ограждения, сервисные проходы, зоны подачи поддонов и маршруты перемещения готовых грузов.
Решения OCME для паллетирования бумажной продукции
OCME разрабатывает оборудование для автоматизации конечных участков линий, включая традиционные и роботизированные системы паллетирования. В портфеле производителя представлены паллетайзеры с формированием рядов и слоев, а также вспомогательные устройства для работы с поддонами и межслойными листами.
Для роботизированного паллетирования используются решения серии Pegasus с захватом ряда или полного слоя. Традиционное направление включает оборудование Orion и Perseus с различными вариантами подачи и формирования продукции. Конкретная модель и рабочий орган подбираются по результатам анализа упаковки, производительности и планировки.
Указанные названия обозначают отдельные серии оборудования, но не гарантируют совместимость любой модели со всеми форматами tissue-продукции. Перед выбором необходимо техническое согласование, а при необходимости — испытание предоставленных образцов.
Основные параметры для расчета паллетайзера
Универсальной производительности и единого диапазона форматов для всех паллетайзеров не существует. Скорость работы зависит от количества упаковок в слое, способа захвата, траектории перемещения, высоты паллеты и состава вспомогательного оборудования.
Для подготовки технического предложения необходимы следующие данные:
- название и тип бумажной продукции;
- размеры и масса каждой упаковки;
- фотографии, чертежи или физические образцы упаковок;
- материал вторичной упаковки и расположение сварных швов;
- производительность каждой подключенной линии;
- полный перечень форматов продукции;
- размер, материал и конструкция поддона;
- необходимая схема расположения упаковок в слое;
- количество слоев и допустимая высота паллеты;
- допустимое выступание продукции за края поддона;
- необходимость применения межслойных прокладок;
- направление и высота поступления продукции;
- план помещения с расположением колонн и инженерных коммуникаций;
- описание операций после паллетирования.
Если один паллетайзер должен принимать продукцию с нескольких линий, для каждого потока отдельно указывают производительность, направление подачи и перечень SKU. Эти сведения необходимы для проверки того, будет ли оборудование успевать обрабатывать суммарный поток без образования заторов.
Дополнительное оборудование участка
В зависимости от необходимого уровня автоматизации комплекс может включать:
- подводящие и накопительные конвейеры;
- устройства ориентации упаковок;
- формирователи рядов и слоев;
- магазин и автоматический податчик пустых поддонов;
- устройство для установки межслойных листов;
- паллетные роликовые или цепные конвейеры;
- защитные ограждения и контролируемые зоны доступа;
- систему обмотки стретч-пленкой;
- оборудование для маркировки сформированных паллет;
- транспортную систему для передачи грузов на склад.
Состав комплекса определяет не только уровень автоматизации, но и общую пропускную способность участка. Например, недостаточная скорость отвода готового поддона может ограничивать работу паллетайзера независимо от его номинальных возможностей.
Стабилизация паллеты после укладки
Групповые упаковки tissue-продукции имеют небольшую массу и могут смещаться во время ускорения, торможения или поворота поддона. Поэтому после формирования груза необходимо определить подходящий способ его стабилизации.
Одним из распространенных решений является автоматическая обмотка стретч-пленкой. Паллетообмотчик можно установить непосредственно после паллетайзера и соединить с ним паллетным конвейером.
Программу обмотки выбирают с учетом высоты груза, устойчивости слоев и допустимого давления пленки. Чрезмерное натяжение может деформировать мягкие упаковки, поэтому параметры обмотки необходимо проверить на реальной продукции.
Как выбрать конфигурацию оборудования
- Проанализировать готовую упаковку. Необходимо определить ее фактические размеры, массу, жесткость, устойчивость и допустимое усилие захвата.
- Зафиксировать параметры производственного потока. Для расчета используют реальное количество упаковок в минуту и возможные кратковременные пики подачи.
- Разработать схему паллеты. Необходимо определить ориентацию упаковок, количество единиц в слое, количество слоев и итоговую высоту груза.
- Определить количество SKU. Полный перечень форматов позволяет оценить диапазон переналадки и необходимость сменных элементов.
- Выбрать принцип паллетирования. Сравниваются послойная, роботизированная, портальная и другие подходящие конструкции.
- Проверить компоновку. Оборудование размещают с учетом ограждений, сервисного доступа, маршрутов персонала и движения погрузочной техники.
- Согласовать смежные операции. Подачу поддонов, установку прокладок, обмотку и отвод готового груза проектируют как единую последовательность.
Выбирать машину только по максимальной заявленной скорости некорректно. Сравнивать следует производительность всей системы для конкретного формата продукции и согласованной схемы паллеты.
Интеграция паллетайзера в действующую линию
При модернизации производства необходимо проверить техническую совместимость нового оборудования с действующими упаковочными машинами. Для этого согласовывают высоту и направление конвейеров, скорость подачи, интерфейсы управления, алгоритмы остановки и повторного запуска.
До поставки рекомендуется подготовить план размещения оборудования и определить границы ответственности отдельных систем. Во время монтажа и пусконаладки проверяют последовательность операций, защитные блокировки, программы укладки и передачу готового поддона на следующий участок.
После ввода линии в эксплуатацию необходимо выполнять предусмотренное документацией сервисное обслуживание упаковочного оборудования. Периодичность осмотров и перечень работ зависят от конструкции системы, нагрузки и условий эксплуатации.
Часто задаваемые вопросы
Какой паллетайзер используется для туалетной бумаги?
Для групповых упаковок туалетной бумаги могут применяться послойные, роботизированные, портальные и одноколонные системы. Выбор зависит от производительности, размеров упаковки, количества форматов, схемы паллеты и доступной площади.
Можно ли паллетировать бумажные полотенца и салфетки?
Да, если характеристики упаковки совместимы с системой подачи, формирователем слоя и захватным устройством. Перед выбором конфигурации необходимо проверить размеры, массу, жесткость и устойчивость упаковок.
Можно ли использовать один паллетайзер для нескольких форматов?
Такая возможность может быть предусмотрена проектом. Для ее подтверждения поставщику необходимо передать полный перечень SKU, схемы паллетирования и данные о производительности каждого формата. В отдельных случаях потребуются сменные элементы или перенастройка захвата.
Как избежать деформации упаковок во время укладки?
Необходимо правильно выбрать способ захвата, ограничить усилие сжатия и настроить ускорение рабочих механизмов. Важными также являются конструкция направляющих, способ формирования ряда и отсутствие неконтролируемого падения продукции.
Можно ли автоматически подавать пустые поддоны?
Да. В состав линии можно включить магазин и устройство поштучной выдачи пустых поддонов. Совместимость необходимо проверить по их размерам, конструкции, материалу и допустимым отклонениям геометрии.
Для чего нужны межслойные прокладки?
Прокладки могут разделять уровни продукции и повышать устойчивость груза. Необходимость их применения определяется схемой паллеты и результатами испытаний. Для некоторых форматов они не требуются.
Можно ли соединить паллетайзер с паллетообмотчиком?
Да. Сформированный поддон может автоматически передаваться на обмотку стретч-пленкой. Для совместной работы согласовывают производительность машин, конструкцию паллетного конвейера и алгоритм обмена сигналами.
Как рассчитать необходимую производительность?
Расчет выполняется по фактическому количеству упаковок в минуту, количеству упаковок в слое, времени формирования слоя, количеству обслуживаемых линий и продолжительности операций с поддонами. Максимальная скорость отдельной модели не является универсальным показателем для всех продуктов.
Какие данные необходимы для подготовки предложения?
Необходимы размеры и масса упаковок, фотографии или образцы, перечень форматов, производительность линии, параметры поддона, схема укладки, необходимая высота груза и план помещения. Также следует описать подачу продукции и операции после паллетирования.
Подбор паллетайзера для туалетной бумаги и бумажных полотенец
ITP-GROUP поможет подготовить техническое задание и определить конфигурацию участка паллетирования для tissue-продукции. При подборе учитываются упаковка, производительность, количество SKU, схема поддона, особенности помещения и требования к последующему перемещению груза.
Для предварительного расчета предоставьте параметры и изображения упаковок, производительность действующей линии, размеры поддона, желаемую схему укладки и план производственного помещения. На основании этих данных можно определить подходящий тип паллетайзера и состав вспомогательного оборудования.
Back to Category
