- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Профессиональная упаковка кофе в вакууме
Вакуумная упаковка молотого кофе в плотный прямоугольный брикет требует согласованной работы дозатора, вертикальной упаковочной машины и вакуумного модуля. Оборудование должно не только отмерить порцию и сформировать пакет, но и удалить из него воздух, придать упаковке стабильную геометрию и создать герметичные сварные швы.
Для изготовления вакуумных брикетов массой 250 и 500 г применяются специализированные вертикальные системы DOLZAN. Конфигурацию такой линии подбирают с учётом свойств молотого кофе, размеров готового пакета, структуры рулонного материала, требуемой производительности и операций, которые будут выполняться после вакуумирования.
Особенности вакуумного брикета для молотого кофе
Вакуумный брикет, или brick pack, — это плотная упаковка преимущественно прямоугольной формы. После дозирования продукта из пакета удаляется воздух, а его геометрия фиксируется соответствующим формующим узлом. Компактный формат упрощает укладку готовой продукции в короба, транспортировку, складское хранение и размещение на торговой полке.
Уменьшение количества воздуха внутри пакета помогает ограничить контакт кофе с кислородом. Однако само вакуумирование не может отдельно гарантировать определённый срок годности. Сохранение свойств продукта также зависит от времени после обжарки, степени дегазации кофе, остаточного содержания кислорода, герметичности швов, барьерных характеристик плёнки и условий хранения.
Если предприятию необходимы другие форматы или способы фасовки, их целесообразно рассматривать в рамках общей категории оборудования для упаковки кофе. Эта страница посвящена именно автоматизированному изготовлению вакуумных брикетов с молотым кофе.
Как работает линия вакуумной упаковки кофе
Технологический цикл начинается с подачи кофе в дозирующую систему и заканчивается отводом сформированного брикета. Состав и последовательность операций зависят от исполнения машины и согласованной комплектации.
Подача продукта в дозатор
Молотый кофе подаётся из накопительного бункера или с предыдущего производственного участка. Загрузочное устройство должно обеспечивать равномерное поступление продукта без перегрузки дозатора. При проектировании учитывают высоту подачи, свойства кофе, пылеобразование и доступность узлов для очистки.
Дозирование молотого кофе
Для порошкообразной продукции обычно рассматривают шнековое дозирование. Вращение шнека обеспечивает управляемое перемещение продукта в сформированный пакет. Настройки зависят от степени помола, насыпной плотности, влажности, сыпучести и склонности кофе к уплотнению.
Масса 250 или 500 г сама по себе не определяет конструкцию дозатора. Для стабильной фасовки необходимо проверить поведение конкретного кофе и установить допустимые отклонения массы. Обзор других вариантов дозирования представлен на странице дозаторов для упаковочных машин.
Формирование пакета из рулонного материала
Вертикальная машина разматывает упаковочный материал и проводит его через формующий узел. Из полотна создаётся пакет заданной ширины и длины, после чего выполняется дозирование кофе. Если на плёнку нанесено печатное оформление, положение пакета синхронизируется по фотометке.
Удаление воздуха и формирование брикета
Наполненный пакет поступает на вакуумную станцию. Воздух удаляется в соответствии с установленным циклом, а формующие элементы придают упаковке предусмотренную геометрию. На результат влияют равномерность дозирования, распределение кофе внутри пакета, свойства материала и параметры вакуумирования.
В зависимости от требуемого выпуска машина может комплектоваться одной или двумя вакуумными станциями. В системе с двумя станциями технологические операции могут последовательно выполняться для разных пакетов, что помогает согласовать продолжительность вакуумного цикла с работой дозатора и упаковочного автомата. Фактическую производительность определяют только после согласования продукта, формата и комплектации.
Запайка и отвод готового пакета
После вакуумирования пакет окончательно закрывается сварным швом. Режимы запайки подбирают в соответствии со структурой и толщиной термосвариваемого слоя. Готовый брикет выводится из рабочей зоны и может передаваться на конвейер, контрольное взвешивание, металлодетектор, этикетирование или упаковку в транспортный короб.
Оборудование DOLZAN для вакуумной упаковки
Итальянский производитель DOLZAN специализируется на автоматических вертикальных упаковочных машинах и дозирующих системах для порошкообразной, гранулированной и другой продукции. Для изготовления вакуумных пакетов производитель предлагает машины серий DSV150 и DSV250.
- для DSV150 официально указана максимальная ширина плёнки 600 мм;
- для DSV250 максимальная ширина плёнки составляет 840 мм;
- возможно исполнение с одной или двумя вакуумными станциями;
- предусмотрены разные системы дозирования в зависимости от свойств продукта;
- управление рабочими параметрами осуществляется через операторскую панель;
- способ запайки и состав дополнительных модулей согласовываются для конкретного проекта.
Максимальная ширина плёнки не равна ширине готового брикета. Конечные размеры упаковки зависят от конструкции формующего комплекта, складок, расположения швов и необходимого объёма. Поэтому возможность изготовления пакетов 250 и 500 г проверяют по образцам продукта, макету упаковки и параметрам упаковочного материала.
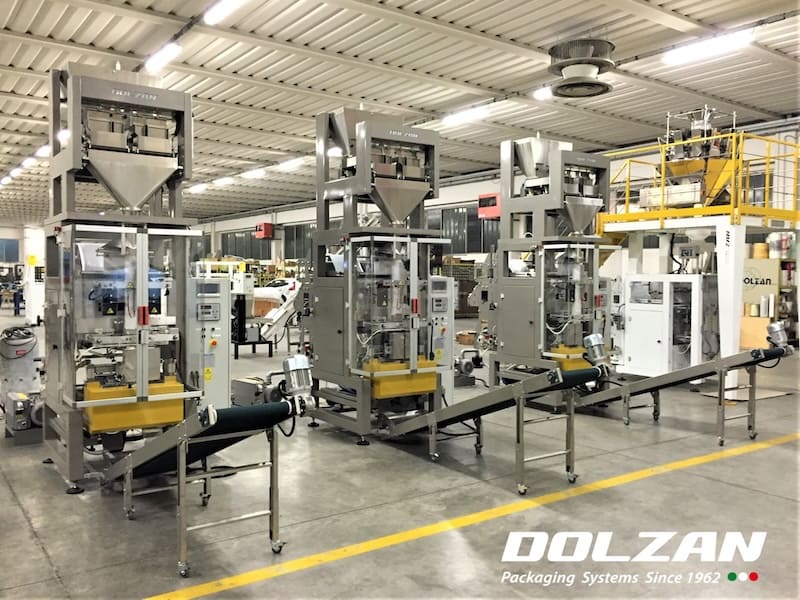
Форматы 250 и 500 г: что необходимо учитывать
Переход между двумя значениями массы может потребовать не только изменения настроек дозы. Если пакеты 250 и 500 г отличаются по ширине, длине или поперечному сечению, для переналадки могут понадобиться сменные формующие детали. Точный состав форматного комплекта определяется после утверждения чертежей обеих упаковок.
В техническое задание желательно включить:
- номинальную массу каждого формата и допустимые отклонения;
- размеры готового брикета 250 и 500 г;
- степень помола и насыпную плотность кофе;
- влажность и температуру продукта во время фасовки;
- время между обжаркой, помолом и упаковкой;
- структуру, толщину и ширину рулонного материала;
- наличие печати и параметры фотометки;
- необходимую производительность для каждого формата;
- способ групповой и транспортной упаковки.
Целесообразно также определить, какие детали оператор должен заменять при переходе между форматами, какие параметры будут сохраняться в рецептах системы управления и сколько времени может занимать очистка контактирующих с продуктом узлов.
Упаковочный материал и герметичность брикета
Для вакуумной упаковки используют многослойный термосвариваемый материал с барьерными свойствами, соответствующими продукту и условиям хранения. Плёнка должна выдерживать нагрузку при удалении воздуха, формировании граней и транспортировке готовой упаковки.
До запуска серийного производства проверяют:
- совместимость внутреннего слоя плёнки с выбранным способом запайки;
- прочность продольных и поперечных швов;
- устойчивость материала к проколам и образованию заломов;
- барьерные свойства в отношении кислорода, водяного пара и ароматических компонентов;
- поведение рулона при разматывании;
- точность позиционирования печатного изображения;
- герметичность готового пакета после вакуумирования.
Окончательный материал желательно испытывать вместе с конкретным кофе. Изменение поставщика или структуры плёнки может потребовать повторной настройки температуры, давления и продолжительности запайки.
Дополнительные модули упаковочной линии
Основную вакуумную машину можно интегрировать с периферийным оборудованием, необходимым для непрерывной работы производственного участка. В состав проекта в зависимости от задачи могут входить:
- загрузочный элеватор или другая система подачи молотого кофе;
- накопительный бункер и датчики уровня продукта;
- шнековый дозатор;
- одна или две вакуумные станции;
- устройство обрезки верхней части пакета;
- модуль формирования и складывания краёв упаковки;
- аппликатор этикетки или клейкой ленты;
- принтер для нанесения даты, номера партии и другой переменной информации;
- выходной конвейер;
- контрольные весы и металлодетектор;
- оборудование для укладки брикетов в короба.
Каждый дополнительный модуль должен быть синхронизирован с упаковочной машиной по производительности и сигналам управления. Расположение оборудования проверяют по плану помещения с учётом проходов, зон обслуживания, высоты потолка и точек подключения коммуникаций.
Подготовка и реализация проекта
Испытания продукта и упаковочного материала
Перед окончательным выбором комплектации производителю целесообразно передать образцы молотого кофе и рулонного материала. Испытания помогают проверить дозирование, поведение продукта при уплотнении, форму брикета и качество сварных швов. Результаты тестов используются для уточнения технического задания.
Компоновка оборудования
Линию размещают с учётом направления движения продукта, положения загрузочной системы, доступа к дозатору, зоны замены рулона и места для отвода готовых брикетов. Если оборудование интегрируется в действующее производство, необходимо согласовать его работу с предыдущим и последующим технологическими участками.
Монтаж и запуск
После поставки выполняются установка, подключение, проверка взаимодействия модулей и тестовый запуск с продуктом. Во время монтажа и пусконаладки упаковочного оборудования настраивают рабочие режимы, проверяют качество упаковки и обучают персонал основным операциям.
Техническая поддержка во время эксплуатации
Стабильность работы линии зависит от состояния дозирующего, вакуумного, формующего и сварочного узлов. Плановое сервисное обслуживание упаковочного оборудования помогает контролировать износ компонентов, параметры запайки, работу датчиков и пневматической системы.
Часто задаваемые вопросы
Может ли одна машина фасовать кофе по 250 и 500 г?
Такую возможность предусматривают при проектировании. Изменение дозы выполняется в системе управления дозатором, однако для пакетов разного размера могут потребоваться сменные формующие детали. Окончательное решение зависит от габаритов обоих брикетов и выбранной модели машины.
Какой дозатор используют для молотого кофе?
Для молотого кофе обычно рассматривают шнековый дозатор, предназначенный для порошкообразных продуктов. Его конструкцию и параметры подбирают по степени помола, насыпной плотности, сыпучести, пылеобразованию и требуемой точности фасовки.
Гарантирует ли вакуум длительный срок хранения кофе?
Вакуумирование уменьшает количество воздуха внутри упаковки, но срок хранения также зависит от исходного состояния кофе, его дегазации, барьерных свойств плёнки, остаточного содержания кислорода, герметичности швов и температурных условий. Необходимый срок подтверждают испытаниями готового продукта.
Для чего нужна двойная вакуумная станция?
Вторая станция позволяет лучше согласовать вакуумирование с формированием и наполнением следующего пакета. Необходимость такой конфигурации определяют по требуемой производительности, продолжительности вакуумного цикла и характеристикам упаковки.
Можно ли использовать плёнку с готовой печатью?
Да, если её структура совместима с вакуумированием и системой запайки машины. Для правильного расположения дизайна на пакете материал должен иметь фотометку, параметры которой согласовываются до изготовления рулона.
Какие данные необходимы для подготовки предложения?
Необходимо предоставить характеристики молотого кофе, массу 250 и 500 г, размеры обоих пакетов, структуру плёнки, желаемую производительность, план помещения и перечень дополнительных операций. Для более точного подбора желательно передать образцы продукта и упаковочного материала.
Подбор вакуумной линии для кофе
ITP-GROUP помогает сформировать техническое задание, согласовать с производителем форматы брикетов 250 и 500 г, подобрать дозирующую систему и определить состав периферийного оборудования. При подготовке проекта учитываются свойства кофе, параметры плёнки, необходимая производительность, компоновка цеха и последующая упаковка готовых брикетов.
Свяжитесь с ITP-GROUP, чтобы передать исходные данные и получить предложение по комплектации линии вакуумной упаковки молотого кофе.
Back to Category
