- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


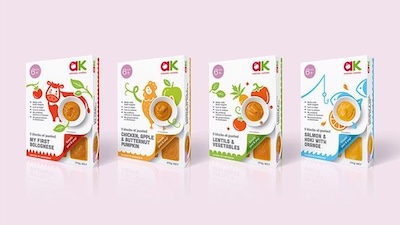
Упаковка детского питания в картонную коробку
Упаковка сухих молочных смесей, детских каш и других порошкообразных продуктов требует согласованной работы всех участков линии — от подачи и дозирования продукта до проверки готовой пачки. В данном случае речь идет о комплексной технологии, при которой продукт фасуют в герметичный внутренний пакет, а затем помещают в картонную коробку.
Состав оборудования определяется свойствами смеси, массой дозы, конструкцией пакета и коробки, требованиями к содержанию остаточного кислорода, способом вложения мерной ложки и необходимой производительностью. Линия может объединять дозатор, машину для формирования и запайки пакетов, систему газозамещения, контрольные весы, рентгеновскую инспекционную систему, устройство подачи ложек, картонатор, маркировочное оборудование и конвейеры.
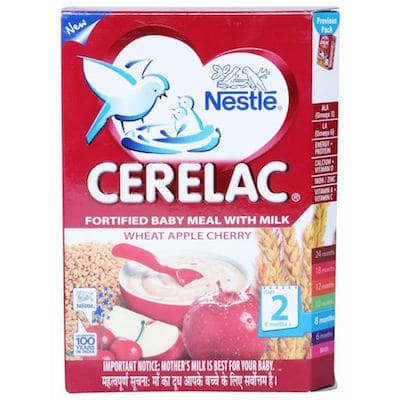
Технология упаковки сухого детского питания
Один из распространенных вариантов потребительской упаковки предусматривает использование двух уровней защиты. Порошкообразный продукт помещают во внутренний пакет из соответствующего барьерного материала, после чего пакет укладывают в складную картонную коробку.
Внутренний пакет непосредственно контактирует с продуктом, поэтому к его материалу, качеству сварных швов и герметичности предъявляются основные технологические требования. Картонная коробка формирует потребительский формат, защищает пакет от механических повреждений и предоставляет поверхность для маркировки и информации о продукте.
Для продуктов, чувствительных к кислороду и влаге, могут использоваться многослойные барьерные материалы. Их структуру нельзя выбирать только по внешнему виду или толщине пленки. Необходимо учитывать рецептуру смеси, предполагаемый срок хранения, условия транспортировки, способ сваривания и совместимость материала с упаковочной машиной.
Какие продукты можно фасовать
Линия подобной конфигурации может использоваться для упаковки различных сухих пищевых продуктов при условии правильного подбора дозирующей и упаковочной систем:
- сухих молочных смесей;
- порошкообразного детского питания;
- детских каш и зерновых смесей;
- сухих хлопьев и измельченных зерновых продуктов;
- других пищевых порошков с аналогичными характеристиками.
При выборе оборудования анализируют насыпную плотность, сыпучесть, гранулометрический состав, влажность, склонность продукта к пылеобразованию, слеживанию и аэрации. Эти параметры влияют на конструкцию бункера, способ подачи смеси, тип дозатора и стабильность массы каждой порции.
Функции внутреннего пакета и картонной коробки
Внутренний пакет предназначен для сохранения продукта и ограничения его контакта с внешней средой. Картонная коробка обеспечивает дополнительную механическую защиту и удобство обращения с готовой продукцией. Разделение этих функций позволяет отдельно подобрать барьерный материал пакета и конструкцию внешней пачки.
До утверждения упаковки желательно провести испытания с реальным продуктом, пленкой и образцами картонных заготовок. Это позволяет проверить стабильность дозирования, качество швов, геометрию наполненного пакета и возможность его автоматической укладки в коробку.
Состав автоматической упаковочной линии
Линия проектируется как единая технологическая система. Производительность каждого модуля должна соответствовать скорости смежных машин, иначе более медленная операция будет ограничивать работу всего участка.
1. Подача продукта и дозирование
Смесь поступает из производственного оборудования или накопительного бункера в дозирующее оборудование. Система подачи должна поддерживать равномерный поток продукта и не допускать его неконтролируемого уплотнения или расслоения.
Тип дозатора подбирают после анализа продукта. Для порошкообразных смесей могут применяться шнековые и другие специализированные системы. При выборе учитывают необходимую массу порции, допустимое отклонение, характер движения порошка и возможность санитарной очистки деталей, контактирующих с продуктом.
2. Формирование и наполнение внутреннего пакета
Отмеренная доза поступает в упаковочную машину. Пакет может формироваться из рулонного материала непосредственно во время рабочего цикла. Для этого используются вертикальные упаковочные машины или другое оборудование, соответствующее выбранной конструкции пакета.
После формирования пакета выполняются его наполнение и запайка. Параметры сваривания настраивают под конкретный упаковочный материал. Качество шва зависит от структуры пленки, температуры, давления, продолжительности сварочного цикла и отсутствия частиц продукта в зоне запайки.
3. Снижение содержания остаточного кислорода
Если смесь чувствительна к окислению, проект может предусматривать удаление воздуха и подачу инертного газа. Такая обработка помогает уменьшить количество кислорода в упаковочном пространстве, однако не обеспечивает одинакового результата для всех продуктов и форматов.
Фактический уровень остаточного кислорода зависит от свойств порошка, степени его аэрации, объема свободного пространства, конструкции пакета и параметров газозамещения. Необходимое значение должно быть задано производителем продукта и подтверждено испытаниями на выбранном оборудовании.
4. Автоматическая подача мерной ложки
Если в комплект упаковки входит мерная ложка, ее подачу можно интегрировать в автоматический цикл. Питатель ориентирует ложки и передает их на участок вложения в заданной последовательности.
Конструкция этого узла зависит от размеров и формы ложки, ее материала, ориентации и места расположения. До разработки решения необходимо определить, должна ли ложка находиться внутри пакета, рядом с ним в коробке или в отдельной защитной упаковке.
5. Контроль массы и посторонних включений
После наполнения упаковка может проходить через автоматические контрольные весы. Они сравнивают фактическую массу с установленными пределами и направляют несоответствующие упаковки в устройство отбраковки.
Для обнаружения определенных типов посторонних включений в линию может быть интегрирована рентгеновская инспекционная система. Выбор оборудования для контроля качества зависит от состава продукта, плотности загрязнений, материала и размеров упаковки. Возможности обнаружения необходимо подтверждать испытаниями на образцах продукции.
6. Укладка пакета в картонную коробку
Наполненный и проверенный пакет передается в картонатор. Машина раскрывает или формирует коробку из плоской заготовки, помещает в нее пакет и при необходимости дополнительные элементы, после чего закрывает пачку.
Для этой операции могут использоваться вертикальные картонаторы. Вертикальную или горизонтальную схему загрузки выбирают с учетом геометрии пакета, конструкции коробки, ориентации продукта и необходимой скорости.
7. Маркировка и передача готовой продукции
На пакет или картонную коробку могут наноситься дата производства, номер партии и другие предусмотренные данные. Место установки маркировочного устройства определяют с учетом материала упаковки и последовательности операций.
Закрытые коробки поступают на участок групповой упаковки или укладки в транспортную тару. При высоком уровне автоматизации конвейеры передают продукцию к формирователю коробов, укладчику, а затем — к системе паллетирования.
Контроль процесса упаковки
Контроль качества целесообразно распределять между несколькими этапами, а не ограничивать проверкой готовой коробки. Конкретный перечень контрольных операций определяется в техническом задании.
- Контроль дозирования отслеживает формирование заданной порции продукта.
- Контрольное взвешивание выявляет упаковки, масса которых выходит за установленные пределы.
- Проверка сварного шва помогает выявлять дефекты закрывания внутреннего пакета, если такая функция предусмотрена проектом.
- Рентгеновская инспекция применяется для обнаружения определенных посторонних включений.
- Контроль маркировки проверяет наличие и читаемость нанесенных данных.
- Измерение остаточного кислорода используется при наличии соответствующих требований к газозамещению.
Место установки инспекционного оборудования выбирают в соответствии с задачей контроля. Например, взвешивание внутреннего пакета и проверка полностью укомплектованной коробки дают разные результаты и не всегда могут заменять друг друга.
Исходные параметры для расчета оборудования
Подбор линии начинается с технического задания. Названия продукта и желаемой скорости недостаточно, поскольку смеси с одинаковой массой порции могут существенно отличаться по плотности, сыпучести и поведению во время дозирования.
Для описываемого проекта были определены следующие исходные ориентиры:
- продукт: сухое детское питание на молочной основе и сухие зерновые смеси;
- масса дозы: от 250 до 300 г;
- начальная производительность: 45 упаковок в минуту;
- перспективная производительность: до 90 упаковок в минуту;
- первичная упаковка: герметичный пакет из рулонного материала;
- вторичная упаковка: складная картонная коробка;
- дополнительные операции: газозамещение, подача мерной ложки, контроль массы и инспекция продукта.
Эти значения относятся к конкретному проекту и не являются универсальными характеристиками оборудования для детского питания. Возможность увеличения скорости до 90 упаковок в минуту должна быть подтверждена расчетом дозатора, упаковочной машины, системы подачи ложек, картонатора, контрольных устройств и соединительных конвейеров.
Данные о продукте
Для испытаний и подбора оборудования желательно предоставить образцы продукта, сведения о его насыпной плотности, влажности, сыпучести, размере частиц и склонности к пылеобразованию. Если предприятие планирует работать с несколькими рецептурами, их необходимо указать отдельно.
Данные об упаковке
Поставщику оборудования понадобятся размеры пакета и коробки, чертежи картонных заготовок, предполагаемая структура пленки, способ закрывания пачки и макет размещения маркировки. При наличии нескольких форматов следует указать весь диапазон и запланированную частоту переналадки.
Требования к интеграции
Если новая машина должна работать в составе действующего производства, дополнительно указывают высоту конвейеров, направление движения продукции, доступную площадь, расположение инженерных подключений и требования к обмену сигналами между системами управления.
Паллетирование и завершающие операции
После групповой упаковки короба могут автоматически передаваться на роботизированный паллетайзер. Схему укладки рассчитывают по размерам и массе коробов, габаритам паллеты, допустимой высоте штабеля и требованиям к устойчивости груза.
Участок паллетирования следует согласовывать с основной линией еще на стадии проектирования. При недостаточной скорости приема коробов он будет ограничивать производительность предыдущих машин. Также необходимо определить способ стабилизации паллеты, например обмотку стретч-пленкой.
Как подготовить техническое задание
Для предварительного расчета линии упаковки сухого детского питания рекомендуется подготовить:
- название и состав фасуемого продукта;
- образцы каждой запланированной смеси;
- насыпную плотность, сыпучесть и другие известные физические характеристики;
- диапазон массы одной порции;
- необходимую и перспективную производительность;
- размеры и образцы внутреннего пакета;
- данные о предполагаемом упаковочном материале;
- чертежи или образцы картонных коробок;
- характеристики и способ размещения мерной ложки;
- требования к содержанию остаточного кислорода;
- перечень необходимых систем контроля;
- содержание и место нанесения маркировки;
- схему помещения и расположение существующего оборудования;
- требования к групповой упаковке и паллетированию.
После согласования оборудования выполняются монтаж, соединение отдельных модулей и проверка их совместной работы. Условия ввода линии в эксплуатацию и подготовки операторов желательно заранее включить в объем проекта. ITP-GROUP также выполняет монтаж и пусконаладку упаковочного оборудования.
Часто задаваемые вопросы
Какое оборудование необходимо для упаковки сухого детского питания?
Состав линии зависит от продукта и упаковки. Обычно проект включает оборудование для подачи и дозирования смеси, формирования и запайки внутреннего пакета, газозамещения, контрольного взвешивания, подачи мерной ложки, укладки пакета в картонную коробку и маркировки. Дополнительно могут применяться рентгеновская инспекция, групповая упаковка и паллетирование.
Можно ли фасовать сухую молочную смесь непосредственно в картонную коробку?
В описываемой технологии продукт сначала помещают в герметичный внутренний пакет, который затем укладывают в коробку. Именно пакет выполняет функцию первичной упаковки и непосредственно контактирует со смесью.
Как выбрать дозатор для порошкообразной смеси?
Выбор зависит от насыпной плотности, сыпучести, размера частиц, склонности продукта к пылеобразованию и необходимой массы дозы. Окончательное решение желательно принимать после испытаний с реальным продуктом.
Зачем используют азот при упаковке?
Инертный газ может применяться для уменьшения содержания кислорода в упаковочном пространстве. Необходимость газозамещения и допустимый уровень остаточного кислорода определяются свойствами продукта и требованиями к его хранению.
Можно ли автоматически вкладывать мерную ложку?
Да. Для этого используют ориентирующие и подающие устройства, синхронизированные с упаковочной линией. Конструкция системы зависит от формы ложки, ее размеров, упаковки и выбранного места вложения.
Нужны ли на линии контрольные весы?
Контрольные весы позволяют проверять массу каждой упаковки и автоматически отбраковывать продукцию, не соответствующую установленным пределам. Место установки весов выбирают в зависимости от того, что необходимо контролировать: внутренний пакет или полностью укомплектованную коробку.
Можно ли установить рентгеновскую инспекционную систему?
Да, если ее применение соответствует задаче контроля. Возможность обнаружения конкретных включений зависит от плотности загрязнения, состава продукта, материала и размеров упаковки, поэтому оборудование проверяют на тестовых образцах.
Можно ли увеличить производительность линии после запуска?
Такую возможность необходимо предусмотреть в проекте. Нужно заранее проверить резерв производительности дозатора, упаковочной машины, устройства подачи ложек, картонатора, систем контроля, конвейеров и участка групповой упаковки.
Можно ли интегрировать новое оборудование в действующее производство?
В большинстве проектов интеграция возможна после технического обследования. Проверяются направление потока продукции, высота передачи, доступная площадь, производительность смежных машин, инженерные подключения и протокол обмена сигналами.
Подбор линии под продукт и формат упаковки
Линию упаковки сухого детского питания необходимо рассчитывать как единый комплекс. Стабильность процесса зависит не только от фасовочной машины, но и от согласованной работы дозатора, системы газозамещения, устройства подачи ложек, контрольного оборудования, картонатора и транспортных модулей.
ITP-GROUP поможет подготовить техническое задание, проанализировать характеристики смеси, согласовать формат внутреннего пакета и коробки, определить состав автоматизации и организовать испытания с продуктом и упаковочными материалами.
Свяжитесь с нами, чтобы получить техническое предложение на линию упаковки сухих молочных смесей или детских каш в пакет и картонную коробку.
Back to Category
