- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


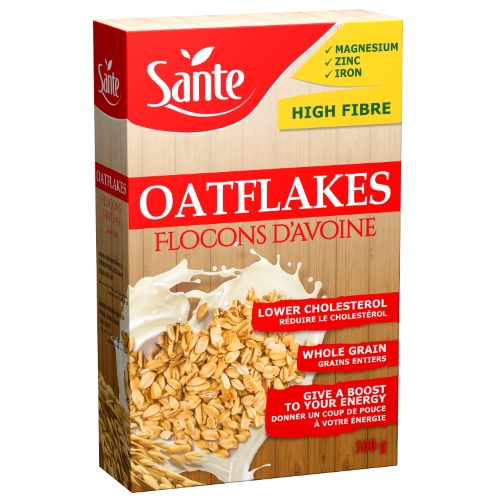
Упаковка овсяных хлопьев в картонную коробку
Упаковка овсяных хлопьев в картонные коробки требует согласованной работы системы подачи продукта, дозатора и картонажной машины. Хлопья имеют небольшую насыпную плотность, занимают значительный объём и могут повреждаться при интенсивном механическом перемещении. Поэтому конфигурацию линии подбирают не только по массе порции, но и с учётом фракции продукта, допустимого количества крошки, формата коробки и способа первичной защиты продукции.
Для автоматизации этого процесса могут использоваться решения итальянского производителя CURTI. Компания выпускает оборудование для вертикальной загрузки сыпучих и предварительно упакованных продуктов в картонные коробки. Конкретный состав линии определяют после анализа продукта, конструкции упаковки и технологической схемы предприятия.
Варианты упаковки овсяных хлопьев в коробку
Перед выбором оборудования необходимо определить, какую функцию будет выполнять картонная коробка. В одном проекте она может быть непосредственной потребительской упаковкой, в другом — вторичной тарой для предварительно сформированного герметичного пакета.
Загрузка продукта непосредственно в коробку
При такой схеме дозатор подаёт овсяные хлопья в открытую сверху коробку. Возможность прямого контакта продукта с картоном должна быть предусмотрена конструкцией упаковки и подтверждена требованиями к упаковочным материалам. При необходимости внутри коробки используют вкладыш или другое решение, обеспечивающее требуемую защиту продукта.
При проектировании важно проверить, не задерживаются ли хлопья на клапанах коробки, достаточен ли размер загрузочного отверстия и не образуется ли продуктовая крошка вследствие падения с чрезмерной высоты.
Укладка предварительно упакованного продукта
В другой конфигурации овсяные хлопья сначала фасуют в герметичный внутренний пакет, после чего пакет загружают в картонную коробку. В таком случае картонатор работает с готовой первичной упаковкой, а коробка выполняет защитную, информационную и презентационную функции.
Этот вариант требует синхронизации картонажной машины с предыдущим упаковочным оборудованием. Параметры пакета должны соответствовать внутренним размерам коробки, а система подачи — обеспечивать его правильную ориентацию перед загрузкой.
Как работает вертикальный картонатор
Вертикальный картонатор загружает продукт или внутренний пакет в коробку сверху. Такая схема подходит для сыпучих продуктов, порционных пакетов и других изделий, для которых целесообразна вертикальная подача.
Последовательность операций зависит от комплектации линии, но обычно включает следующие этапы:
- Подача картонных заготовок. Плоские заготовки размещают в магазине, откуда они автоматически поступают в рабочую зону.
- Раскрытие коробки. Заготовка захватывается, раскрывается и устанавливается в транспортную систему.
- Закрытие нижней части. Нижние клапаны складываются и фиксируются в соответствии с конструкцией коробки и предусмотренным способом закрытия.
- Вертикальная загрузка. В подготовленную коробку поступает отмеренная порция хлопьев или предварительно сформированный пакет.
- Закрытие верхних клапанов. После заполнения верхняя часть коробки закрывается механическим способом или с применением клея — в зависимости от её конструкции.
- Отвод готовой упаковки. Закрытая коробка передаётся на маркировку, контроль или следующую операцию групповой упаковки.
Рабочие узлы картонатора должны быть синхронизированы с системой подачи продукта. Если порция или готовый пакет не поступили в зону загрузки, алгоритм работы линии должен предотвращать выпуск пустой или неправильно заполненной коробки.
Основные узлы линии
Магазин картонных заготовок
Магазин обеспечивает запас плоских картонных заготовок и их последовательную подачу. Его вместимость и удобство пополнения влияют на автономность работы оборудования, однако необходимая конфигурация зависит от формата коробки и планируемой производительности.
При подборе оборудования проверяют геометрию заготовки, толщину картона, качество биговки, расположение клапанов и стабильность раскрытия коробки. Даже правильно спроектированный картонатор не может компенсировать значительные отклонения качества упаковочного материала.
Система дозирования хлопьев
Если продукт подаётся в коробку непосредственно, линию комплектуют соответствующим дозирующим оборудованием. Для овсяных хлопьев может рассматриваться весовое дозирование, в том числе многоголовочная система, однако окончательный выбор зависит от свойств конкретного продукта, требуемой дозы и допустимого уровня механического воздействия.
Многоголовочный дозатор формирует порцию путём выбора комбинации отдельно взвешенных доз. Перед согласованием такого решения необходимо провести испытания, поскольку размер хлопьев, их сыпучесть и склонность к образованию крошки влияют на стабильность подачи и взвешивания.
Загрузочная система
Между дозатором и коробкой устанавливают загрузочный узел, который направляет продукт в открытую тару. Его конструкция должна соответствовать размерам коробки и обеспечивать прохождение порции без накопления хлопьев на внутренних поверхностях.
Для уменьшения повреждения продукта учитывают высоту падения, углы наклона контактных поверхностей и характер движения заслонок. Эти параметры определяют по результатам испытаний с реальным сырьём.
Система закрытия коробки
Способ закрытия зависит от конструкции картонной заготовки. Машина может складывать клапаны и фиксировать их предусмотренным для конкретного формата способом. Если используется термоклей, его тип, расположение точек нанесения и рабочие параметры согласовывают с поставщиком картона и производителем оборудования.
Система управления
Панель оператора используется для выбора рецепта, настройки доступных параметров, контроля состояния рабочих узлов и просмотра сообщений системы диагностики. Состав функций управления зависит от модели картонатора и согласованной комплектации.
Если линия состоит из нескольких машин, система управления должна обеспечивать обмен сигналами между дозатором, картонатором, транспортёрами и контрольными устройствами. Это позволяет согласовать их работу при запуске, штатном производстве и остановке.
Что учитывать при выборе оборудования
Свойства овсяных хлопьев
Для подбора линии необходимо предоставить репрезентативные образцы продукта. Важны не только масса порции, но и насыпная плотность, размер хлопьев, сыпучесть, влажность, количество мелкой фракции и допустимый уровень повреждения.
Если предприятие выпускает несколько видов хлопьев, следует проверить каждый продукт, который планируется упаковывать на линии. Различия во фракции или насыпной плотности могут потребовать отдельных рецептов и корректировки параметров дозатора.
Конструкция картонной коробки
Для технической проработки необходимы чертежи заготовки, внешние и внутренние размеры коробки, характеристики картона, схема складывания клапанов и способ закрытия. Если дизайн упаковки ещё не утверждён, его желательно согласовывать одновременно с выбором оборудования.
Соотношение между объёмом продукта и внутренним объёмом коробки влияет на стабильность наполнения. Слишком маленькая коробка затрудняет загрузку, а чрезмерно большое свободное пространство может ухудшить внешний вид готовой упаковки и её поведение при транспортировке.
Переналадка между форматами
Если на одной линии планируется выпуск нескольких форматов, в техническом задании необходимо указать параметры каждой коробки и соответствующую массу продукта. Производитель определит перечень форматных частей и последовательность переналадки.
Совместимость форматов не следует оценивать только по внешним размерам коробки. Значение также имеют конструкция клапанов, место нанесения клея, направление подачи и расположение графических элементов.
Контроль готовой упаковки
В зависимости от требований предприятия после картонатора могут устанавливаться средства контроля массы, наличия продукта, правильности закрытия клапанов или считывания нанесённого кода. Необходимый перечень контрольных операций определяют с учётом системы качества производителя пищевой продукции.
Исходные данные для подготовки предложения
Для формирования технического задания на линию упаковки овсяных хлопьев в картонные коробки необходимо предоставить:
- название и описание продукта;
- образцы каждого вида хлопьев;
- насыпную плотность и размер фракции;
- массу продукта в одной упаковке;
- информацию о прямой загрузке или использовании внутреннего пакета;
- чертежи и образцы картонных коробок;
- перечень необходимых форматов;
- желаемую производительность;
- способ закрытия коробки;
- требования к маркировке и контролю упаковки;
- описание оборудования, расположенного до и после картонатора;
- план производственного помещения с указанием доступной площади и высоты.
ITP-GROUP помогает согласовать эти параметры с производителем, организовать испытания продукта и определить состав линии. Окончательную комплектацию формируют после проверки образцов овсяных хлопьев, картонных заготовок и, при наличии, внутренних пакетов.
Частые вопросы
Можно ли засыпать овсяные хлопья непосредственно в картонную коробку?
Такая схема возможна, если конструкция коробки и используемые материалы предназначены для контакта с продуктом и обеспечивают необходимую защиту. В противном случае хлопья сначала фасуют в герметичный внутренний пакет, который затем помещают в коробку.
Какой дозатор подходит для овсяных хлопьев?
Для хлопьев может применяться весовая система, в том числе многоголовочный дозатор. Однако её пригодность необходимо подтвердить испытаниями с конкретным продуктом, поскольку на результат влияют фракция, сыпучесть, насыпная плотность и допустимый уровень образования крошки.
Чем вертикальный картонатор отличается от горизонтального?
Основное отличие заключается в направлении загрузки. В вертикальном картонаторе продукт или первичная упаковка поступает в коробку сверху. Такая схема удобна для сыпучих продуктов и упаковок, которые целесообразно подавать под действием силы тяжести. Выбор типа машины зависит от свойств продукта и конструкции упаковки, а не от универсального преимущества одного типа оборудования над другим.
Может ли одна машина работать с коробками разных размеров?
Возможность работы с несколькими форматами предусматривается при проектировании. Для каждого формата могут потребоваться отдельные настройки и сменные части. Диапазон размеров и порядок переналадки необходимо согласовать с производителем до заказа оборудования.
Зачем проводить испытания с реальными хлопьями?
Испытания позволяют оценить стабильность подачи и дозирования, фактический объём порции, заполнение коробки и степень повреждения продукта. Результаты тестов используют для уточнения конструкции загрузочного узла и рабочих параметров линии.
Какие данные нужны для расчёта упаковочной линии?
Необходимы характеристики хлопьев, масса порции, образцы или чертежи упаковки, перечень форматов, требуемая производительность, способ закрытия коробки и схема производственного участка. Если используется внутренний пакет, нужно также предоставить его размеры и описание материала.
Back to Category
