- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Упаковка специй на вертикальной машине
Упаковка специй и многокомпонентных приправ требует учета свойств каждого продукта: размера частиц, насыпной плотности, сыпучести, влажности, склонности к слеживанию и интенсивности пылеобразования. Молотый перец, соль, сушеные травы и комбинированные смеси могут по-разному перемещаться внутри бункера и дозатора, поэтому универсальная настройка линии для всего ассортимента невозможна.
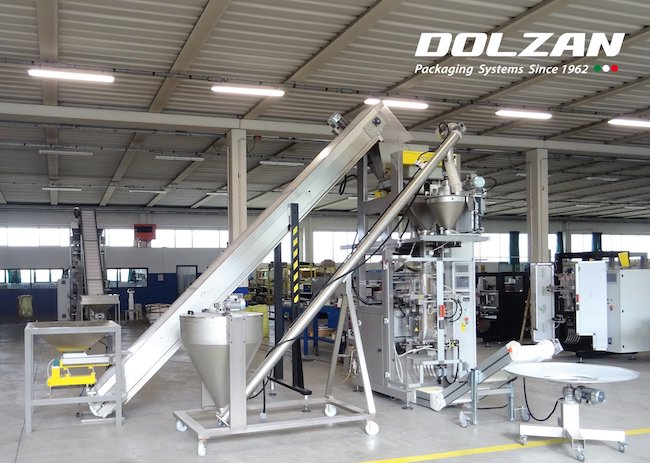
Для автоматической фасовки специй может применяться линия на базе оборудования DOLZAN, которая объединяет подачу продукта, шнековое дозирование, формирование пакета, сваривание швов и отвод готовой упаковки. Конкретная комплектация определяется после изучения продукта, упаковочной пленки, массы порции и требований к производительности.
В этой статье рассматривается не общий принцип работы вертикальных упаковочных автоматов, а конфигурация линии для дозирования порошкообразных специй и смесей: подача продукта, уменьшение пылеобразования, контроль массы, очистка оборудования и переход между рецептурами.
Какие свойства специй влияют на процесс упаковки
Название продукта не дает достаточной информации для выбора дозатора. Даже специи одного вида могут различаться по степени помола, влажности и насыпной плотности. До подготовки предложения необходимо определить характеристики каждой рецептуры и проверить ее поведение во время подачи.
Сыпучесть и размер частиц
Крупные гранулы, измельченные травы и мелкие порошки перемещаются по-разному. Хорошо сыпучий продукт сравнительно равномерно поступает к дозатору, тогда как мелкодисперсная или неоднородная смесь может уплотняться, зависать или разделяться на фракции.
Если приправа содержит частицы разного размера и плотности, необходимо оценить риск расслоения во время транспортирования и накопления в бункере. Чрезмерное перемешивание также может повредить хрупкие включения, поэтому режим работы оборудования подбирают по результатам испытаний.
Слеживание и образование комков
Гигроскопичные компоненты и смеси с мелкими частицами могут образовывать уплотнения. Это влияет на заполнение шнека и повторяемость дозы. Для поддержания подачи в конструкции бункера может применяться мешалка, параметры которой согласовываются со свойствами продукта.
Пылеобразование
Мелкие частицы поднимаются в воздух во время загрузки бункера, работы дозатора и сброса порции в сформированный пакет. Попадание продукта в зону сваривания может ухудшить качество шва, а отложения внутри машины увеличивают объем работ по очистке.
Для ограничения количества пыли необходимо согласовать высоту падения продукта, скорость дозирования, конструкцию разгрузочного патрубка и возможность подключения локальной аспирации. Полностью устранить пылеобразование одной настройкой дозатора невозможно: задача решается на уровне всей зоны подачи и наполнения.
Содержание соли и взаимодействие с материалами
Соль и отдельные компоненты рецептуры могут предъявлять дополнительные требования к материалам контактных поверхностей и условиям очистки. Марку стали, исполнение соединений и защиту неконтактных деталей необходимо согласовывать с производителем на основании состава продукта и принятой технологии мойки.
Аромат и переход между рецептурами
Специи отличаются интенсивным запахом, поэтому остатки предыдущего продукта могут повлиять на следующую партию. Если на одной линии планируется упаковывать несколько рецептур, важными являются доступ к контактным деталям, порядок их демонтажа и утвержденная процедура очистки.
Состав линии для фасовки специй
Линия формируется из функциональных узлов, каждый из которых должен соответствовать продукту и производственной задаче. Типичная последовательность включает загрузку смеси, подачу к дозатору, отмеривание порции, формирование пакета из рулонного материала, наполнение, сваривание и контроль готовой упаковки.
Приемный бункер и подающий шнек
На начальном участке продукт загружается в приемный бункер, расположенный на удобной для оператора высоте. Из него наклонный или вертикальный шнек перемещает специи в бункер дозирующего устройства.
Подающий шнек не определяет массу порции: его задача — поддерживать необходимый запас продукта над дозатором. Производительность транспортера должна быть согласована с потреблением упаковочной машины, чтобы избежать как недостаточной подачи, так и переполнения накопительного бункера.
В представленной конфигурации может использоваться приемная воронка объемом 90 литров с раскрывающейся конструкцией для доступа во время очистки. Этот параметр относится к конкретному исполнению и должен быть подтвержден при заказе оборудования.
Контроль уровня продукта
Датчик уровня управляет работой подающего шнека в соответствии с количеством продукта в бункере дозатора. Когда уровень снижается, система включает подачу, а после заполнения до установленной отметки — останавливает ее.
Поддержание рабочего уровня помогает уменьшить колебания условий, в которых работает дозатор. Однако датчик уровня сам по себе не контролирует массу порции и не компенсирует изменения насыпной плотности продукта.
Мешалка в бункере
Мешалка поддерживает движение продукта в зоне над шнеком дозатора и помогает ограничить образование устойчивых уплотнений. Ее конструкцию и частоту вращения выбирают с учетом характеристик смеси.
Для однородного порошка и смеси с крупными включениями могут потребоваться разные режимы. Слишком интенсивное воздействие способно изменить структуру продукта или усилить разделение компонентов, поэтому фактические параметры устанавливаются во время испытаний и пусконаладочных работ.
Шнековый дозатор
Порошкообразные специи могут дозироваться посредством вращения шнека. Объем подаваемого продукта зависит от геометрии шнека, количества оборотов и фактической насыпной плотности смеси. Для работы с несколькими значениями массы порции может потребоваться изменение настроек или замена форматных элементов дозатора.
Тип шнека, его диаметр, шаг и диапазон дозирования подбираются после получения данных о продукте. Общая информация о доступных принципах фасовки представлена в разделе дозирующего оборудования.
Вертикальная упаковочная машина
После формирования дозы продукт поступает в пакет, который изготавливается из рулонной пленки непосредственно на машине. Материал проходит через формующий узел, образуется продольный шов, а поперечные сварочные губки закрывают нижнюю и верхнюю части упаковки.
Количество и расположение швов зависят от выбранной конфигурации пакета. Формат, размеры и внешний вид упаковки необходимо согласовать до изготовления формующего комплекта. Для разных размеров могут использоваться отдельные форматные трубы и дополнительные сменные элементы.
Вертикальный автомат выбирают с учетом ширины рулона, размеров пакета, характеристик пленки, способа дозирования и необходимого темпа работы. Другие исполнения такого оборудования представлены в категории вертикальных упаковочных машин.
Отвод готовых пакетов
После завершения сварочного цикла пакет отделяется и поступает на отводящий транспортер. Его можно направить на контроль массы, проверку металлодетектором, маркировку, групповую упаковку или ручную укладку в транспортную тару.
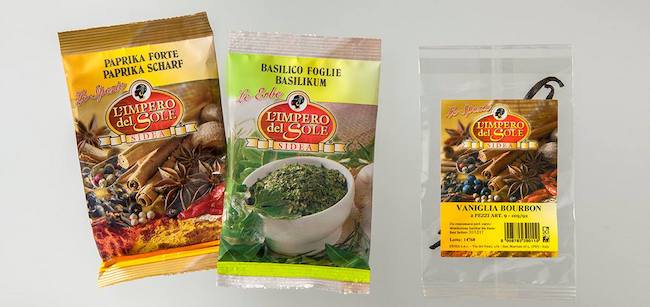
Контроль массы готовой упаковки
Насыпная плотность специй может изменяться между партиями из-за влажности, степени измельчения и условий хранения. При объемном шнековом дозировании это способно влиять на фактическую массу порции, даже если количество оборотов шнека остается неизменным.
Для проверки результата после упаковочной машины могут устанавливаться контрольные весы. Они измеряют массу готового пакета и сравнивают ее с заданными пределами. Упаковка, которая не соответствует установленным параметрам, может автоматически отводиться из производственного потока.
В зависимости от конфигурации данные контрольных весов могут использоваться для корректировки настроек шнекового дозатора. Такая обратная связь помогает компенсировать постепенное изменение параметров продукта, но не заменяет первоначальную настройку и периодический технологический контроль.
Оборудование для проверки массы и других параметров продукции представлено в разделе систем контроля качества.
Упаковочные материалы и качество сварного шва
Пленку выбирают в соответствии со свойствами продукта, необходимым сроком хранения и условиями реализации. Необходимо учитывать защиту от влаги, кислорода, света и потери аромата, а также совместимость материала со сварочной системой машины.
До заказа оборудования производителю следует передать технические данные и образцы пленки. Во время испытаний проверяются ее прохождение через формующий узел, стабильность сваривания, внешний вид швов и поведение готового пакета после наполнения.
На герметичность упаковки влияют:
- структура и толщина пленки;
- температура сваривания;
- продолжительность контакта сварочных губок;
- давление в зоне сваривания;
- наличие частиц продукта между слоями материала;
- состояние сварочных поверхностей;
- соответствие пленки рабочему режиму машины.
Если специи интенсивно пылят, необходимо уделить особое внимание траектории падения продукта и защите верхнего поперечного шва от загрязнения.
Очистка линии и смена продукта
При переходе между разными специями необходимо удалить остатки предыдущей рецептуры из бункера, шнека, мешалки, дозирующего патрубка и других контактных элементов. Порядок очистки зависит от конструкции оборудования и санитарных требований предприятия.
Доступ к контактным деталям
При выборе комплектации следует оценить, какие элементы открываются или демонтируются без сложной разборки. Конструкция приемной воронки, бункера и шнека должна обеспечивать доступ к зонам, в которых могут оставаться частицы продукта.
Предотвращение смешивания рецептур
Даже небольшое количество ароматной специи может повлиять на запах следующей партии. Если на линии обрабатываются продукты с аллергенными компонентами, порядок очистки должен разрабатываться предприятием с учетом его системы управления безопасностью пищевой продукции.
Форматная переналадка
При изменении размера пакета могут меняться формующий комплект, длина протяжки пленки, параметры дозы, положение датчиков и настройки транспортера. Перечень сменных деталей необходимо определить для каждого запланированного формата до заказа линии.
Как подготовить техническое задание
Корректный подбор оборудования начинается с образцов продукта и упаковочного материала. Формулировок «смесь специй» или «порошок» недостаточно, поскольку они не описывают поведение продукта внутри транспортной и дозирующей систем.
В техническом задании следует указать:
- название и состав продукта — включая соль, сахар, сушеные травы и другие компоненты;
- структуру смеси — порошок, гранулы, хлопья или сочетание разных фракций;
- насыпную плотность и влажность каждой рецептуры;
- массу одной порции и перечень необходимых форматов;
- размеры готового пакета — ширину, длину и необходимую форму;
- характеристики пленки — структуру, толщину, ширину рулона и параметры сваривания;
- необходимую производительность для каждого формата;
- допустимое отклонение массы готовой упаковки;
- требования к аспирации в зоне подачи и наполнения;
- порядок смены рецептур и требования к очистке;
- необходимость маркировки и контроля готовых пакетов;
- операции после фасовки — групповую упаковку, укладку в коробки или другую обработку;
- план помещения с размерами, высотой и точками подключения коммуникаций.
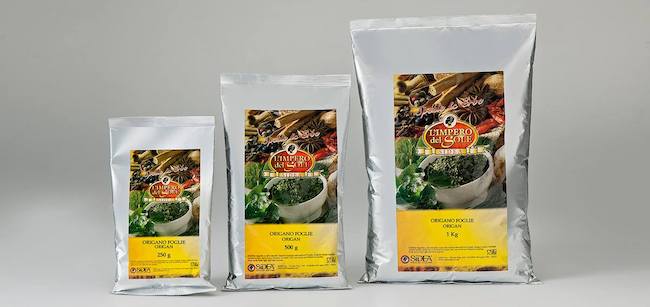
Подбор и ввод линии в эксплуатацию
Перед утверждением конфигурации рекомендуется провести испытания с образцами специй и пленки. Это позволяет проверить подачу продукта, стабильность дозирования, уровень пылеобразования, качество пакета и удобство очистки контактных деталей.
ITP-GROUP помогает подготовить исходные данные, передать образцы производителю и согласовать состав линии DOLZAN. После поставки могут быть выполнены монтаж и пусконаладка упаковочного оборудования, настройка рабочих режимов и обучение операторов.
Для подготовки предложения отправьте перечень специй, образцы продуктов и пленки, массу порции, размеры пакета, необходимую производительность и план производственного помещения.
Часто задаваемые вопросы
Какой дозатор подходит для молотых специй?
Для мелкодисперсных порошков часто рассматривают шнековое дозирование. Окончательный выбор зависит от размера частиц, сыпучести, насыпной плотности, склонности к слеживанию и необходимой массы порции. Решение следует подтвердить испытаниями с продуктом.
Можно ли упаковывать разные специи на одной линии?
Можно, если характеристики продуктов входят в рабочий диапазон дозатора и предусмотрена необходимая переналадка. Также следует оценить порядок очистки, риск переноса запаха и возможность смешивания компонентов разных рецептур.
Для чего нужна мешалка в бункере дозатора?
Мешалка поддерживает движение продукта к шнеку и помогает ограничить образование устойчивых уплотнений. Ее конструкция и скорость должны соответствовать смеси, чтобы не повреждать частицы и не усиливать расслоение компонентов.
Как уменьшить количество пыли при фасовке специй?
Необходимо согласовать скорость подачи, высоту падения продукта, конструкцию дозирующего патрубка и подключение локальной аспирации. Также важно не допускать попадания частиц в зону поперечного сварного шва.
Могут ли контрольные весы корректировать работу дозатора?
Такая функция возможна при соответствующей интеграции оборудования. Весы измеряют массу готового пакета, а система управления может использовать накопленные данные для корректировки параметров дозатора. Конкретный алгоритм зависит от комплектации линии.
Можно ли использовать одну пленку для всех специй?
Не всегда. Для разных продуктов могут отличаться требования к защите от влаги, кислорода, света и потери аромата. Пленка также должна соответствовать температурному диапазону сварочной системы и стабильно проходить через формующий узел.
От чего зависит фактическая производительность линии?
На нее влияют масса дозы, свойства продукта, размеры пакета, характеристики пленки, продолжительность дозирования и сварочного цикла, а также работа контрольного и отводящего оборудования. Скорость должна подтверждаться для конкретной конфигурации.
Какие образцы нужны для подбора оборудования?
Желательно предоставить каждый вид специй или смеси, упаковочную пленку либо ее техническое описание, а также образец готового пакета. Если рецептуры существенно различаются, испытания проводят с несколькими продуктами.
Back to Category
