- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Упаковка замороженных морепродуктов в пакет
Автоматическая упаковка замороженных креветок требует согласованной работы дозирующего, упаковочного и контрольного оборудования. Необходимо учитывать сыпучесть смерзшегося продукта, хрупкость отдельных креветок, образование конденсата и требования к герметичности пакета. Комплексная линия объединяет взвешивание, фасовку, проверку готовой упаковки, укладку в короба и формирование транспортных палет.
Какие задачи решает линия упаковки креветок
Состав оборудования подбирают в соответствии с характеристиками креветок, массой порции, форматом пакета и принятой на предприятии схемой отгрузки. Автоматизация позволяет организовать последовательный процесс от подачи замороженного продукта до подготовки коробов к складированию.
- дозирование креветок с учетом установленной массы порции;
- формирование, наполнение и герметичное запаивание пакетов;
- контроль массы и выявление металлических включений;
- группирование упаковок и укладка в картонные короба;
- заклеивание коробов, палетирование и обмотка стретч-пленкой;
- сокращение количества ручных операций на упаковочном участке.
Состав автоматической линии
Оборудование соединяется транспортными системами и работает как единый технологический комплекс. Конкретная компоновка зависит от состояния исходного продукта, необходимой производительности, доступной площади и расположения имеющихся производственных участков.
Подача и весовое дозирование
Замороженные креветки поступают в дозатор через систему подачи. В рассматриваемой конфигурации применяется 14-головочный комбинационный дозатор, предназначенный для работы с замороженными продуктами. Он формирует порции заданной массы и передает их в упаковочную машину. Конструкция контактных поверхностей и режим подачи должны предотвращать накопление продукта и снижать вероятность его повреждения.
Формирование и запаивание пакета
Вертикальная упаковочная машина серии RS разматывает пленку, формирует пакет, принимает отмеренную порцию креветок и выполняет термосваривание швов. Оборудование относится к категории вертикальных упаковочных машин. Параметры сваривания согласовывают со структурой пленки и условиями хранения замороженной продукции.
Проверка готовой упаковки
После запаивания пакеты проходят через контрольные весы и металлодетектор. Система выявляет упаковки, не соответствующие заданному диапазону массы, а также реагирует на наличие металлических включений. Несоответствующий пакет отводится из основного потока. Состав участка проверки подбирают с учетом требований предприятия к контролю качества упакованной продукции.
Группирование и укладка в короба
Проверенные пакеты группируются в соответствии с заданной схемой и укладываются в картонные короба. После заполнения короб закрывается и заклеивается клейкой лентой. Количество пакетов, их ориентацию и порядок укладки определяют по формату потребительской упаковки и требованиям к транспортному коробу.
Палетирование и обмотка груза
На завершающем участке робот-палетоукладчик размещает короба на поддоне по заданной схеме. Затем палетообмотчик фиксирует сформированный груз стретч-пленкой. Такая последовательность помогает сохранить геометрию палеты при внутрипроизводственном перемещении, складировании и перевозке.
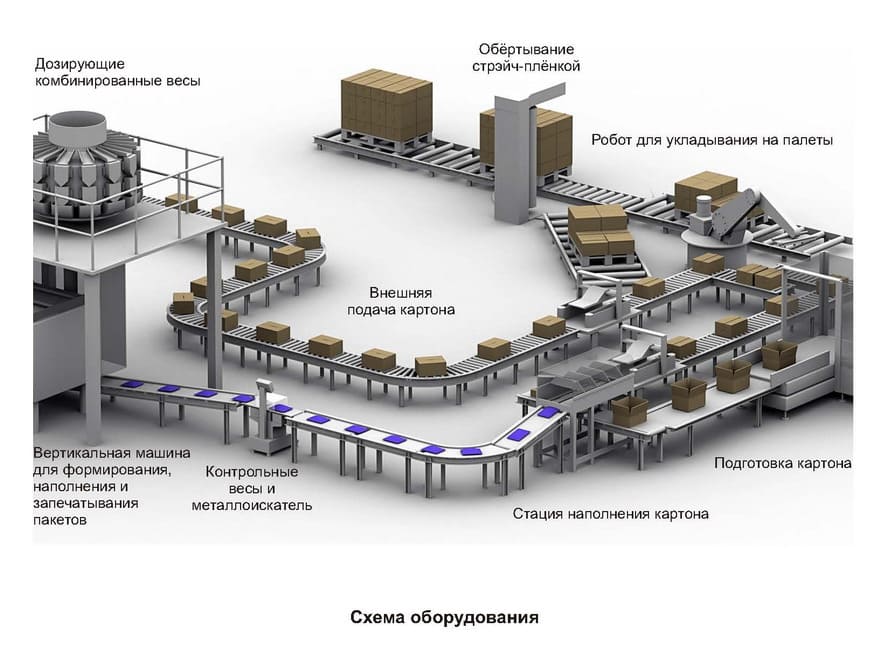
Параметры представленной конфигурации
Приведенные ниже показатели относятся к описанному варианту линии и не являются универсальными для всех проектов. Окончательные параметры определяются после проверки продукта, упаковочного материала и выбранного формата пакета.
- Дозирующее оборудование: 14-головочный комбинационный дозатор для замороженной продукции.
- Номинальная производительность: до 70 пакетов в минуту при фасовке по 500 г и до 35 пакетов в минуту при фасовке по 1 кг.
- Формат упаковки: пакеты шириной до 210 мм, включая исполнение с плоским дном.
- Исполнение оборудования: стальные элементы конструкции и степень защиты IP65 для эксплуатации в условиях повышенной влажности.
- Расчетный объем обработки: до 50 000 кг креветок в сутки при трехсменном режиме работы.
Фактическая скорость может зависеть от размера и формы креветок, степени их смерзания, массы дозы, свойств пленки, продолжительности сварочного цикла и производительности последующих участков.
Что учитывают при проектировании упаковочного участка
Характеристики замороженного продукта
До выбора дозатора необходимо определить размерный диапазон креветок, наличие глазури, рабочую температуру, склонность продукта к смерзанию и допустимый уровень механического воздействия. Эти данные влияют на конструкцию контактных поверхностей и подающих желобов, а также на режим работы весовой системы.
Параметры пакета и пленки
Для согласования упаковочной машины необходимы размеры пакета, масса порции, структура рулонного материала и требования к сварным швам. Возможность выпуска нескольких форматов проверяется отдельно: для перехода на другой размер могут потребоваться переналадка оборудования или замена форматных деталей.
Компоновка оборудования
При подготовке проекта учитывают высоту помещения, доступную площадь, направление движения продукта, расположение холодильного участка и точки подключения инженерных коммуникаций. Также определяют, какие операции уже выполняются имеющимся оборудованием предприятия.
Формат транспортной упаковки
Для подбора оборудования вторичной упаковки необходимы размеры и масса наполненного пакета, количество упаковок в коробе, параметры картона, способ закрытия короба, тип поддона и требуемая схема палетирования.
Практические преимущества комплексной автоматизации
- Согласованность операций. Дозатор, упаковочная машина, системы контроля и оборудование вторичной упаковки работают в единой последовательности.
- Повторяемость процесса. Настройки рецептуры позволяют воспроизводить параметры фасовки и упаковки для выбранного продукта.
- Сокращение ручных операций. Персоналу не требуется постоянно вручную взвешивать продукт, укладывать каждый пакет и формировать каждую палету.
- Контроль потока продукции. Проверка массы и металлодетекция интегрируются непосредственно в упаковочную линию.
- Возможность адаптации. Состав комплекса можно согласовать с необходимыми форматами пакетов, коробов и палет.
Подготовка технического задания
Для разработки линии заказчику необходимо предоставить описание продукта, диапазон массы порций, образцы упаковочного материала, размеры пакетов и коробов, требуемую схему укладки на палету, план помещения и желаемый уровень автоматизации. Испытания с реальным продуктом помогают проверить его поведение при подаче, дозировании и прохождении через упаковочную машину.
ITP-GROUP помогает согласовать состав линии, размещение оборудования и взаимодействие отдельных узлов, а также выполняет монтаж, пусконаладку и обучение персонала. Конфигурация проекта определяется индивидуально после анализа исходных данных и производственных условий.
Чтобы подготовить предложение по упаковке замороженных креветок, отправьте специалистам ITP-GROUP описание продукта, необходимые форматы упаковки и план производственного помещения.
Часто задаваемые вопросы
Какое оборудование необходимо для упаковки замороженных креветок?
Базовая линия обычно включает систему подачи, весовой дозатор, вертикальную упаковочную машину и отводящий транспортер. Контрольные весы, металлодетектор, оборудование для укладки в короба, палетоукладчик и палетообмотчик добавляются в соответствии с задачами конкретного производства.
Можно ли упаковывать на одной линии порции по 500 г и 1 кг?
Такая возможность зависит от диапазона дозирования, размеров формующей трубы, допустимой ширины пленки и настроек упаковочной машины. Переход между форматами может потребовать изменения рецептуры и установки соответствующих форматных деталей.
Почему производительность линии может изменяться?
На фактическую скорость влияют масса порции, размер креветок, наличие глазури, степень смерзания продукта, формат пакета, характеристики пленки и продолжительность операций контроля и вторичной упаковки.
Какие данные необходимы для подбора линии?
Необходимо указать характеристики креветок, температуру продукта, требуемую массу порции, размеры и тип пакета, плановую производительность, формат короба, схему палетирования и параметры помещения. Желательно также предоставить образцы продукта и упаковочного материала для проведения испытаний.
Back to Category
