- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


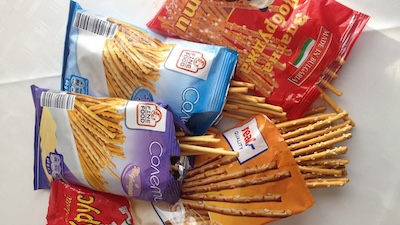
Упаковка хлебной соломки
Автоматическая упаковка хлебных и соленых палочек требует бережного обращения с продуктом на всех участках линии. Длинные изделия небольшого диаметра могут ломаться во время пересыпания, накопления и подачи к дозатору. Образовавшиеся крошки и короткие фрагменты влияют на внешний вид товарной порции, поэтому оборудование должно не только формировать заданную массу, но и контролируемо перемещать продукт.
В рассматриваемой конфигурации линия принимает палочки с производственного или охлаждающего конвейера, распределяет их по вибрационным каналам, отделяет мелкие фрагменты, формирует порцию на 16-головочной комбинационной весовой системе и передает ее в вертикальную упаковочную машину MF TECNO. Пакет изготавливается непосредственно из рулонного материала.
Проект предусматривает фасовку по 40, 150 и 250 г. Для каждой порции используются соответствующий формат пакета, рецепт дозирования и рабочие параметры. Фактическая производительность подтверждается после испытаний продукта и проверки упаковочной пленки.
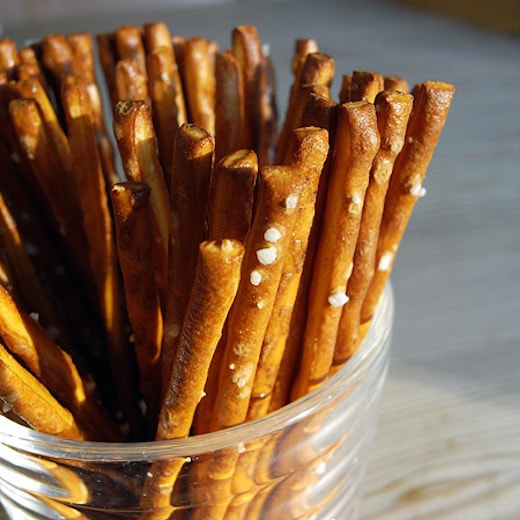
Почему хлебные палочки сложно дозировать и упаковывать
При работе с хлебными палочками недостаточно обеспечить только необходимую массу порции. Требуется сохранить целостность изделий во время транспортирования, распределения между каналами, накопления в весовых бункерах и выгрузки в пакет.
На поведение продукта влияют:
- длина и диаметр одной палочки;
- средняя масса изделия;
- прочность и хрупкость продукта;
- состояние поверхности и наличие приправ;
- количество крошек после производства и охлаждения;
- высота перепадов между отдельными узлами;
- скорость движения по вибрационным каналам;
- размеры накопительных емкостей и выпускных желобов;
- масса товарной порции;
- размер горловины формующего узла упаковочной машины.
Даже изделия одинакового размера могут по-разному выдерживать механическое воздействие. Поэтому окончательную конфигурацию транспортной и весовой частей линии рекомендуется определять после испытаний с реальными образцами.
Исходные параметры продукта и порций
Для представленного технологического задания рассматриваются хлебные или соленые палочки длиной приблизительно 105–120 мм и диаметром около 4–5 мм. Ориентировочная масса одного изделия составляет 0,8–1 г.
| Параметр | Значение для рассматриваемого проекта |
|---|---|
| Длина палочки | Около 105–120 мм |
| Диаметр | Около 4–5 мм |
| Масса одного изделия | Ориентировочно 0,8–1 г |
| Масса порции | 40, 150 или 250 г |
| Продукт | Хлебные или соленые палочки |
Эти данные нельзя автоматически переносить на другой продукт. Изменение длины, диаметра, массы или прочности палочек может потребовать другой геометрии каналов, накопительных бункеров, желобов и формующей трубы.
Технологическая схема линии
Упаковочная линия состоит из нескольких последовательно работающих участков. Их скорость согласовывают таким образом, чтобы продукт равномерно поступал к весовой системе, а сформированные порции передавались в упаковочную машину без длительного ожидания.
Прием продукта с производственного конвейера
Готовые палочки поступают на входной транспортер после выпекания и предусмотренного технологией охлаждения. Узел формирует стабильный поток перед распределением продукта между каналами весовой системы.
Производительность входного транспортера должна соответствовать фактическому выпуску предыдущего участка. Если продукт поступает неравномерно, перед дозированием может потребоваться накопительный или распределительный узел.
Двухступенчатое вибрационное распределение
В рассматриваемой конфигурации используется двухступенчатая вибрационная система. Она распределяет палочки перед подачей к весовым головкам и создает условия для отделения крошек и мелких фрагментов.
Амплитуда и продолжительность вибрационного воздействия должны быть согласованы с прочностью продукта. Слишком интенсивное перемещение способно увеличить количество поврежденных изделий, а недостаточная подача может ограничить скорость формирования порций.
Отделение крошек и коротких фрагментов
Мелкие части продукта желательно отделять до их поступления в накопительные емкости весового дозатора. Это помогает поддерживать более однородный состав товарной порции и уменьшать количество крошек в готовом пакете.
Размеры отверстий, промежутков или других сортировочных элементов необходимо определять по фактической геометрии продукта. Система не должна удалять неповрежденные изделия, соответствующие установленным требованиям.
Формирование порции на многоголовочных весах
Подготовленный продукт распределяется между накопительными емкостями 16-головочной комбинационной весовой системы. Система измеряет массу отдельных порций и выбирает их сочетание, наиболее близкое к заданному значению.
Для форматов 40, 150 и 250 г используются отдельные рецепты. При изменении массы необходимо корректировать параметры подачи, целевое значение дозы и рабочие настройки связанного оборудования.
Выгрузка дозы в упаковочную машину
После выбора комбинации весовых емкостей готовая порция поступает через выпускной тракт в формующую трубу. Геометрия желобов и высота падения должны учитывать длину палочек, чтобы изделия не застревали и подвергались минимально возможному механическому воздействию.
Размер проходного сечения должен соответствовать габаритам всей порции, а не только одной палочки. Это особенно важно для формата 250 г, поскольку одновременная выгрузка большого количества длинных изделий может увеличить риск образования затора.
Формирование и сваривание пакета
В вертикальной упаковочной машине плоская рулонная пленка проходит через формующий узел. Машина образует продольный шов, формирует нижний поперечный шов, принимает дозу продукта и закрывает верхнюю часть пакета.
Компания MF TECNO производит вертикальные упаковочные машины, которые могут интегрироваться с весовыми дозаторами и транспортными системами. Модель и форматный комплект подбираются с учетом размеров пакета, необходимой производительности и характеристик пленки.
Отвод готовой упаковки
Запаянный пакет отделяется от полотна и поступает на отводящий транспортер. Далее упаковка может направляться на проверку массы, металлодетекцию, маркировку, групповую упаковку или укладку в транспортную тару.
Как работает комбинационное весовое дозирование
Многоголовочная система формирует небольшие промежуточные порции в отдельных весовых емкостях. Электронное управление сравнивает возможные комбинации и выбирает ту, суммарная масса которой соответствует заданному рецепту в пределах установленных параметров.
Для хлебных палочек важна не только точность измерения. Конструкция системы должна обеспечивать прохождение длинных изделий через распределительные каналы, весовые емкости и выпускные желоба без частых заторов.
При настройке необходимо определить:
- интенсивность подачи продукта на распределительный узел;
- режимы основных и вспомогательных вибрационных каналов;
- целевое заполнение одной весовой емкости;
- допустимые пределы массы порции;
- порядок одновременной выгрузки выбранных головок;
- интервал между дозами;
- синхронизацию с упаковочной машиной.
Одна многоголовочная система может работать с несколькими значениями массы, если продукты и форматы входят в согласованный рабочий диапазон. Однако переход с 40 на 250 г не ограничивается изменением одного значения на панели: может потребоваться корректировка подачи, выгрузки и параметров пакета.
Как уменьшить количество поврежденных палочек
Полностью устранить образование крошек при промышленном перемещении хрупкого продукта невозможно. Задача проектирования заключается в ограничении механической нагрузки и устранении лишних точек удара.
Минимизация высоты падения
Чем больше перепад между транспортерами, весовыми емкостями и упаковочной машиной, тем выше будет скорость продукта в момент столкновения с поверхностью или другими изделиями. Расположение узлов следует выбирать с учетом допустимой компоновки и доступа для обслуживания.
Соответствующая геометрия каналов и желобов
Проходные сечения не должны создавать узких зон, в которых длинные палочки могут разворачиваться, перекрещиваться или заклиниваться. Внутренние поверхности и углы переходов подбираются по результатам оценки продукта.
Контролируемая вибрация
Вибрационная подача должна обеспечивать движение продукта без чрезмерного подбрасывания. Рабочие параметры определяются во время испытаний, а затем уточняются в процессе пусконаладки на производстве.
Равномерный входной поток
Резкие изменения количества продукта приводят к перегрузке отдельных участков или недостаточному заполнению весовых головок. Согласование скорости входного транспортера с производительностью производственной линии помогает поддерживать стабильный цикл.
Форматы пакетов и производительность
Для рассматриваемого проекта предусмотрены плоские пакеты для порций 40 и 150 г, а также стоячий пакет для фасовки 250 г. Каждому формату соответствуют отдельные размеры, параметры протяжки пленки и режимы работы машины.
| Масса порции | Формат упаковки | Производительность конфигурации |
|---|---|---|
| 40 г | Плоский пакет | До 80 пакетов в минуту |
| 150 г | Плоский пакет | До 50 пакетов в минуту |
| 250 г | Стоячий пакет | До 40 пакетов в минуту |
Указанные значения относятся только к описанной конфигурации и исходным характеристикам продукта. Это не универсальные показатели для любой линии MF TECNO. Фактическая скорость зависит от стабильности входного потока, прочности палочек, продолжительности формирования дозы, размеров пакета, характеристик пленки и состава дополнительного оборудования.
Плоский пакет
Плоский пакет формируется из рулонной пленки и применяется в этом проекте для порций 40 и 150 г. Его размеры должны обеспечивать свободное прохождение дозы и соответствовать длине палочек. Слишком узкая упаковка может затруднить наполнение и увеличить риск попадания продукта в зону поперечного шва.
Стоячий пакет
Для порции 250 г предусмотрен пакет, способный сохранять вертикальное положение при выкладке. Его конструкция согласовывается с моделью упаковочной машины, формующим комплектом и характеристиками пленки.
Линейка MF TECNO предусматривает изготовление пакетов разных конструкций, включая формат pillow, варианты с боковыми складками, квадратным дном и четырьмя швами. Доступность конкретного формата определяется моделью и комплектацией машины.
Проверка упаковочной пленки
До изготовления форматного комплекта производителю необходимо предоставить технические характеристики и образцы пленки. Материал должен соответствовать сварочной системе, размерам пакета и условиям хранения продукта.
Во время испытаний проверяются:
- стабильность разматывания рулона;
- прохождение материала через формующий узел;
- работа фотометки при использовании пленки с печатью;
- качество продольного и поперечных швов;
- расположение изображения относительно готового пакета;
- устойчивость упаковки во время транспортирования;
- соответствие фактических размеров утвержденному формату.
Особое внимание необходимо уделить верхнему поперечному шву. Длинная палочка, выступающая из сформированной порции, не должна попадать между сварочными губками.
Дополнительный контроль готовой продукции
После первичной упаковки линия может быть дополнена устройствами проверки и маркировки. Состав такого оборудования определяется требованиями предприятия и характеристиками продукции.
- Контрольные весы проверяют массу готового пакета и могут удалять упаковку, выходящую за пределы установленного допуска.
- Металлодетектор применяется для контроля металлических включений, если его установка предусмотрена проектом.
- Принтер или маркиратор наносит дату, номер партии и другую переменную информацию.
- Система отбраковки удаляет несоответствующие пакеты из общего потока.
- Отводящие конвейеры синхронизируют перемещение упаковки между отдельными операциями.
Соответствующие устройства представлены в разделе оборудования для контроля качества. Место установки каждого устройства следует определять при проектировании всей линии.
Вертикальная машина MF 52 может оснащаться рядом дополнительных устройств, включая принтер, механизм формирования боковых складок, контрольные весы с отбраковщиком, кольцевой металлодетектор и систему подачи продукта. Необходимые опции подтверждаются для выбранной модификации оборудования.
Автоматизация операций после упаковки
Если готовые пакеты необходимо автоматически передавать на склад или в транспортную зону, первичную упаковку можно объединить с оборудованием конечного участка линии. При проектировании учитываются размеры и устойчивость пакета, схема группирования, тип транспортной тары и необходимая производительность.
Группирование и укладка в коробки
Отдельные пакеты могут объединяться в транспортные группы или укладываться в картонные коробки. Оборудование должно учитывать ориентацию пакетов, количество единиц в группе и допустимое воздействие на продукт.
Палетирование
Для автоматической укладки транспортной упаковки могут применяться роботизированные палетайзеры или системы традиционного типа. Выбор зависит от производительности, количества схем укладки, характеристик упаковки и доступной площади.
Обмотка палеты
После завершения укладки груз может фиксироваться стретч-пленкой. Конфигурация палетообмотчика определяется размерами и массой поддона, необходимой производительностью и способом подачи палет.
Какие данные необходимы для расчета линии
Техническое предложение невозможно подготовить только на основании массы пакета и желаемой скорости. Для проектирования транспортной, дозирующей и упаковочной частей необходимы подробные данные о продукте и производственном процессе.
- Предоставьте образцы хлебных палочек из серийной партии.
- Укажите длину, диаметр и среднюю массу одного изделия.
- Опишите прочность продукта и допустимое количество поврежденных палочек.
- Укажите количество крошек в потоке после производства и охлаждения.
- Перечислите все необходимые значения массы порций.
- Предоставьте размеры и изображения предполагаемых пакетов.
- Передайте техническое описание или образцы упаковочной пленки.
- Укажите необходимую производительность для каждого формата.
- Опишите имеющиеся производственный и охлаждающий конвейеры.
- Определите требования к проверке массы, металлодетекции и маркировке.
- Опишите операции после первичной упаковки.
- Предоставьте план помещения с размерами и точками подключения коммуникаций.
Если предприятие планирует фасовать несколько видов хлебных палочек, необходимо предоставить образцы каждого продукта. Различия в рецептуре, влажности, поверхности и прочности могут потребовать отдельных режимов подачи и дозирования.
Почему продукт испытывают до утверждения проекта
Расчет по геометрическим параметрам позволяет предварительно подобрать оборудование, но не показывает фактического поведения палочек на вибрационных каналах и в весовых емкостях. Во время испытаний можно оценить стабильность распределения, формирования порции, прохождения через выпускные желоба и количество поврежденных изделий.
Испытания также помогают проверить:
- необходимую ширину каналов;
- режим вибрационной подачи;
- размер проходного сечения желобов;
- высоту расположения оборудования;
- продолжительность формирования каждой дозы;
- прохождение порции через формующую трубу;
- соответствие пакета размерам продукта;
- качество сварных швов;
- фактическую производительность всей линии.
По результатам тестирования производитель может скорректировать компоновку и рабочие параметры до изготовления и поставки оборудования.
Подготовка и запуск упаковочной линии
ITP-GROUP помогает собрать исходные данные, передать образцы продукта и пленки производителю, согласовать состав линии и подготовить план размещения оборудования. После поставки могут быть выполнены монтаж и пусконаладка упаковочного оборудования, проверка взаимодействия отдельных узлов и обучение операторов.
Линия для хлебных палочек проектируется как единая система: от приема продукта после производственного участка до выхода закрытого пакета. При необходимости проект дополняется контрольным, транспортным и палетирующим оборудованием.
Для подготовки предложения отправьте образцы палочек и пленки, перечень значений массы фасовки, размеры пакетов, необходимую производительность и план производственного помещения.
Часто задаваемые вопросы
Почему для хлебных палочек используют многоголовочные весы?
Комбинационная весовая система формирует промежуточные порции в нескольких головках и выбирает их сочетание для получения заданной массы. Конструкция каналов, емкостей и желобов должна быть адаптирована к длине и хрупкости продукта.
Можно ли фасовать на одной линии порции 40, 150 и 250 г?
Такая возможность предусмотрена рассматриваемой конфигурацией. Для каждой массы используются отдельный рецепт дозирования, соответствующий формат пакета и настройки упаковочной машины. При переходе между форматами может потребоваться замена формующего комплекта.
Как уменьшить количество сломанных палочек?
Необходимо ограничить высоту падения, подобрать геометрию каналов и желобов, настроить вибрационную подачу и обеспечить равномерный входной поток. Рабочие параметры определяются во время испытаний с реальным продуктом.
Можно ли полностью удалить крошки до упаковки?
Сортировочная система позволяет отделять часть мелких фрагментов, но результат зависит от размеров крошек и целых изделий. Параметры сортировки должны исключать необоснованное удаление товарного продукта.
От чего зависит фактическая скорость линии?
На скорость влияют подача продукта, продолжительность формирования весовой комбинации, масса порции, размеры пакета, свойства пленки и работа последующего оборудования. Заявленные показатели необходимо подтверждать для конкретного продукта и конфигурации.
Нужен ли отдельный формующий комплект для каждого пакета?
Это зависит от различий между форматами и рабочего диапазона машины. Если размеры или конструкция пакетов существенно различаются, могут потребоваться отдельные формующие трубы и дополнительные сменные элементы.
Зачем испытывать пленку до заказа оборудования?
Испытания позволяют проверить прохождение материала через формующий узел, работу фотометки, качество сварных швов и соответствие размеров пакета продукту. Пленка должна быть совместима со сварочной системой выбранной машины.
Какие образцы нужны производителю оборудования?
Следует предоставить серийные образцы каждого вида хлебных палочек и упаковочной пленки. Если пленка еще не выбрана, необходимо передать требования к готовому пакету и предполагаемые характеристики материала.
Back to Category
