- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Решение по упаковке топливных пеллет в мешки
Производственный участок топливных пеллет не заканчивается после гранулирования и охлаждения продукта. Перед передачей продукции на склад или отгрузкой гранулы необходимо подать к дозатору, отвесить заданную порцию, наполнить соответствующую тару, закрыть упаковку и переместить ее к следующей операции. Если предприятие отгружает пеллеты на палетах, технологический цикл также включает укладку мешков и защиту сформированного груза.
Поэтому линию фасовки и упаковки топливных пеллет необходимо рассматривать как систему взаимосвязанных машин. Производительность дозатора должна соответствовать возможностям упаковочного оборудования, конвейеров, контрольного участка и палетайзера. Несоответствие между отдельными узлами может приводить к накоплению мешков, вынужденным остановкам или неполному использованию производительности основной машины.
Итальянская компания PAGLIERANI разрабатывает оборудование для взвешивания, фасовки, упаковки, транспортирования и палетирования сыпучих и гранулированных продуктов. Для пеллетного производства могут быть скомпонованы решения для открытых и клапанных мешков, упаковки из рулонного материала FFS, контейнеров Big Bag, а также системы контроля, палетирования и защиты готовых палет.
Из каких операций состоит упаковка пеллет
Конфигурация линии зависит от свойств продукта, формата тары, массы одной упаковки, необходимой производительности и принятого на предприятии способа отгрузки. Вместе с тем в большинстве проектов можно выделить несколько последовательных технологических этапов.
Подача гранул к дозатору
Пеллеты поступают из накопительного бункера или с предыдущего технологического участка в систему взвешивания. Подача должна быть достаточно стабильной, чтобы дозатор мог формировать порции без длительного ожидания продукта и значительных колебаний потока.
При проектировании учитывают размещение бункера, высоту подачи, необходимость промежуточного накопления и способ согласования работы с предыдущим оборудованием. Конструкцию контактных частей подбирают в соответствии с характеристиками конкретных гранул.
Весовое дозирование
Весовой дозатор подготавливает порцию пеллет для одной упаковки. Его рабочий диапазон и система подачи продукта должны соответствовать заданной массе мешка, свойствам гранул и необходимому темпу линии.
При подборе недостаточно указать только номинальную массу упаковки. Необходимо передать производителю сведения о насыпной плотности, размерах гранул, содержании мелкой фракции, сыпучести и возможных колебаниях характеристик между партиями.
Наполнение и закрытие упаковки
После взвешивания порция направляется к фасовочному патрубку. Дальнейшая последовательность операций зависит от типа тары. Готовый открытый мешок необходимо подать, зафиксировать, наполнить и закрыть. Клапанный мешок устанавливается на специальный патрубок, а в системе FFS пакет формируется из рулонного материала непосредственно в машине.
Транспортирование и контроль мешка
Закрытая упаковка передается конвейерами на следующий участок. При необходимости в состав линии включают контрольные весы и металлодетектор. Контрольные весы проверяют фактическую массу наполненного мешка, а система отбраковки может автоматически выводить несоответствующую упаковку из основного потока.
Палетирование и защита груза
После контроля мешки ориентируются и подаются к палетайзеру. Машина формирует ряды или слои в соответствии с заданной схемой укладки. Готовая палета может быть обмотана стретч-пленкой или закрыта растяжным чехлом stretch hood.
Какие пеллеты можно фасовать
PAGLIERANI предлагает решения для упаковки различных видов биотопливной продукции. К сферам применения производитель относит древесные пеллеты из бука, каштана, ели, дуба и других хвойных или лиственных пород, а также гранулы из подсолнечной шелухи, соломы, оливковых косточек и жома. Отдельные системы могут применяться для древесной щепы, если свойства продукта соответствуют возможностям выбранного оборудования.
Название сырья само по себе не определяет конфигурацию линии. Пеллеты из разных материалов могут отличаться насыпной плотностью, длиной, диаметром, прочностью, количеством пыли и мелкой фракции. Эти параметры влияют на вместимость пакета, скорость подачи, работу дозатора и поведение продукта во время наполнения.
До формирования технического предложения желательно предоставить репрезентативный образец продукции и описать допустимые различия между партиями. Испытания на реальном продукте помогают проверить процесс дозирования, наполнения и закрытия выбранной упаковки.
Форматы упаковки для топливных пеллет
Тип тары необходимо определить до выбора фасовочной машины. Готовый мешок, клапанная упаковка, FFS-пакет и контейнер Big Bag требуют разных механизмов подачи, удержания, наполнения и закрытия.
Мешки с открытым верхом
Оборудование для фасовки в открытые мешки работает с предварительно изготовленной тарой. В зависимости от уровня автоматизации оператор устанавливает мешок вручную или его подает автоматический магазин.
После наполнения верхнюю часть мешка необходимо закрыть. Способ закрытия согласовывают с учетом материала тары: это может быть зашивание, подгибание с зашиванием, термосваривание или другая совместимая технология.
Клапанные мешки
Фасовка в клапанные мешки выполняется через специально предусмотренный клапан. Конструкция фасовочного патрубка и способ удержания тары должны соответствовать ее размерам и материалу.
Перед заказом системы необходимо проверить совместимость конкретного мешка с оборудованием, согласовать способ подачи пустой тары и определить, требуется ли дополнительное закрытие клапана.
FFS-пакеты из рулонного материала
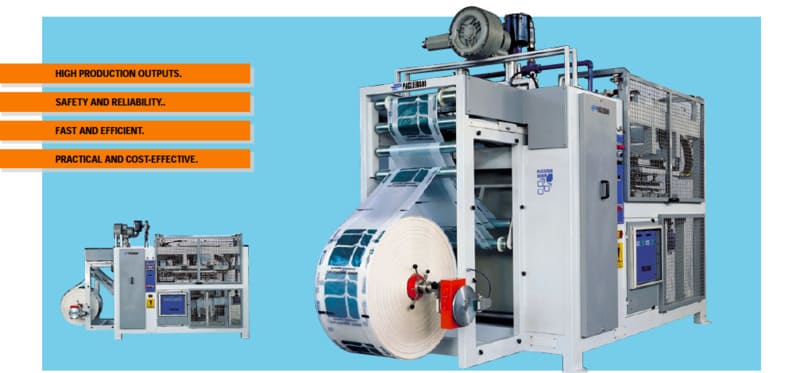
FFS-машины для формирования мешков из рукавной пленки изготавливают пакет непосредственно во время цикла упаковки. Оборудование разматывает материал, формирует нижнюю часть пакета, наполняет его и закрывает верхний шов.
Такой подход устраняет отдельную операцию подачи готовых пустых мешков. Вместе с тем рулонный материал необходимо проверить на совместимость с машиной по ширине, толщине, свариваемости и механическим свойствам.
Контейнеры Big Bag
Оборудование для наполнения Big Bag применяют, когда пеллеты отгружают крупными транспортными единицами. Комплектация зависит от конструкции контейнера, необходимой массы наполнения, способа установки пустой тары и последующего перемещения заполненного контейнера.
Розничные мешки и контейнеры Big Bag решают разные логистические задачи. Если предприятие планирует использовать оба формата, для каждого из них необходимо отдельно определить производительность, организацию подачи и маршрут готовой продукции.
Основное оборудование линии фасовки пеллет
Комплексная линия комплектуется в соответствии с технологическим заданием. В ее состав могут входить:
- накопительный бункер и система подачи пеллет;
- весовой дозатор для формирования заданной порции;
- машина для открытых или клапанных мешков;
- FFS-оборудование для изготовления пакета из рулонного материала;
- станция наполнения контейнеров Big Bag;
- магазин и автоматический податчик пустых мешков;
- оборудование для зашивания, запаивания или другого способа закрытия;
- конвейерные системы для перемещения готовых упаковок;
- контрольные весы, отбраковщик и металлодетектор;
- устройства выравнивания и ориентации мешков;
- палетайзер с системой подачи поддонов;
- конвейеры для перемещения сформированных палет;
- палетообмотчик или машина stretch hood;
- система управления, координирующая работу отдельных участков.
Не каждому предприятию необходим полностью автоматический комплекс. Для одного производства достаточно дозатора и полуавтоматической фасовочной машины, тогда как другому требуется автоматическая подача мешков, контроль, палетирование и защита палеты. Модульный подход позволяет формировать состав оборудования в соответствии с фактической задачей.
Технологии PAGLIERANI для упаковки пеллет
Серия SUPERFORMA FFS
SUPERFORMA FFS предназначена для формирования, наполнения и закрытия мешков из рулонного полимерного материала. Для гранулированных продуктов и пеллет производитель указывает работу с упаковками массой от 10 до 50 кг.
В серию входят модели с разной заявленной максимальной производительностью:
- SUPERFORMA FFS 900 — до 900 пакетов в час;
- SUPERFORMA FFS 1400 — до 1400 пакетов в час;
- SUPERFORMA FFS 2400 — до 2400 пакетов в час.
SUPERFORMA FFS 1400 использует две упаковочные позиции, а SUPERFORMA FFS 2400 — три. Для модели FFS 2400 производитель заявляет производительность до 2400 пакетов в час при продолжительности цикла 4,5 секунды.
Эти показатели являются максимальными характеристиками соответствующих моделей, а не гарантированным выпуском для любых пеллет. Фактическая производительность зависит от массы и размеров пакета, свойств продукта, материала, настроек сваривания и возможностей оборудования до и после FFS-машины.
Во время цикла машина разматывает пленку, формирует нижнюю часть упаковки, открывает пакет, наполняет его и выполняет импульсное сваривание верхнего шва. В качестве опции может предусматриваться K-сваривание для формирования более компактного пакета с заданной геометрией.
Системы для готовых мешков
Если предприятие использует предварительно изготовленную тару, линия строится вокруг дозатора и машины для соответствующего типа мешка. Пустая упаковка может подаваться вручную или автоматически в зависимости от производительности и комплектации.
Для открытых мешков после наполнения необходима отдельная операция закрытия. Для клапанной тары применяется специализированный фасовочный патрубок, а потребность в дополнительном закрытии определяется конструкцией клапана.
Контроль массы и металлодетекция
Контрольные весы устанавливают после наполнения и закрытия мешка. Они проверяют фактическую массу готовой упаковки независимо от основного дозировочного цикла. Если значение выходит за установленные пределы, мешок может быть автоматически отведен из основного потока.
При необходимости контрольный участок дополняют металлодетектором. Целесообразность его применения, место установки и необходимую чувствительность определяют с учетом продукта, размеров мешка, материала упаковки и требований предприятия.
Автоматическое палетирование мешков
После фасовки мешки можно передавать на традиционный палетайзер или в роботизированную систему палетирования. Выбор зависит от производительности, размеров и формы упаковки, количества схем укладки, доступной площади и компоновки линии.
Традиционная система может формировать ряды или целые слои и последовательно переносить их на поддон. Роботизированный палетайзер перемещает отдельные мешки с помощью захватного устройства. Для робота особенно важно согласовать конструкцию захвата с материалом и геометрией наполненной упаковки.
Перед выбором палетайзера необходимо предоставить размеры и массу мешка, тип поддона, количество упаковок в слое, общее количество слоев и допустимую высоту палеты. Схема укладки должна обеспечивать необходимую устойчивость груза при дальнейшем перемещении.
Обмотка сформированных палет
Оборудование для обмотки палет стретч-пленкой фиксирует мешки после завершения палетирования. Количество витков, натяжение и расположение слоев пленки подбирают в соответствии с конфигурацией груза и требованиями к транспортировке.
Автоматический обмотчик PAGLIERANI AV 500 может устанавливаться после автоматического палетайзера. Компоновка предусматривает линейное перемещение палеты или ее отвод под углом 90 градусов в зависимости от планировки участка.
Защита палет по технологии stretch hood
Stretch hood предусматривает надевание на палету растяжного чехла из трубчатой пленки. Такой способ может применяться, когда необходимо не только стабилизировать груз, но и закрыть его сверху и с боков.
PAGLIERANI предлагает для этой операции машину OMNIVA. Производитель указывает возможность ее применения для нестабильных грузов и палет, предназначенных для хранения на открытом воздухе. Окончательный уровень защиты зависит от свойств пленки, геометрии палеты и условий эксплуатации.
Как согласовать производительность всей линии
Максимальная скорость отдельной упаковочной машины не определяет производительность готового комплекса. Выпуск линии ограничивает самая медленная операция или участок, который не успевает принимать продукцию.
При расчете необходимо учитывать:
- стабильность поступления пеллет с предыдущего участка;
- продолжительность формирования весовой порции;
- цикл подачи и фиксации пустого мешка;
- время наполнения и закрытия упаковки;
- расстояния между машинами и скорость конвейеров;
- цикл контрольного взвешивания и отбраковки;
- производительность палетайзера для согласованной схемы укладки;
- время замены поддонов и отвода готовой палеты;
- цикл обмотки или надевания stretch hood;
- остановки для замены рулона, пополнения мешков, очистки и переналадки.
Для технического задания лучше указывать не только желаемое количество мешков в час, но и выпуск готовой продукции за смену. Это позволяет учитывать реальный режим работы, количество смен и запланированные технологические остановки.
Практические результаты автоматизации
- Повторяемый процесс дозирования. Весовая система формирует порции в соответствии с установленным заданием.
- Сокращение ручного перемещения. Мешки передаются между фасовкой, контролем и палетированием конвейерами.
- Согласованная работа машин. Система управления координирует запуск, остановку и обмен сигналами между отдельными узлами.
- Проверка готовых упаковок. Контрольные весы выявляют мешки, масса которых выходит за установленные пределы.
- Повторяемая схема палетирования. Палетайзер формирует груз в соответствии с заданной программой.
- Подготовка к складированию и транспортировке. Стретч-обмотка или stretch hood завершают упаковочный цикл.
- Возможность поэтапной комплектации. Состав линии определяется уровнем автоматизации, необходимым конкретному предприятию.
Автоматизация не отменяет необходимости контролировать состояние оборудования, пополнять упаковочные материалы, выполнять очистку и плановое техническое обслуживание. Перечень функций оператора определяется фактической комплектацией линии.
Как подготовить техническое задание
Подбор оборудования необходимо начинать с описания продукта и всего производственного процесса, а не с названия отдельной машины. Для предварительного проектирования рекомендуется предоставить следующие данные:
- Вид пеллет. Укажите сырье, размеры гранул, насыпную плотность, содержание мелкой фракции и другие известные характеристики.
- Масса одной упаковки. Укажите номинальное значение и необходимый диапазон форматов.
- Тип тары. Укажите открытый или клапанный мешок, FFS-пакет либо Big Bag.
- Материал и размеры упаковки. Для готовых мешков желательно предоставить чертежи и образцы, для FFS — характеристики рулонной пленки.
- Необходимая производительность. Укажите количество упаковок в час и желаемый выпуск за смену.
- Способ подачи тары. Определите, требуется ли ручная, полуавтоматическая или автоматическая подача мешков.
- Способ закрытия. Согласуйте зашивание, запаивание или другую технологию, совместимую с тарой.
- Контроль готовой упаковки. Укажите необходимость контрольных весов, автоматической отбраковки и металлодетекции.
- Параметры палеты. Предоставьте размеры поддона, схему укладки, количество слоев и допустимую высоту груза.
- Способ защиты палеты. Определите необходимость стретч-обмотки или stretch hood.
- Имеющееся оборудование. Опишите предшествующие и последующие машины, их производительность, высоту и направление движения.
- План помещения. Обозначьте доступную площадь, колонны, проходы, места загрузки и инженерные коммуникации.
На основании этих данных формируется технологическая схема, определяются состав оборудования, маршруты продукта и готовых мешков, а также логика взаимодействия между машинами.
Линия PAGLIERANI под параметры пеллетного производства
Особенность PAGLIERANI заключается в возможности объединить в одном проекте последовательные операции: взвешивание, наполнение различных видов тары, закрытие мешка, транспортирование, контроль, палетирование и упаковку сформированной палеты. Оборудование может поставляться как отдельная машина или как часть комплексной автоматизированной системы.
Чтобы избежать дублирования с общими страницами об оборудовании PAGLIERANI, фасовке в мешки и палетайзерах, эта страница сосредоточена именно на построении технологической цепочки для топливных пеллет. Окончательную конфигурацию необходимо определять по характеристикам гранул, типу упаковки, производительности и условиям конкретного предприятия.
Свяжитесь с ITP-GROUP, чтобы передать параметры продукта и получить предложение по комплектации линии PAGLIERANI для фасовки, упаковки и палетирования топливных пеллет.
Часто задаваемые вопросы
Какое оборудование необходимо для фасовки топливных пеллет?
Базовая конфигурация включает систему подачи, весовой дозатор и машину для выбранного типа упаковки. В зависимости от задачи в линию добавляют оборудование для закрытия мешков, конвейеры, контрольные весы, металлодетектор, палетайзер и систему защиты палет.
В какую тару можно фасовать пеллеты?
PAGLIERANI предлагает решения для готовых мешков с открытым верхом, клапанной тары, FFS-пакетов из рулонного материала и контейнеров Big Bag. Выбор зависит от массы упаковки, способа реализации, производительности и логистики предприятия.
Какова производительность машин SUPERFORMA FFS?
Для SUPERFORMA FFS 900 заявлено до 900 пакетов в час, для FFS 1400 — до 1400, а для FFS 2400 — до 2400 пакетов в час. Фактический результат зависит от продукта, массы и размеров упаковки, материала и конфигурации всей линии.
Может ли одна линия работать с разными видами пеллет?
Это возможно, если характеристики всех продуктов соответствуют рабочему диапазону дозирующего и упаковочного оборудования. Перед заказом необходимо предоставить образцы каждого вида пеллет и указать допустимые различия между партиями.
Можно ли автоматически проверять массу мешков?
Да. После фасовки можно установить контрольные весы, которые будут проверять готовые мешки. В соответствующей конфигурации система автоматически отводит упаковки, масса которых выходит за установленные пределы.
Можно ли автоматизировать палетирование пеллет?
Да. Для мешков применяют традиционные послойные или роботизированные палетайзеры. Выбор зависит от производительности, параметров упаковки, схемы укладки, типа поддона и доступного пространства.
Что выбрать для защиты палеты: обмотку или stretch hood?
Выбор зависит от необходимой стабилизации груза, условий складирования, транспортировки и требуемой степени закрытия палеты. Стретч-обмотка фиксирует груз слоями пленки, а stretch hood закрывает палету растяжным чехлом.
Можно ли интегрировать оборудование в действующее производство?
Да, но перед проектированием необходимо проверить производительность имеющихся машин, высоту подачи, направление движения, сигналы управления, доступное монтажное пространство и возможность перемещения готовых палет.
Какие данные нужны для расчета линии?
Необходимы характеристики пеллет, масса и тип упаковки, образцы мешков или пленки, требуемая производительность, уровень автоматизации, требования к контролю, параметры палеты, способ ее защиты и план производственного помещения.
Back to Category
