- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Оборудование для упаковки соли в саше
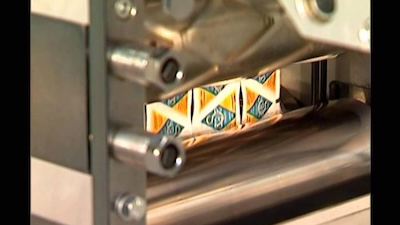
Упаковка соли в саше специальной формы сочетает порционное дозирование продукта с нестандартной геометрией пакета. Такое решение используют, когда упаковка должна не только защищать содержимое, но и визуально выделять продукт среди стандартных прямоугольных саше.
Итальянская компания MF PACKAGING разрабатывает вертикальные многодорожечные машины для формирования саше из рулонного материала. Производитель предлагает оборудование для гранулированных, порошкообразных, жидких и пастообразных продуктов, однако для каждой категории применяется соответствующая дозирующая система.
В проекте для соли конфигурацию машины определяют по фракции и насыпным свойствам продукта, массе порции, геометрии пакета, характеристикам пленки, количеству дорожек и требуемому выпуску. Если саше имеет сложный контур, его чертеж необходимо согласовать с производителем до изготовления форматной оснастки.
Особенности упаковки соли в фигурное саше
Чем фигурное саше отличается от стандартного пакета
Саше — это компактная порционная упаковка, которая формируется из рулонного гибкого материала непосредственно на упаковочной машине. После дозирования продукта пакет герметично закрывается сварными швами и отделяется от полотна.
Стандартное саше обычно имеет прямоугольный контур. Фигурная упаковка изготавливается с применением специальной форматной оснастки, которая создает согласованную геометрию и линию отделения пакета. При разработке учитываются размеры упаковки, расположение швов, зона печати, масса продукта и удобство вскрытия.
Подобный формат можно использовать для индивидуальных порций соли в заведениях общественного питания, гостиницах, кейтеринге, розничных наборах и рекламной продукции. Целесообразность фигурного контура определяется требованиями конкретного проекта.
Трех- и четырехсторонняя запайка
MF PACKAGING выпускает оборудование для производства саше с разными схемами сварных соединений. Для порционных продуктов может применяться пакет с трех- или четырехсторонней запайкой. Конкретная конструкция зависит от модели машины, материала и утвержденного формата.
При четырехсторонней запайке сварной шов проходит по всему периметру пакета. Такая конструкция позволяет формировать плоское саше, однако сама схема швов не определяет срок хранения продукта. Он зависит также от свойств соли, барьерных характеристик материала, качества сварки и условий хранения.
Какие продукты можно фасовать на оборудовании
Основная задача рассматриваемой конфигурации — дозирование соли и других хорошо сыпучих гранулированных продуктов. При подборе учитываются размер и однородность частиц, насыпная плотность, текучесть, склонность к слеживанию и чувствительность к влажности.
При соответствующем дозирующем оборудовании в фигурные или стандартные саше могут фасоваться:
- поваренная соль;
- солевые смеси;
- сахар;
- гранулированные приправы;
- отдельные виды специй;
- растворимые пищевые смеси;
- другие продукты, совместимые с выбранным дозатором и форматом пакета.
Для порционной фасовки гранулированных продуктов предназначены специализированные машины для упаковки гранул в саше. Возможность работы с конкретной солью необходимо подтверждать по образцам, поскольку продукты с одинаковым названием могут различаться фракцией и поведением в дозаторе.
Оборудование MF PACKAGING также выпускается в исполнениях для порошков, жидкостей и паст. При этом замена одного продукта другим может потребовать иного дозатора, продуктопровода, бункера и настроек оборудования. Название упаковки само по себе не определяет универсальность машины.
Задачи автоматической линии упаковки соли
Автоматическая машина объединяет операции, которые при ручной фасовке выполнялись бы отдельно. На вход оборудования поступают рулонный материал и продукт, а на выходе формируется заполненное и закрытое саше.
- разматывание и контролируемая протяжка пленки;
- позиционирование печатного материала по фотометке;
- разделение полотна на дорожки в многодорожечной машине;
- формирование сварных соединений;
- дозирование соли;
- наполнение пакетов;
- создание заданного контура фигурного саше;
- отделение готовых упаковок;
- передача продукции на последующий участок.
Автоматизация сокращает количество ручных операций, но не исключает необходимость контроля процесса. Оператор должен следить за наличием продукта и пленки, параметрами дозирования, качеством сварных соединений и состоянием рабочих узлов.
Как работает оборудование для фасовки соли
1. Подача упаковочного материала
Рулон устанавливается на разматывающий узел, после чего пленка направляется к системе протяжки. Оборудование поддерживает заданное положение материала при прохождении через формующие, сварочные и режущие узлы.
Для печатной пленки необходимо согласовать шаг изображения и расположение фотометки. Датчик регистрирует метку и помогает совмещать рисунок с контуром пакета, зонами сварки и резки.
Возможность применения мономатериала или пленки, пригодной для определенного способа переработки, проверяется отдельно. Материал должен быть совместим с системой протяжки, температурным режимом и конструкцией сварочных узлов конкретной машины.
2. Разделение пленки на дорожки
В многодорожечной машине широкое полотно разделяется на несколько параллельных потоков. На каждой дорожке одновременно выполняются операции формирования, наполнения и закрытия пакета.
Количество дорожек зависит от ширины рулона, размера саше, конструкции дозатора и модели оборудования. Увеличение числа дорожек может повысить количество выпускаемых пакетов за один цикл, но требует согласованной работы дозирования и последующего отвода продукции.
3. Формирование пакета специальной формы
Пленка проходит через форматные и сварочные элементы, создающие заданную конфигурацию упаковки. Для фигурного саше применяется оснастка, изготовленная под утвержденный контур.
До проектирования необходимо предоставить чертеж или физический образец пакета. На нем указывают габариты, расположение сварных швов, полезную внутреннюю зону, линию реза и предполагаемое место вскрытия.
Оборудование для нестандартной геометрии представлено в разделе упаковки в фигурные саше.
4. Дозирование соли
Продукт поступает из загрузочной системы в дозирующий узел. Для хорошо сыпучих гранулированных продуктов могут применяться объемные дозаторы, включая чашечные системы. Окончательный принцип дозирования выбирается после оценки продукта и допустимого отклонения массы.
На стабильность дозы влияют насыпная плотность, размер частиц, равномерность загрузки и уровень продукта в расходном бункере. Поэтому передача соли к дозатору должна быть согласована с потреблением упаковочной машины.
Одинаковая номинальная масса упаковки не означает, что один дозатор будет одинаково работать с мелкой солью, крупными кристаллами и смесью соли со специями. При изменении рецептуры может потребоваться перенастройка или отдельное исполнение дозирующих деталей.
5. Комбинированное дозирование компонентов
В специальных проектах машина может комплектоваться несколькими дозирующими системами. Это позволяет подавать разные компоненты в отдельные зоны комбинированной упаковки, если такая конструкция предусмотрена производителем.
Возможность применения двух объемных дозаторов должна подтверждаться для конкретного проекта. Необходимо согласовать состав компонентов, требуемые дозы, взаимное расположение секций и геометрию готового пакета.
6. Запайка и отделение готового саше
После наполнения формируются окончательные сварные соединения. Затем пакет отделяется по стандартному или фигурному контуру и передается на выход оборудования.
Температура, давление и продолжительность сварки устанавливаются с учетом конкретной пленки. Некорректно подобранные параметры могут вызвать неполное соединение слоев, деформацию материала или ухудшение внешнего вида пакета.
Технические параметры оборудования MF PACKAGING
Производительность линии нельзя определить без привязки к конкретной модели. На количество готовых пакетов влияют число дорожек, длина саше, свойства продукта, способ дозирования и конфигурация фигурной резки.
Пример параметров 4S Granular
Для соответствующей конфигурации многодорожечной машины 4S Granular в технических материалах приводятся следующие значения:
- количество дорожек — от 1 до 20;
- длина пакета — от 30 до 250 мм;
- наружный диаметр рулона — до 700 мм;
- ширина рулонного материала — до 1200 мм;
- максимальный объем пакета — до 300 см³;
- привод рабочих узлов — на основе бесщеточных двигателей;
- скорость — до 80 циклов в минуту.
Эти параметры относятся к определенному исполнению 4S Granular и не являются универсальными для любой машины MF PACKAGING. Доступные диапазоны следует подтверждать в техническом предложении.
Пример параметров 4S Shaped
Для исполнения 4S Shaped, предназначенного для фигурных саше, опубликована другая конфигурация:
- количество дорожек — от 2 до 10;
- наружный диаметр рулона — до 700 мм;
- ширина рулонного материала — до 1200 мм;
- скорость — до 300 циклов в минуту для соответствующего исполнения.
Максимальную скорость нельзя воспринимать как гарантированный выпуск при упаковке соли. Фактический показатель рассчитывается после согласования размера пакета, количества дорожек, дозатора, продукта и упаковочного материала.
Циклы и количество готовых саше
Цикл машины и готовый пакет — разные единицы измерения. В многодорожечной конфигурации за один цикл может формироваться несколько саше, однако реальный выпуск зависит от числа активных дорожек и стабильности дозирования на каждой из них.
При расчете необходимо учитывать не только теоретическое количество пакетов, но и остановки на замену рулона, пополнение продукта, санитарную обработку, переналадку и техническое обслуживание.
Параметры фигурного саше и упаковочной пленки
Данные для проектирования пакета
До выбора машины необходимо определить:
- массу соли в одном саше;
- наружные размеры упаковки;
- геометрию фигурного контура;
- положение и ширину сварных швов;
- полезный объем внутренней зоны;
- способ вскрытия пакета;
- расположение печатного изображения;
- необходимость выпуска соединенных или отдельных саше.
Сложный контур не должен уменьшать полезную внутреннюю зону настолько, чтобы продукт попадал в область сварки. Поэтому внешний вид упаковки необходимо согласовывать одновременно с дозой и расположением швов.
Требования к упаковочному материалу
Пленку выбирают по технологическим требованиям и свойствам продукта. Для соли важны герметичность упаковки и соответствие материала предполагаемым условиям хранения.
Поставщику оборудования рекомендуется передать техническую спецификацию и образцы пленки. Во время проверки оцениваются протяжка материала, совмещение печати, качество сварных соединений и точность фигурной резки.
Если упаковочный материал еще не выбран, параметры машины и пленки следует согласовывать совместно. Это снижает риск того, что утвержденная структура или ширина рулона окажется несовместимой с выбранным оборудованием.
Возможности автоматической упаковки соли
Порционное дозирование
Система формирует отдельные пакеты с установленной дозой продукта. Стабильность массы зависит от характеристик соли, конструкции дозатора, равномерности загрузки и выбранного режима работы.
Оригинальная геометрия упаковки
Фигурный контур помогает отличить продукт от стандартного прямоугольного саше. Конструкция разрабатывается с учетом технологических ограничений, расположения швов и полезного пространства для наполнения.
Автоматизированный рабочий цикл
Подача пленки, формирование пакетов, дозирование, запайка и отделение упаковки выполняются последовательно. Это позволяет связать фасовочную машину с системами загрузки и последующей обработки продукции.
Многодорожечная конфигурация
Несколько саше могут формироваться параллельно за один рабочий цикл. Допустимое количество дорожек определяется шириной пленки, размерами пакета, конструкцией дозирующей группы и моделью машины.
Переналадка оборудования
Если машина проектируется для нескольких продуктов или форматов, заранее определяется состав сменной оснастки. Возможность переналадки должна быть подтверждена для каждого саше и каждого продукта.
Очистка и техническое обслуживание
Узлы, контактирующие с продуктом, требуют регулярной очистки. При выборе дозатора следует оценить доступ к бункеру и рабочим деталям, порядок разборки и требования к переходу между разными видами соли или смесей.
Дополнительное оборудование линии
Подача соли к дозатору
Для автоматической загрузки могут использоваться накопительные емкости и транспортирующие устройства. Система должна поддерживать необходимый уровень продукта в дозаторе без чрезмерного уплотнения и нестабильной подачи.
Маркировка и контроль
В проект можно включить оборудование для нанесения даты, номера партии или другой переменной информации. Место печати согласовывается с дизайном саше и доступной зоной упаковочной пленки.
После фасовки могут предусматриваться контроль массы, проверка маркировки и отбраковка несоответствующих пакетов. Состав контрольных операций определяется требованиями производства.
Подсчет и групповая упаковка
Готовые саше могут подсчитываться и объединяться в группы для последующей укладки. При проектировании необходимо определить количество пакетов в группе, их ориентацию и тип вторичной упаковки.
Укладка саше в картонные коробки
Для автоматизации следующего этапа могут применяться машины для упаковки продукции в картон. Производительность картонажного участка должна соответствовать фактическому потоку саше.
Паллетирование транспортной тары
После формирования и закрытия транспортных коробов продукция может направляться на паллетирование. При достаточном объеме производства для этой операции применяют роботы-паллетайзеры или паллетоукладчики другого типа.
Системы вторичной упаковки и паллетирования следует рассчитывать одновременно с фасовочным участком. Если последующая машина работает медленнее, она будет ограничивать производительность всей линии.
Как выбрать линию для упаковки соли
Подбор оборудования начинается с технического задания, а не с максимальной скорости в каталоге. Производителю необходимо передать сведения о продукте, формате саше, упаковочном материале и организации всего производственного потока.
Характеристики продукта
- вид и назначение соли;
- размер и диапазон фракций;
- насыпная плотность;
- сыпучесть и склонность к слеживанию;
- чувствительность к влажности;
- наличие специй или других компонентов;
- требуемая масса порции;
- допустимое отклонение дозы.
Параметры упаковки
- стандартная или фигурная форма саше;
- чертеж и наружные размеры пакета;
- расположение сварных соединений;
- структура и толщина пленки;
- ширина рулонного материала;
- наличие печатного рисунка;
- способ отделения и вскрытия упаковки;
- требования к маркировке.
Требования к производственной линии
- необходимое количество готовых саше в минуту, час или смену;
- предполагаемое количество дорожек;
- продолжительность и количество смен;
- частота перехода между продуктами и форматами;
- способ подачи соли к машине;
- необходимые операции контроля;
- формат групповой и транспортной упаковки;
- доступные инженерные коммуникации;
- план помещения и ограничения по размещению;
- оборудование, с которым необходимо синхронизировать новую машину.
Испытания продукта и материала
Если точные свойства соли неизвестны или планируется нестандартное фигурное саше, желательно провести тестирование. Поставщику передают образцы продукта, рулонного материала и готовой упаковки либо ее чертеж.
Испытания позволяют проверить работу дозатора, заполнение полезного объема пакета, чистоту зоны сварки, качество фигурного контура и фактическую производительность выбранной конфигурации.
Подбор оборудования для фигурных саше
Линия для упаковки соли в саше специальной формы проектируется как единая система, включающая подачу продукта, дозирование, формирование пакета, запайку и отведение готовой продукции. При необходимости к ней добавляются маркировка, контроль, подсчет, групповая упаковка и укладка в транспортную тару.
Для подготовки предложения предоставьте образец соли, массу порции, чертеж фигурного саше, параметры пленки, требуемый выпуск и описание следующих операций. На основании этих данных можно определить подходящую модель машины, тип дозатора и состав форматной оснастки.
После поставки могут быть выполнены монтаж, пусконаладка и обучение персонала. Для дальнейшей эксплуатации оборудования доступно сервисное обслуживание упаковочных линий.
Свяжитесь с ITP-GROUP, чтобы согласовать оборудование для упаковки соли, форму саше, дозирующую систему и необходимую автоматизацию производственной линии.
Частые вопросы
Можно ли фасовать любую соль в один и тот же дозатор?
Не всегда. Мелкая, крупнокристаллическая соль и смеси со специями различаются по насыпной плотности, сыпучести и склонности к слеживанию. Совместимость дозатора необходимо подтвердить испытаниями или расчетом производителя.
Можно ли заказать саше любой формы?
Форма ограничивается полезной зоной наполнения, расположением сварных швов, возможностями резки и характеристиками материала. Производителю необходимо передать чертеж, после чего он подтвердит технологическую выполнимость проекта.
Чем фигурное саше отличается от обычного?
Основное отличие заключается в наружном контуре и форматной оснастке. Принцип подачи пленки, дозирования и запайки остается сходным, но для фигурного пакета требуется специально разработанная система формирования и резки.
Как определить необходимое количество дорожек?
Количество дорожек рассчитывают по требуемому выпуску, ширине рулонного материала, размерам саше и возможностям дозирующей системы. Большее количество дорожек не всегда означает пропорциональное увеличение фактической производительности.
Можно ли использовать имеющуюся упаковочную пленку?
Да, если материал совместим с системой протяжки, сварочными узлами и фигурной резкой машины. Для проверки следует предоставить образец рулона и техническую спецификацию пленки.
Можно ли упаковывать соль и сахар на одной машине?
Это возможно только после подтверждения совместимости дозатора, диапазона доз и требований к очистке. Если продукты имеют разные свойства или размеры упаковки, могут потребоваться сменные детали и отдельные настройки.
От чего зависит фактическая производительность линии?
На нее влияют количество дорожек, длина пакета, скорость дозирования, свойства соли, пленка, форма саше, частота остановок и возможности последующего оборудования.
Какие данные нужны для подготовки предложения?
Нужны образцы соли и пленки, масса дозы, чертеж пакета, требуемая производительность, режим работы, план помещения и требования к маркировке, контролю и вторичной упаковке.
Back to Category
