- +38 050 810 00 87
-
Адрес электронной почты защищен от спам-ботов. Для просмотра адреса в браузере должен быть включен Javascript.


Упаковка сахара в ПЕ мешки 10-25 кг
При фасовке сахара в полиэтиленовые мешки массой 10–25 кг оборудование подбирают не только по требуемой производительности. Необходимо учитывать характеристики продукта, конструкцию мешка, свойства пленки, допустимую погрешность дозирования, способ отвода заполненной упаковки и уровень автоматизации последующих операций.
В этой статье рассмотрены инженерные критерии выбора оборудования именно для крупноформатной упаковки из полиэтиленовой пленки. Общая конфигурация промышленной линии упаковки сахара определяется после испытаний продукта и паковочного материала, поскольку стабильность работы отдельных узлов зависит от их фактических свойств.
Что нужно определить до выбора оборудования
Подбор линии следует начинать с технического задания. Одинаковая номинальная масса мешка еще не означает, что для разных производств подойдет одна и та же конфигурация. На работу дозатора и упаковочной машины влияют размер и однородность кристаллов, насыпная плотность сахара, влажность, склонность продукта к слеживанию и образование пыли.
В техническом задании желательно зафиксировать:
- вид и характеристики фасуемого сахара;
- номинальную массу упаковки и перечень необходимых форматов;
- размеры готового мешка;
- тип, толщину, ширину и структуру полиэтиленовой пленки;
- требования к точности дозирования;
- необходимую производительность линии;
- способ нанесения даты, номера партии и другой маркировки;
- требования к металлодетекции и контролю массы;
- способ транспортирования, укладки и фиксации мешков на паллете;
- доступную площадь, высоту помещения и расположение точек подключения.
До окончательного согласования проекта рекомендуется предоставить производителю образцы сахара и пленки. Испытания помогают проверить дозирование, формирование мешка, качество сварных швов и поведение заполненной упаковки при транспортировании.
Основные узлы линии упаковки сахара
Система подачи продукта
Сахар должен поступать из производственного или накопительного бункера к дозатору равномерно и без неконтролируемых перепадов потока. В состав участка подачи могут входить промежуточные емкости, датчики уровня, затворы и транспортирующее оборудование. Конструкция подбирается с учетом компоновки цеха и расположения упаковочной машины.
Если между участками линии требуется перемещать продукт или готовые мешки, применяют соответствующее конвейерное оборудование. Тип транспортера определяется назначением участка, массой упаковки и направлением движения.
Весовой дозатор
Для фасовки сахара по 10–25 кг обычно требуется весовая система, способная формировать заданную дозу и передавать ее в упаковочную машину. Ее конфигурация зависит от требуемой точности, скорости цикла и свойств конкретного продукта.
На стабильность дозирования влияют способ подачи сахара, объем весового бункера, алгоритм грубой и точной подачи, параметры выгрузки и согласование работы дозатора с упаковочной машиной. Поэтому оценивать дозирующий узел отдельно от остальных компонентов линии некорректно.
Формирование мешка из полиэтиленовой пленки
Для рассматриваемой задачи может применяться оборудование, которое формирует мешок из рулонного материала, наполняет его отмеренной порцией сахара и закрывает сварным швом. Для крупных доз используют специализированные машины для формирования мешков из рукавной пленки.
В зависимости от конструкции машины и упаковочного материала технологический цикл может включать разматывание пленки, отмеривание необходимой длины, формирование дна, отделение заготовки, раскрытие мешка, наполнение и запаивание верхней части.
Пленку нельзя выбирать только по цене или номинальной толщине. Для устойчивой работы необходимо согласовать ее структуру, коэффициент трения, свариваемость, жесткость, допустимые отклонения размеров и прочность готового шва. Несогласованный материал может вызывать смещение полотна, нестабильное формирование мешка или дефекты запайки.
Отвод заполненного мешка
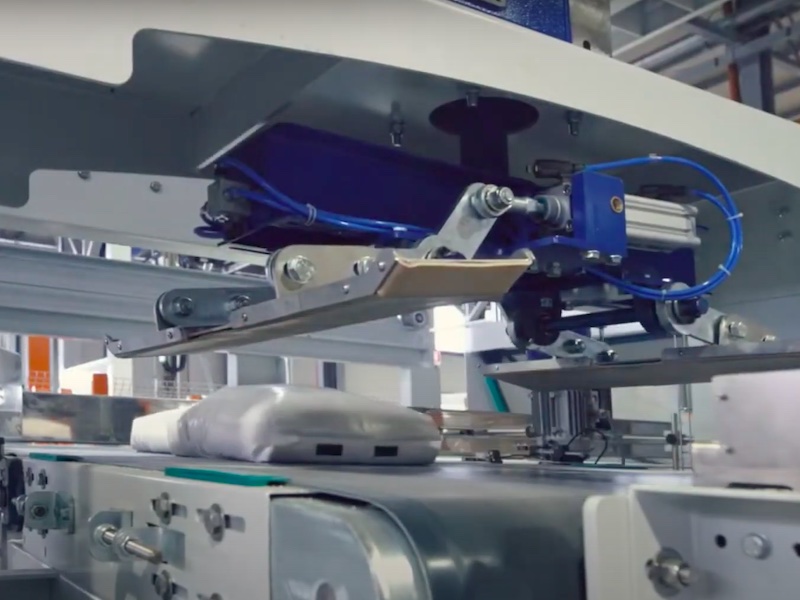
Мешок массой до 25 кг должен передаваться от упаковочной машины без резкого падения и чрезмерной нагрузки на еще горячий сварной шов. При проектировании отводящего транспортера учитывают высоту выхода мешка, его положение, устойчивость и дальнейший маршрут.
При необходимости линия дополняется устройствами для изменения ориентации, выравнивания или уплотнения наполненного мешка. Такие операции позволяют подготовить упаковку к контролю и паллетированию.
Контроль качества и маркировка
Проверка массы
Контрольные весы устанавливают после упаковочной машины, если необходимо проверять массу каждого готового мешка. Они не заменяют основной дозатор, а контролируют результат фасовки и позволяют выявлять упаковки, выходящие за установленные пределы.
Обнаружение металлических включений
Необходимость металлодетектора, место его установки и чувствительность определяются требованиями предприятия, характеристиками продукта и упаковки. Оборудование следует подбирать с учетом фактического размера мешка и условий окружающей производственной среды. Для комплексной проверки готовой упаковки можно предусмотреть оборудование контроля мешков.
Нанесение производственной информации
Дата изготовления, номер партии и другие переменные данные могут наноситься непосредственно на пленку или на этикетку. Способ маркировки необходимо согласовать заранее, поскольку от него зависят место установки печатающего устройства, зона печати и требования к поверхности материала.
Паллетирование и подготовка к транспортировке
Укладка мешков на паллету
При значительном объеме производства ручная укладка мешков становится отдельным ограничивающим участком. Для автоматизации применяют паллетайзеры традиционного типа или роботизированные паллетайзеры.
Конкретное решение выбирают по производительности линии, количеству форматов, доступной площади и требуемой схеме укладки. Для мешков с сахаром особенно важны стабильность слоя, положение упаковки и сохранение геометрии сформированной паллеты.
Обмотка паллеты стретч-пленкой
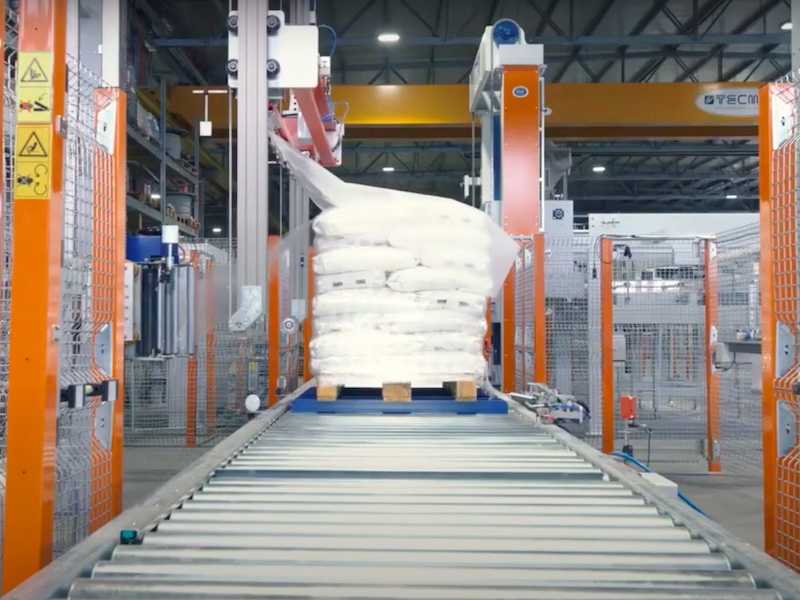
После укладки транспортную единицу можно закрепить с помощью оборудования для обмотки палет стретч-пленкой. Палетообмотчик подбирают по массе и размерам груза, требуемой производительности, устойчивости паллеты и способу ее подачи.
В зависимости от проекта применяются машины с поворотным столом, вращающейся рукой или кольцом. Натяжение и количество слоев пленки настраивают так, чтобы обеспечить устойчивость груза без повреждения мешков.
Как определить необходимый уровень автоматизации
Состав линии должен соответствовать реальной производственной задаче. Для одного предприятия достаточно автоматического формирования, наполнения и запаивания мешков с ручным паллетированием. На другом производстве требуется непрерывная линия с контрольными весами, металлодетектором, маркировкой, автоматической укладкой и обмоткой паллет.
При сравнении вариантов важно оценивать не только паспортную скорость упаковочной машины, но и согласованность всех операций. Если транспортер, контрольное устройство или паллетайзер работает медленнее основного оборудования, именно этот участок будет ограничивать производительность всей линии.
Критерии выбора линии для мешков 10–25 кг
При техническом сравнении предложений следует проверить:
- соответствие продукту: возможность стабильной работы с сахаром конкретной фракции и влажности;
- диапазон дозирования: работу со всеми предусмотренными массами упаковки;
- совместимость с пленкой: требования к структуре, ширине, толщине и свариваемости материала;
- качество швов: стабильность запайки при выбранной производительности;
- производительность: расчет для конкретной дозы и упаковочного материала, а не только теоретический максимум машины;
- пылезащиту: конструкцию рабочих узлов и доступность зон для очистки;
- переналадку: порядок перехода между форматами 10, 15, 20 и 25 кг, если они предусмотрены проектом;
- интеграцию: обмен сигналами между дозатором, упаковочной машиной, контрольными устройствами и конечной автоматизацией;
- обслуживание: доступ к узлам, наличие документации и возможность поставки запасных частей.
Производительность следует подтверждать на выбранном продукте и упаковочном материале. Масса дозы, свойства сахара, размеры мешка и время сварки влияют на продолжительность цикла, поэтому универсальное значение скорости для всех проектов указать невозможно.
Подготовка технического задания для ITP-GROUP
Для подготовки предложения ITP-GROUP необходимо передать описание продукта, требуемые массы упаковки, образцы мешков или пленки, желаемую производительность, требования к контролю качества и схему помещения. Также следует указать, какие операции уже выполняются существующим оборудованием, а какие должны войти в новую линию.
Специалисты компании помогут согласовать состав линии, расположение оборудования и интерфейсы между отдельными узлами. После поставки могут быть предусмотрены монтаж, пусконаладка и обучение персонала.
Чтобы получить техническое предложение, направьте исходные данные и план производственного помещения через раздел «Контакты».
Частые вопросы
Какое оборудование требуется для упаковки сахара в ПЭ-мешки по 10–25 кг?
Базовая конфигурация включает систему подачи сахара, весовой дозатор, машину для формирования и запаивания мешков, а также отводящий транспортер. В зависимости от задачи линия дополняется маркировкой, контрольными весами, металлодетектором, паллетайзером и палетообмотчиком.
Можно ли фасовать 10 и 25 кг на одной машине?
Это возможно, если диапазон дозатора, размеры формующего узла, параметры пленки и конструкция машины рассчитаны на оба формата. Необходимо заранее определить все требуемые массы и размеры мешков, поскольку при переходе между ними может потребоваться переналадка или замена форматных деталей.
Подойдет ли любая полиэтиленовая пленка?
Нет. Пленка должна соответствовать требованиям упаковочной машины по ширине, толщине, структуре, коэффициенту трения и свариваемости. Окончательное решение желательно принимать после испытаний образца материала.
Нужен ли отдельный металлодетектор?
Это зависит от требований предприятия и системы контроля качества. Тип и место установки металлодетектора выбирают с учетом продукта, размеров упаковки, окружающих металлоконструкций и необходимой чувствительности обнаружения.
От чего зависит производительность линии?
На нее влияют масса дозы, свойства сахара, скорость дозирования, размеры мешка, характеристики пленки, продолжительность запайки и работа последующего оборудования. Поэтому производительность необходимо рассчитывать и подтверждать для конкретного проекта.
Какие материалы нужны для подготовки предложения?
Потребуются сведения о продукте, перечень форматов упаковки, образцы сахара и пленки, требуемая производительность, план помещения, параметры инженерных сетей и описание необходимых операций контроля, паллетирования и обмотки.
Back to Category
