- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Автоматизація пакування комбікорму в мішки
Автоматизація пакування комбікорму потребує узгодженої роботи всіх вузлів — від подавання продукту та формування дози до контролю готового мішка, палетування й обмотування палети. Продуктивність такої ділянки визначається не швидкістю окремої машини, а пропускною здатністю всього технологічного ланцюга.
Під час проєктування необхідно враховувати форму та властивості комбікорму, діапазон маси упаковки, конструкцію мішка, спосіб його закриття, кількість рецептур і вимоги до подальшого складування. Попереднє опрацювання цих параметрів допомагає уникнути ситуацій, коли один вузол обмежує роботу всієї лінії або не відповідає фактичним характеристикам продукту.
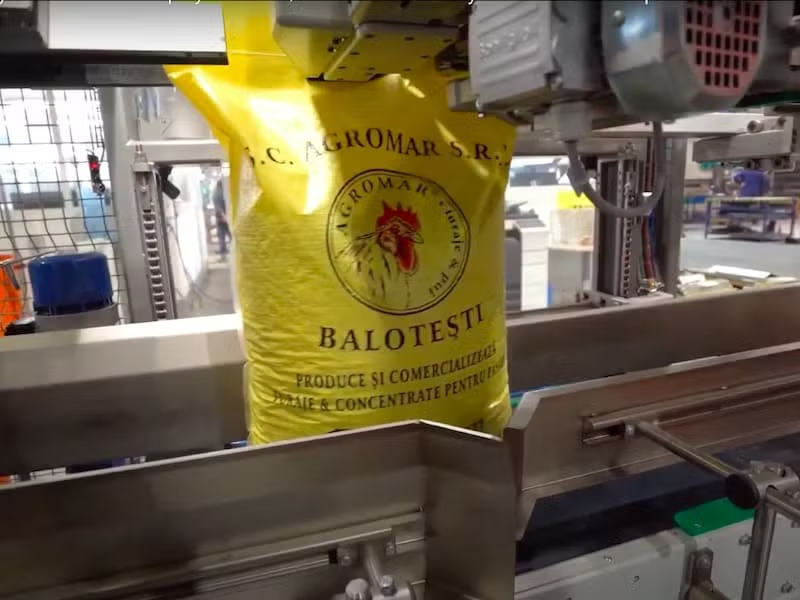
Що необхідно узгодити до автоматизації пакування
Комбікорм може випускатися у вигляді гранул, крупки або сипкої суміші. Різні продукти відрізняються насипною густиною, сипкістю, гранулометричним складом, схильністю до утворення пилу та поведінкою під час подавання в дозатор. Ці характеристики впливають на вибір обладнання і параметри робочого циклу.
До визначення складу лінії рекомендується зафіксувати такі вихідні дані:
- вид і фізичні властивості комбікорму;
- насипну густину продукту та діапазон її зміни;
- розмір гранул або фракційний склад суміші;
- номінальну масу продукту в мішку;
- допустимі відхилення маси готової упаковки;
- тип, матеріал і розміри мішка;
- спосіб подавання порожньої тари;
- технологію закриття мішка;
- необхідну кількість упаковок за одиницю часу;
- кількість рецептур і частоту переходу між ними;
- вимоги до контролю готових мішків;
- спосіб палетування та параметри використовуваних піддонів;
- план приміщення і характеристики діючого обладнання.
Якщо підприємству потрібен готовий комплекс машин, склад обладнання можна уточнити на сторінці лінії пакування комбікорму. Цей матеріал зосереджений на логіці узгодження окремих операцій і запобіганні утворенню вузьких місць автоматизованої ділянки.
Етапи автоматизованого пакувального процесу
Подавання продукту з технологічної системи
Готовий комбікорм надходить із накопичувальної ємності або іншого технологічного обладнання до фасувальної ділянки. Конструкція системи подавання має забезпечувати рівномірне надходження продукту та достатній запас для роботи дозатора.
Нерівномірне подавання може збільшувати тривалість циклу та спричиняти простої пакувальної машини. Тому місткість бункера, розташування датчиків рівня та продуктивність живильного механізму узгоджують із фактичною витратою продукту.
Дозування та зважування комбікорму
Дозувальний вузол формує задану порцію перед її надходженням у мішок. Для гранульованого, подрібненого або порошкоподібного комбікорму можуть знадобитися різні способи подавання продукту до вагового бункера.
Під час вибору дозатора для пакувальної машини враховують не лише номінальну масу порції. Важливими є насипна густина, сипкість, розмір частинок, необхідний темп фасування та діапазон продуктів, з якими має працювати лінія.
Для стабільного дозування можуть застосовуватися режими грубого й точного подавання. На основній стадії до вагового бункера надходить більша частина порції, після чого швидкість зменшується для наближення до заданої маси. Конкретний алгоритм залежить від конструкції обладнання та властивостей продукту.
Подавання та позиціонування порожнього мішка
Порожній мішок необхідно правильно розташувати відносно завантажувального патрубка та надійно зафіксувати на час наповнення. Подавання тари може виконуватися оператором або автоматичним пристроєм.
У повністю автоматизованій системі механізм забирає мішок із магазину, розкриває його горловину, установлює на фасувальний патрубок і контролює правильність положення. Можливість такої автоматизації залежить від геометрії, матеріалу та стабільності виготовлення мішків.
Наповнення мішка
Після фіксації тари сформована доза надходить у мішок. Конструкція завантажувального вузла має відповідати характеристикам комбікорму та забезпечувати контрольоване переміщення продукту без переповнення горловини.
Для фасування в попередньо виготовлену тару застосовується обладнання для наповнення мішків із відкритим верхом. Конкретна машина підбирається з урахуванням формату мішка, способу його подавання, номінальної маси та необхідного рівня автоматизації.
Після наповнення мішок має зберегти положення, необхідне для передавання на закриття. Нестійкий або недостатньо розправлений мішок може ускладнити роботу транспортера та закривального пристрою.
Закриття упаковки
Спосіб закриття залежить від матеріалу та конструкції мішка. Для відкритих мішків можуть застосовуватися зашивання, запаювання внутрішнього вкладиша, термозварювання полімерного матеріалу або поєднання декількох операцій.
Швейний вузол має отримати рівно розправлену горловину без складок, які перешкоджають формуванню шва. У разі використання термозварювання враховують структуру пакувального матеріалу, стан зварюваної поверхні та параметри нагрівання.
Термін «герметичне закриття» слід використовувати лише для упаковки й технології, які справді забезпечують необхідний рівень герметичності. Звичайне зашивання мішка саме по собі не завжди створює герметичне з’єднання.
Маркування та ідентифікація
На мішок або етикетку може наноситися інформація, необхідна для ідентифікації продукції: найменування, рецептура, маса, номер партії, дата виробництва й інші відомості, передбачені підприємством.
Місце встановлення принтера або аплікатора вибирають з урахуванням матеріалу упаковки та розташування маркувального поля. Інформацію необхідно наносити на ділянку, яка залишається доступною для зчитування після закриття мішка та формування палети.
Контроль готового мішка
Після наповнення та закриття упаковка може проходити через окремі контрольні вузли. До складу ділянки за потреби включають контрольні ваги, металодетектор і систему автоматичного відбраковування.
Обладнання для контролю готових мішків має бути узгоджене з їхньою масою, розмірами, швидкістю транспортування та умовами переміщення конвеєром. Важливо також передбачити безпечне виведення відбракованої упаковки з основного потоку.
Транспортування між операціями
Мішок має послідовно пройти зони наповнення, закриття, маркування, контролю та палетування. Для цього використовуються стрічкові, роликові або інші транспортні системи, конструкція яких відповідає формі й масі упаковки.
Під час підбору конвеєрного обладнання враховують висоту передавання, довжину маршруту, розташування поворотів і необхідність накопичення мішків. Неправильно вибрана швидкість транспортерів може призвести до утворення заторів або надмірної відстані між упаковками.
Палетування мішків
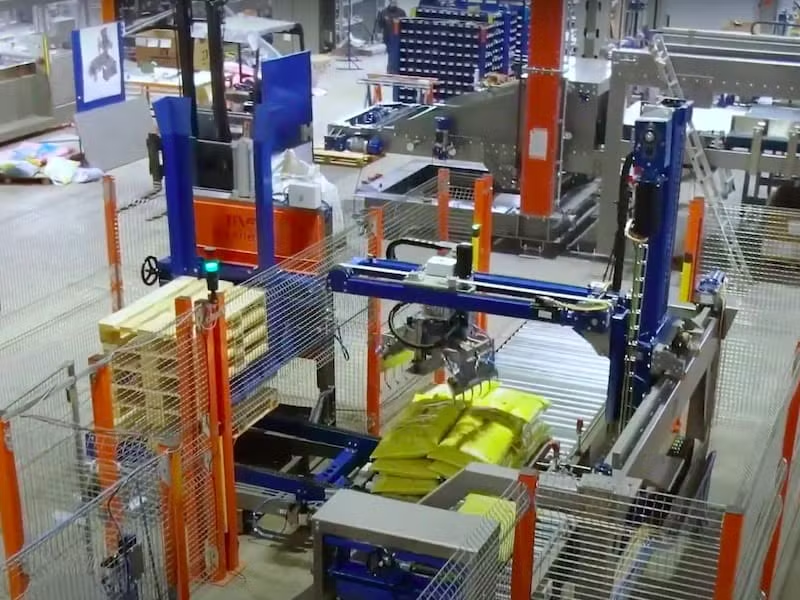
Після проходження контролю мішки подаються на палетайзер. Обладнання формує ряди та шари відповідно до заданої схеми, розмірів піддона й характеристик упаковки.
Для кінцевої автоматизації можуть застосовуватися традиційні пошарові машини або роботи-палетайзери. Вибір залежить від продуктивності, кількості форматів, доступної площі та вимог до гнучкості ділянки.
Схему палети необхідно перевірити з урахуванням розмірів наповненого мішка, кількості упаковок у шарі, допустимої висоти та стійкості вантажу. Номінальних розмірів порожньої тари для такого розрахунку недостатньо.
Обмотування та відведення готової палети
Сформована палета може передаватися на обладнання для обмотування стретч-плівкою. Плівка допомагає обмежити зміщення мішків під час внутрішньовиробничого переміщення, складування та перевезення.
Режим обмотування підбирають відповідно до висоти та стійкості вантажу. Після стабілізації палета може спрямовуватися на маркування, склад або до місця відвантаження.
Як узгодити продуктивність окремих вузлів
Продуктивність лінії слід розраховувати за найповільнішим повторюваним процесом. Якщо дозатор формує порцію швидше, ніж пристрій встигає подати та зафіксувати новий мішок, збільшення швидкості дозування не підвищить підсумковий випуск.
Під час розрахунку враховують:
- час формування дози;
- тривалість подавання та фіксації мішка;
- час наповнення і звільнення завантажувального патрубка;
- швидкість закриття горловини;
- тривалість контрольного зважування;
- інтервали між мішками на транспортерах;
- цикл формування ряду та шару на палетайзері;
- час заміни заповненої палети порожнім піддоном;
- тривалість обмотування та відведення готового вантажу;
- час переналагодження у разі зміни продукту або формату.
У технологічній схемі можуть передбачатися накопичувальні ділянки. Вони дають змогу короткочасно розділити роботу сусідніх машин, але не усувають постійної невідповідності їхньої продуктивності. Місткість накопичувача також необхідно розраховувати.
Вибір рівня автоматизації
Не кожному підприємству потрібен однаковий рівень автоматизації. Склад обладнання залежить від обсягу виробництва, кількості робочих змін, асортименту комбікорму та вимог до організації праці.
Напівавтоматична ділянка
Оператор установлює порожній мішок на фасувальний патрубок, після чого обладнання виконує дозування та наповнення. Закриття й подальше переміщення упаковки можуть бути механізовані або автоматизовані частково.
Таку конфігурацію можна розглядати за помірного обсягу випуску або частої зміни нестандартних форматів. Під час розрахунку необхідно враховувати фактичну здатність оператора підтримувати необхідний робочий темп.
Автоматична фасувальна лінія
Система самостійно подає порожні мішки, установлює їх на завантажувальний патрубок, наповнює, закриває та передає на наступні операції. Оператор контролює параметри процесу, поповнює пакувальні матеріали та реагує на повідомлення системи керування.
Автоматичне подавання потребує стабільної якості мішків. Відхилення розмірів, деформована горловина, злипання або неправильне положення тари в магазині можуть порушувати робочий цикл.
Комплексна кінцева автоматизація
Найповніший варіант об’єднує фасування, закриття, маркування, контроль, транспортування, палетування та обмотування. За такої конфігурації особливо важливо заздалегідь визначити інтерфейси між машинами та загальну логіку зупинення лінії.
Аварійне або планове зупинення одного вузла не має призводити до неконтрольованого накопичення продукту й упаковок. Система керування повинна враховувати стан попередніх і наступних ділянок.
Фактори, що впливають на стабільність пакування
Властивості комбікорму
Зміна насипної густини, розміру гранул або частки дрібної фракції може впливати на швидкість подавання та масу порції. Під час роботи з декількома рецептурами слід заздалегідь визначити діапазон параметрів і необхідність збереження окремих налаштувань.
Якість мішків
Автоматична система висуває вимоги до повторюваності розмірів тари, розкривання горловини, положення швів і якості укладання мішків у магазині. Зразки упаковки бажано передати постачальнику до остаточного погодження обладнання.
Пилоутворення
Кількість пилу залежить від складу продукту, способу подавання та висоти його падіння. Під час проєктування оцінюють необхідність аспірації, герметизації місць пересипання та організації очищення робочої зони.
Перехід між рецептурами
Якщо на одній лінії пакуються різні види комбікорму, необхідно визначити порядок спорожнення бункерів і транспортних каналів, зміни маркування та завантаження відповідних мішків. Процедура переходу має враховувати вимоги підприємства щодо запобігання змішуванню партій.
Типові помилки під час проєктування ділянки
- Вибір обладнання лише за номінальною швидкістю. Заявлений показник окремої машини не відображає продуктивності всієї ділянки.
- Використання усереднених властивостей продукту. Лінію необхідно перевіряти для фактичного діапазону рецептур і насипної густини.
- Відсутність випробувань мішків. Розміри зі специфікації не завжди дають змогу оцінити розкривання, жорсткість і поведінку тари в автоматичному магазині.
- Недостатньо місця для обслуговування. На плані необхідно враховувати не лише габарити машин, а й огородження, відкривання дверей, сервісні проходи та зони заміни матеріалів.
- Неузгоджена висота конвеєрів. Помилки в точках передавання ускладнюють інтеграцію обладнання різних виробників.
- Відсутність накопичення між критичними операціями. Короткочасне зупинення однієї машини може зупиняти всю ділянку.
- Запізнілий вибір схеми палети. Параметри палетування впливають на продуктивність, робочу зону та конструкцію захвата.
- Ігнорування процедур очищення. Доступ до місць контакту з продуктом і зон можливого накопичення пилу слід передбачити на етапі компонування.
Дані для підготовки технічного завдання
Для попереднього опрацювання проєкту рекомендується підготувати:
- опис кожного виду комбікорму;
- зразки продукту та пакувальних матеріалів;
- діапазон маси фасування;
- необхідну продуктивність для кожного формату;
- розміри та конструкцію мішків;
- необхідний спосіб закриття;
- склад інформації для маркування;
- вимоги до контрольного зважування та металодетекції;
- параметри піддонів і схеми укладання;
- план приміщення з висотними позначками;
- опис наявного обладнання;
- доступні електричні та пневматичні підключення;
- вимоги до відведення готових палет.
Що повнішими будуть вихідні дані, то точніше можна визначити склад обладнання, розташування машин і межі автоматизації.
Монтаж і подальша експлуатація
Перед постачанням необхідно узгодити компонувальне креслення, точки підключення та послідовність взаємодії машин. Під час монтажу та пусконалагодження перевіряють напрямки руху продукту й упаковки, роботу датчиків, захисних блокувань, програм дозування та схем палетування.
Після запуску персонал має розуміти порядок штатного зупинення, зміни формату, очищення та дій у разі появи повідомлень системи керування. Планове сервісне обслуговування обладнання виконується відповідно до документації конкретних машин і фактичних умов експлуатації.
Поширені запитання
Яке обладнання необхідне для автоматичного пакування комбікорму?
Базова ділянка включає систему подавання продукту, дозатор, фасувальну машину та обладнання для закриття мішка. Залежно від завдання додатково встановлюють маркування, контрольні ваги, металодетектор, конвеєри, палетайзер і палетообмотувач.
Чи можна фасувати гранульований і розсипний комбікорм на одній лінії?
Така можливість залежить від діапазону характеристик продуктів і конструкції дозувальної системи. Необхідно перевірити насипну густину, сипкість, розмір частинок, потрібну продуктивність і можливість збереження окремих налаштувань для кожної рецептури.
Як вибрати дозатор для комбікорму?
Дозатор вибирають за фізичними властивостями продукту, діапазоном маси упаковки, необхідною точністю та продуктивністю. Рішення бажано приймати після випробування зразка комбікорму або аналізу достовірних даних про його характеристики.
Які мішки можна використовувати?
Можливість роботи з конкретним мішком залежить від конструкції фасувальної машини. Необхідно враховувати матеріал, розміри, форму горловини, спосіб закриття та якість виготовлення тари. Для автоматичного подавання особливо важлива повторюваність параметрів мішків.
Чи можна додати автоматичне подавання мішків?
Так, якщо формат і якість порожньої тари сумісні з механізмами магазину, розкривання та встановлення мішка на фасувальний патрубок. Сумісність підтверджується технічним аналізом і, за необхідності, випробуваннями зразків.
Навіщо встановлювати контрольні ваги після фасувальної машини?
Контрольні ваги перевіряють масу вже наповненого та закритого мішка. Такий вузол не замінює основний дозатор, а виконує окрему контрольну операцію і може передавати сигнал системі відбраковування.
Чи можна підключити лінію до автоматичного палетайзера?
Так. Для інтеграції необхідно узгодити швидкість надходження мішків, їхні розміри та масу, схему укладання, параметри піддона, висоту транспортерів і обмін сигналами між системами.
Як визначити необхідну продуктивність ділянки?
Розрахунок виконують за плановим обсягом випуску, кількістю робочих годин, часом переналагодження та циклами всіх машин. Підсумкову продуктивність обмежує найповільніший регулярно повторюваний процес.
Чи можна вбудувати нове обладнання в діюче виробництво?
Так, якщо підтверджено технічну сумісність. Необхідно перевірити доступну площу, висоту передавання продукту й мішків, параметри підключення, продуктивність наявних машин і можливості системи керування.
Які матеріали потрібно надати для розрахунку?
Бажано надати зразки комбікорму та мішків, розміри упаковки, діапазон маси фасування, необхідну продуктивність, схему палети, план приміщення й опис наявного обладнання.
Проєктування автоматизованої ділянки пакування комбікорму
ITP-GROUP допомагає підготувати технічне завдання, визначити послідовність операцій та узгодити фасувальну машину з допоміжним обладнанням. Проєкт розглядається як єдина система: від надходження комбікорму на дозування до передавання сформованої палети на склад.
Для підготовки пропозиції надайте характеристики продукту, зразки мішків, необхідну продуктивність, вимоги до контролю, параметри піддона та план приміщення. На підставі цих даних можна визначити рівень автоматизації, склад обладнання й вимоги до його інтеграції.
Back to Category