Конфігурація обладнання розраховується для конкретного продукту. Під час проєктування враховують продуктивність, масу та геометрію виробів, їхню температуру перед заморожуванням, потрібну температуру на виході, доступну площу й розташування суміжних машин. Тому універсальних показників температури, часу обробки або продуктивності для всіх багатоярусних фризерів не існує.
Що являє собою багатоярусна система заморожування
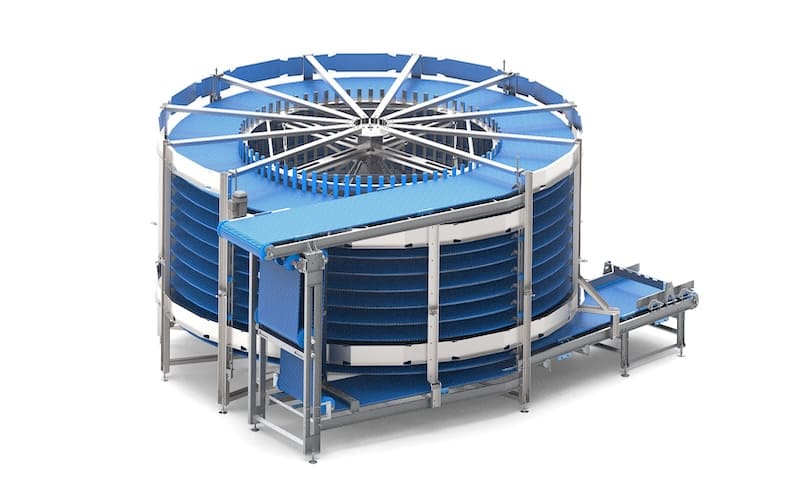
Багатоярусний фризер — це промислова морозильна установка безперервної дії. Продукт надходить до теплоізольованої камери, переміщується конвеєрною системою через охолоджувану зону та після завершення розрахованого циклу передається на наступну виробничу операцію.
На відміну від прямого тунельного конвеєра, багаторівнева конструкція використовує висоту приміщення. Транспортний шлях розподіляється між кількома ярусами, завдяки чому всередині обмеженого об’єму можна забезпечити необхідний час перебування продукції.
Baltic Conveyor Systems проєктує окремі конвеєри та комплексні транспортні системи для харчових виробництв, зокрема для оброблення хлібобулочної, м’ясної, рибної та замороженої продукції. Кінцева конструкція морозильної лінії визначається технологічним завданням замовника.
Чим багатоярусний фризер відрізняється від спірального
Обидві конструкції дають змогу розмістити довгий транспортний шлях із використанням висоти приміщення, проте відрізняються способом руху продукту.
Багатоярусна система використовує кілька послідовно розташованих рівнів. Продукт переміщується горизонтальними ділянками та переходить між ярусами відповідно до конструкції транспортного механізму.
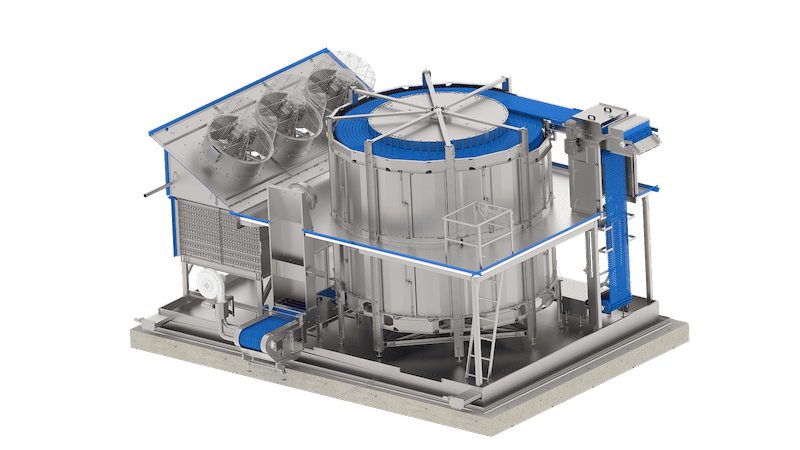
Спіральний фризер переміщує продукт по стрічці, прокладеній навколо центральної конструкції вертикальною спіральною траєкторією.
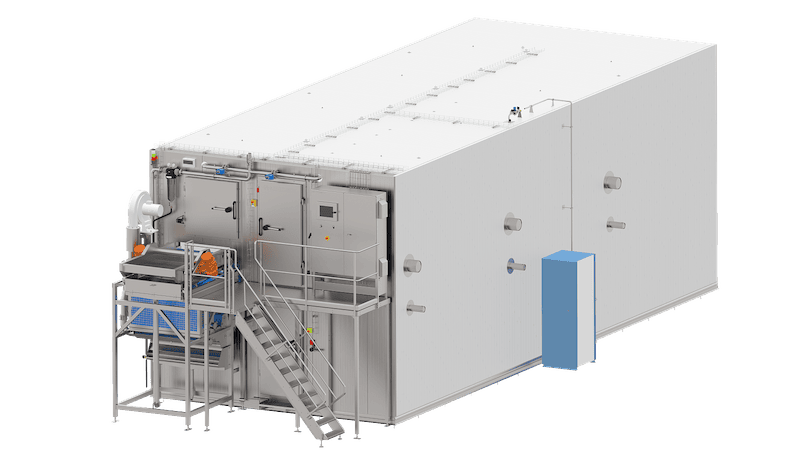
Тунельний фризер переважно використовує прямолінійний транспортний шлях, тому за тривалого циклу потребує більшої довжини виробничої ділянки.
Вибір між цими варіантами залежить від властивостей продукту, потрібного часу обробки, допустимого способу транспортування та планування цеху. Загальний огляд доступних технологій наведено на сторінці установок шокового заморожування, а особливості вертикальної спіральної конструкції — у розділі про спіральні системи шокового заморожування.
Для яких продуктів підходить обладнання
Багатоярусні морозильні системи можуть застосовуватися для штучної, порційної та іншої продукції, яку можна стабільно переміщувати вибраним типом конвеєра. Для кожного продукту перевіряють його поведінку під час завантаження, заморожування, переходу між рівнями та вивантаження.
Потенційні сфери застосування включають:
пельмені;
вареники та хінкалі;
равіолі й інші вироби з тіста з начинкою;
пасту та сформовані вироби з тіста;
м’ясні й рибні напівфабрикати;
окремі види готових страв;
порційні продукти, сумісні з конвеєрним заморожуванням.
Цей перелік не означає, що одна конфігурація однаково підходить для всіх продуктів. Для крихких, липких, нерівномірних або схильних до деформації виробів необхідно окремо перевірити транспортну поверхню, спосіб завантаження та допустимі переходи між конвеєрами.
Чому режим заморожування важливий для пельменів
Пельмень складається з тістової оболонки та начинки, тому тепло потрібно відвести не лише від поверхні, а й від центральної частини виробу. Тривалість процесу залежить від маси, товщини, форми, рецептури та початкової температури продукту.
Під час заморожування вода переходить у твердий стан. За повільного проходження критичної температурної зони можуть утворюватися більші кристали льоду, здатні сильніше впливати на клітинну структуру й текстуру продукту. Водночас сам термін «шокове заморожування» не визначає готовий режим: параметри необхідно розраховувати та перевіряти для конкретної рецептури.
Для виробів із тіста неправильно підібраний процес може супроводжуватися:
деформацією виробів;
пошкодженням або розтріскуванням тістової оболонки;
злипанням сусідніх виробів;
нерівномірним проморожуванням;
зміною структури начинки;
надмірною втратою вологи під час зберігання.
Тому температуру холодного повітря, інтенсивність його циркуляції, завантаження стрічки та час перебування всередині камери необхідно розглядати як взаємопов’язані параметри.
Які завдання вирішує багатоярусний фризер
Безперервне заморожування. Продукція проходить морозильну зону без ручного переміщення окремих партій.
Контроль часу обробки. Тривалість перебування залежить від довжини транспортного маршруту та швидкості конвеєра.
Використання висоти цеху. Кілька ярусів дають змогу збільшити шлях продукту без відповідного подовження прямого тунелю.
Синхронізація операцій. Фризер можна з’єднати з формувальними, контрольними й пакувальними машинами.
Стабільне завантаження. Автоматизована подача допомагає підтримувати передбачений розподіл виробів на транспортній поверхні.
Передавання продукту на пакування. Заморожені вироби можуть автоматично надходити на сортування, зважування та фасування.
Як працює багатоярусний фризер
1. Рівномірне подавання продукту
Сформовані пельмені надходять на завантажувальний транспортер. Перед входом до морозильної камери необхідно розподілити вироби по робочій ширині та не допустити надмірного накопичення.
Щільне або нерівномірне завантаження може обмежити контакт холодного повітря з поверхнею продукції. Якщо для технології важливе окреме заморожування виробів, схема подавання повинна мінімізувати їх зіткнення та злипання.
2. Переміщення між рівнями
Усередині ізольованої камери транспортна система проводить продукт через кілька ярусів. Довжина маршруту, кількість рівнів, швидкість руху та спосіб переходу між ними визначаються проєктом.
Конвеєр повинен забезпечувати стабільне положення продукту й узгоджуватися з його розмірами. Для невеликих виробів особливо важливі конструкція транспортної поверхні та параметри перехідних зон.
3. Відведення тепла
Охолоджене повітря циркулює в робочому об’ємі та відводить тепло від поверхні продукту. На інтенсивність процесу впливають температура повітря, швидкість потоку, його напрямок, відстань до виробу та рівномірність розподілу в камері.
Низька температура повітря сама по собі не гарантує потрібного результату. Необхідно забезпечити ефективний теплообмін по всій робочій ширині конвеєра й достатній час для охолодження центральної частини продукту.
4. Контроль тривалості процесу
Час перебування продукції регулюється швидкістю конвеєра в межах, передбачених конструкцією. Під час налаштування враховують фактичну температуру виробів на вході, завантаження стрічки та потрібний стан продукту після виходу.
Режим повинен підтверджуватися вимірюваннями температури продукту, а не лише показниками повітря всередині камери.
5. Виведення заморожених виробів
Після проходження розрахункового маршруту продукція залишає морозильну зону. Вихідний конвеєр передає її до наступного обладнання без небажаного накопичення або механічного пошкодження.
На цьому етапі вироби можуть надходити на контроль, зважування, дозування та пакування. Продуктивність наступної машини має відповідати потоку з фризера, інакше між ділянками знадобиться система накопичення або регулювання подачі.

Основні параметри для технічного розрахунку
Каталожної продуктивності недостатньо для вибору промислового фризера. Пропускна здатність залежить від теплового навантаження, властивостей продукту та його розміщення на транспортній поверхні.
Необхідна продуктивність у кілограмах або тоннах продукту за годину.
Маса одного виробу та допустимі відхилення.
Розміри й форма пельменя або іншого напівфабрикату.
Рецептура продукту та співвідношення тіста й начинки.
Температура на вході безпосередньо перед фризером.
Потрібна температура на виході або інший критерій завершення процесу.
Робоча ширина конвеєра та допустима щільність завантаження.
Розташування входу й виходу відносно сусіднього обладнання.
Доступна площа та висота виробничого приміщення.
Холодильне забезпечення та параметри інженерних мереж.
Режим санітарної обробки і доступ до внутрішніх зон.
Асортимент продукції, яку планують обробляти на одній установці.
Підтверджені універсальні діапазони продуктивності, температури або кількості ярусів для всіх систем BCS у відкритих матеріалах не наведені. Ці характеристики потрібно визначати в технічній пропозиції для конкретного продукту.
Транспортна система та компонування
Конвеєр усередині фризера одночасно виконує дві функції: переміщує продукт і визначає тривалість його перебування в морозильній зоні. Тому вибір стрічки, привода та переходів безпосередньо пов’язаний із технологічним результатом.
Під час проєктування перевіряють:
сумісність транспортної поверхні з розміром виробу;
можливість рівномірного розподілу продукції;
стабільність руху за низької температури;
перехід продукту між суміжними транспортерами;
можливість доступу для очищення;
відведення води після санітарного миття;
розташування приводів і зон технічного обслуговування;
узгодження швидкості з обладнанням до та після фризера.
Для об’єднання морозильної установки з іншими ділянками застосовують відповідне конвеєрне обладнання: прямі, похилі, поворотні, розподільні або накопичувальні модулі.
IQF і багатоярусне заморожування — не одна й та сама технологія
Позначення IQF означає індивідуальне швидке заморожування, за якого окремі вироби після процесу мають залишатися розділеними. Багатоярусність описує компонування транспортного маршруту, але сама по собі не гарантує ефекту IQF.
Для мінімізації злипання важливі:
стан поверхні продукту перед завантаженням;
відстань між виробами;
конструкція транспортної системи;
інтенсивність і напрямок повітряного потоку;
швидкість утворення замороженого поверхневого шару;
відсутність накопичення у перехідних зонах.
Якщо завдання передбачає отримання розділених пельменів, цю вимогу потрібно окремо внести до технічного завдання та підтвердити випробуваннями.
Переваги багаторівневої конструкції
Компактне використання виробничої площі
Вертикальне розміщення транспортного маршруту дає змогу скоротити потрібну довжину ділянки порівняно з прямим тунелем із таким самим шляхом продукту. Водночас необхідно перевірити достатню висоту приміщення та доступ для обслуговування верхніх рівнів.
Безперервний виробничий потік
Автоматична подача й відведення дають змогу з’єднати формування, заморожування та пакування продукції. Це скорочує проміжні ручні операції та допомагає підтримувати узгоджену продуктивність лінії.
Регульований час перебування
Швидкість транспортної системи можна налаштовувати в передбаченому проєктом діапазоні. Це дає можливість встановлювати окремі режими для сумісних продуктів, але кожен режим повинен бути технологічно перевірений.
Можливість інтеграції
Вхід і вихід фризера можна погодити з розташуванням формувальної машини, контрольного обладнання та пакувальної ділянки. Це особливо важливо під час модернізації наявного виробництва.
Переваги багаторівневої конструкції
Компактне використання виробничої площі
Вертикальне розміщення транспортного маршруту дає змогу скоротити потрібну довжину ділянки порівняно з прямим тунелем із таким самим шляхом продукту. Водночас необхідно перевірити достатню висоту приміщення та доступ для обслуговування верхніх рівнів.
Безперервний виробничий потік
Автоматична подача й відведення дають змогу з’єднати формування, заморожування та пакування продукції. Це скорочує проміжні ручні операції та допомагає підтримувати узгоджену продуктивність лінії.
Регульований час перебування
Швидкість транспортної системи можна налаштовувати в передбаченому проєктом діапазоні. Це дає можливість встановлювати окремі режими для сумісних продуктів, але кожен режим повинен бути технологічно перевірений.
Можливість інтеграції
Вхід і вихід фризера можна погодити з розташуванням формувальної машини, контрольного обладнання та пакувальної ділянки. Це особливо важливо під час модернізації наявного виробництва.
FAQ: поширені запитання
Яке обладнання використовують для заморожування пельменів?
У промисловому виробництві застосовують тунельні, багатоярусні, спіральні та інші конвеєрні морозильні системи. Вибір залежить від продуктивності, розмірів виробів, потрібного часу заморожування та доступного простору.
Чи можна заморожувати пельмені в багатоярусному фризері?
Так, якщо транспортна система та режим обробки відповідають характеристикам виробів. Для підбору необхідно знати масу, геометрію, рецептуру, початкову й потрібну кінцеву температуру продукту.
Яка температура повинна бути всередині морозильної камери?
Універсального значення немає. Температуру повітря визначають разом зі швидкістю потоку, завантаженням конвеєра та часом перебування. Температура повітря в камері й температура в центрі продукту є різними показниками.
Якою має бути температура пельменів після фризера?
Кінцеве значення встановлюється технологією виробника продукту та умовами наступного зберігання. Орієнтир −18 °C часто застосовують до зберігання швидкозамороженої продукції, але він не є універсальним налаштуванням повітря всередині фризера.
Чи забезпечує багатоярусний фризер технологію IQF?
Не обов’язково. Багатоярусність описує компонування конвеєра, а IQF — результат індивідуального швидкого заморожування. Можливість отримувати розділені вироби залежить від подавання, транспортної системи, повітряного потоку та властивостей продукту.
Чи можна вбудувати фризер у наявну виробничу лінію?
Так, якщо узгодити продуктивність, напрямок руху, висоту входу й виходу, інженерні мережі та систему керування. Перед проєктуванням необхідно надати план ділянки й характеристики суміжного обладнання.
Чи можна заморожувати різні продукти на одній установці?
Це можливо, якщо конструкція конвеєра, діапазон режимів і санітарні процедури підходять для кожного продукту. Усі заплановані позиції потрібно зазначити в технічному завданні до вибору обладнання.
Від чого залежить продуктивність багатоярусного фризера?
Продуктивність залежить від теплового навантаження, маси та геометрії виробів, температури на вході й виході, часу перебування, робочої ширини та щільності завантаження конвеєра.
ITP-GROUP допоможе сформувати технічне завдання, погодити з Baltic Conveyor Systems схему подавання та відведення продукту, визначити вимоги до транспортної й холодильної частин, а також передбачити подальше зважування, пакування та палетування.
Зв’яжіться з нами, щоб підібрати конфігурацію обладнання відповідно до характеристик продукту та вимог вашого виробництва.