- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


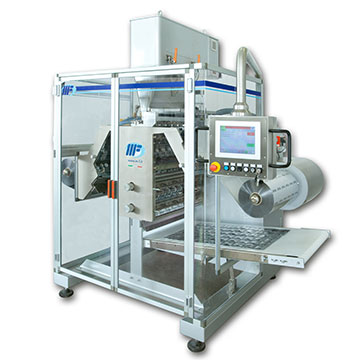
Багатокомпонентний дозатор упаковки в саше
Фасування кількох інгредієнтів в одну порційну упаковку потребує окремого контролю кожного продукту та точної синхронізації дозувальних пристроїв із пакувальною машиною. Простого попереднього змішування компонентів не завжди достатньо: під час транспортування неоднорідна суміш може розшаровуватися, а частинки різного розміру або щільності — нерівномірно розподілятися між упаковками.
Багатокомпонентна система дозування для саше формується з кількох дозувальних каналів, кожен із яких працює з окремим компонентом рецептури. Після відмірювання інгредієнти послідовно або одночасно надходять у сформований пакет. Така конфігурація дає змогу керувати дозою кожного продукту безпосередньо під час пакувального циклу.
Склад лінії визначається фізичними властивостями інгредієнтів, кількістю компонентів, дозою, форматом саше, структурою пакувального матеріалу та вимогами до очищення. Можливість поєднання конкретних продуктів необхідно підтверджувати випробуваннями, оскільки порошки, гранули, рідини та пасти потребують різних способів подавання і дозування.
Що означає багатокомпонентне дозування
У багатокомпонентній конфігурації кожен інгредієнт зберігається в окремому бункері або ємності та подається через власний дозувальний пристрій. Система керування задає дозу для кожного каналу, координує момент вивантаження і передає сигнал пакувальній машині.
У результаті одна готова упаковка може містити два або більше компонентів у визначеному співвідношенні. Це можуть бути кілька сухих інгредієнтів або продукти різного фізичного стану, якщо для них підібрані сумісні дозатори, а їх взаємодія не перешкоджає формуванню та герметизації пакета.
Багатокомпонентне дозування не слід автоматично ототожнювати зі змішуванням. Дозатори відмірюють і спрямовують компоненти до однієї упаковки, але не завжди забезпечують їх однорідне перемішування всередині саше. Якщо рецептура потребує попереднього змішування, до складу технологічної лінії може знадобитися окремий змішувач.
Коли доцільно дозувати компоненти окремо
Роздільне дозування може бути доцільним, якщо виробнику необхідно контролювати кількість кожного інгредієнта безпосередньо перед пакуванням. Такий підхід розглядають у кількох випадках:
- компоненти мають різний розмір частинок або насипну щільність і можуть розшаровуватися після попереднього змішування;
- кожний інгредієнт потребує окремого способу подавання;
- необхідно змінювати співвідношення компонентів залежно від рецептури;
- один із продуктів використовується у невеликій кількості та потребує окремого контролю дози;
- попереднє змішування ускладнює очищення або зміну рецептури;
- компоненти не повинні контактувати між собою до моменту потрапляння в упаковку.
Вибір між попереднім змішуванням і окремим дозуванням повинен ґрунтуватися на технологічних випробуваннях. Необхідно оцінити не лише точність дозаторів, а й поведінку продуктів під час вивантаження, проходження через спільну завантажувальну воронку та розподілу всередині пакета.
Як побудована багатокомпонентна пакувальна лінія
Лінія складається з кількох взаємопов’язаних вузлів. Їхня кількість і конструкція залежать від рецептури та необхідного рівня автоматизації.
Ємності для окремих компонентів
Кожен інгредієнт завантажується у власний бункер або резервуар. Об’єм ємності визначається витратою продукту, тривалістю виробничого циклу та способом поповнення запасу.
Для порошків можуть знадобитися пристрої, що запобігають зависанню або утворенню склепінь. Для рідин і паст враховують в’язкість, температуру, можливість осідання компонентів і необхідність перемішування у витратній ємності.
Окремі дозувальні канали
Кожний канал формує дозу одного компонента. Конструкція дозатора підбирається за властивостями продукту, а не лише за потрібною масою або об’ємом.
Дозувальні пристрої можуть мати різні принципи роботи. У межах одного проєкту, наприклад, шнековий дозатор для порошку може працювати разом з об’ємним дозатором для гранул або насосною системою для рідини. Таке поєднання потребує індивідуальної розробки завантажувальної зони та алгоритму керування.
Спільна або роздільна зона вивантаження
Після формування доз компоненти спрямовуються до пакувальної машини. Вони можуть надходити через спільний канал або через окремі трубки, об’єднані над сформованим пакетом.
Конструкція цієї ділянки повинна запобігати затриманню продукту, перехресному забрудненню та потраплянню частинок у зону зварного шва. Для липких, пилоподібних або схильних до налипання інгредієнтів можуть знадобитися спеціальні поверхні, вібрація або інші допоміжні рішення.
Вертикальна пакувальна машина
Пакувальна машина розмотує рулонний матеріал, формує поздовжній і поперечні шви, приймає відміряні компоненти та відокремлює готове саше. Кількість дозувальних каналів повинна бути узгоджена з кількістю доріжок машини та послідовністю її робочого циклу.
Загальні конфігурації обладнання представлені у розділі машин для пакування в саше.
Система керування
Система автоматизації координує роботу дозаторів, протягування плівки, формування швів і відрізання упаковки. Пакувальний цикл повинен починатися лише після підтвердження готовності всіх дозувальних каналів.
У разі нестачі одного з компонентів або відхилення в роботі дозатора система повинна діяти відповідно до погодженого алгоритму: зупинити цикл, заблокувати наповнення або передати сигнал на відбракування упаковки.
Послідовність дозування та пакування
1. Подавання інгредієнтів
Компоненти надходять до окремих витратних ємностей вручну або за допомогою автоматичних систем завантаження. Спосіб подавання повинен підтримувати необхідний рівень продукту без надмірного ущільнення, аерації або пошкодження частинок.
2. Формування окремих доз
Кожний дозувальний пристрій відмірює задану кількість свого продукту. Дози можуть формуватися одночасно або у визначеній послідовності — залежно від властивостей інгредієнтів і конструкції лінії.
3. Підтвердження готовності системи
Контролер перевіряє готовність дозувальних каналів і пакувальної машини. Вивантаження повинно бути синхронізоване з положенням пакувального матеріалу та моментом відкриття завантажувального каналу.
4. Наповнення саше
Компоненти надходять до сформованої упаковки. Порядок вивантаження може впливати на розподіл продуктів усередині пакета та чистоту зони запаювання, тому його визначають під час випробувань.
5. Формування зварного шва
Після наповнення машина виконує поперечне запаювання. Температура, тиск і тривалість контакту налаштовуються відповідно до структури пакувального матеріалу.
Якщо порошок або дрібні частинки потрапляють на внутрішню поверхню плівки в зоні шва, герметичність упаковки може погіршитися. Тому характеристики продукту необхідно враховувати під час вибору завантажувальної системи та режиму роботи машини.
6. Виведення та контроль упаковки
Готові саше відокремлюються, виводяться з машини та можуть передаватися на перевірку, групування або вторинне пакування. Склад контрольних пристроїв визначається вимогами підприємства.
Вибір дозатора відповідно до продукту
Один тип дозувального пристрою не може однаково ефективно працювати з усіма продуктами. Для кожного компонента необхідно окремо визначити фізичні характеристики, необхідну дозу та допустиме відхилення.
Дозування порошків
Для порошкоподібних продуктів можуть використовуватися шнекові або інші спеціалізовані дозатори. Під час підбору враховують гранулометричний склад, сипучість, насипну щільність, схильність до аерації, злежування та утворення пилу.
Якщо проєкт передбачає переважно сухі дрібнодисперсні компоненти, додаткову інформацію можна переглянути у розділі обладнання для пакування порошків у саше.
Дозування гранул
Для сипких гранульованих продуктів можуть застосовуватися об’ємні або вагові системи. Вибір залежить від стабільності насипної щільності, розміру частинок, крихкості та необхідних параметрів порції.
Варіанти пакувальних рішень для цієї категорії представлені на сторінці машин саше для гранульованих продуктів.
Дозування рідин
Рідкі компоненти потребують насосної або іншої відповідної системи дозування. Важливими параметрами є в’язкість, температура, наявність твердих включень, піноутворення та хімічна сумісність із контактними матеріалами.
Для рідких продуктів застосовують спеціалізовані машини саше з відповідними дозувальними системами.
Дозування пастоподібних продуктів
Пасти, креми та густі соуси потребують дозаторів, здатних стабільно працювати з продуктами підвищеної в’язкості. Необхідно враховувати температуру, структуру, наявність частинок, вимоги до очищення та можливість утворення нитки після завершення подавання.
Відповідні рішення представлені у категорії обладнання для пакування пастоподібних продуктів у саше.
Чи можна поєднувати продукти різного типу
Технічно в одному проєкті можуть бути передбачені дозатори для продуктів із різними фізичними властивостями. Однак можливість помістити такі компоненти в одну упаковку не означає, що будь-яка комбінація буде технологічно стабільною.
Перед проєктуванням необхідно перевірити:
- чи не вступають компоненти в небажану реакцію після контакту;
- чи не змінює рідина властивості порошку до моменту використання продукту;
- чи не прилипає суміш до стінок завантажувального каналу;
- чи не потрапляють частинки або краплі в зону зварного шва;
- чи поміщається загальний об’єм дози у вибраний формат саше;
- чи зберігає упаковка необхідну герметичність;
- чи можна очистити всі контактні поверхні під час зміни продукту.
Якщо компоненти не повинні контактувати до використання, звичайне однокамерне саше може бути непридатним. У такому разі необхідно розглядати іншу конструкцію упаковки або окремі пакети.
Вимоги до пакувального матеріалу та формату саше
Плівку вибирають з урахуванням характеристик усіх компонентів. Матеріал повинен мати відповідні зварювальні та бар’єрні властивості, а також бути сумісним із температурними режимами машини.
Під час підбору упаковки необхідно визначити:
- ширину та висоту готового саше;
- загальний об’єм усіх компонентів;
- структуру і товщину пакувального матеріалу;
- необхідні бар’єрні властивості;
- тип поздовжнього та поперечних швів;
- місце нанесення дати, номера партії або іншого маркування;
- необхідність насічки для відкривання;
- вимоги до зовнішнього вигляду й орієнтації друку.
Зразки плівки бажано перевірити на машині до замовлення промислової партії. Результат запаювання залежить не лише від температури, а й від тиску, часу контакту, структури матеріалу та чистоти зони шва.
Синхронізація дозаторів із пакувальною машиною
Для багатокомпонентної системи важлива не лише точність окремих дозаторів, а й узгодженість їхніх циклів. Загальна продуктивність обмежується найповільнішим дозувальним каналом або технологічною операцією.
Якщо один компонент дозується довше за інші, пакувальна машина повинна чекати підтвердження готовності всіх каналів. Спроба прискорити загальний цикл без урахування властивостей продукту може спричинити нестабільну дозу, неповне вивантаження або забруднення зварного шва.
Під час розроблення алгоритму керування визначають:
- черговість підготовки доз;
- одночасне або послідовне вивантаження компонентів;
- час проходження продукту до пакета;
- дії системи у разі відсутності одного з компонентів;
- порядок зупинки та повторного запуску лінії;
- умови блокування пакувального циклу;
- спосіб відбракування неповної упаковки.
Очищення та зміна рецептури
Кілька дозувальних каналів збільшують кількість контактних поверхонь, які потрібно очищати. Тому ще на етапі проєктування необхідно визначити частоту зміни продукту та вимоги до санітарної обробки.
Особливу увагу приділяють:
- доступу до бункерів, шнеків, трубок і завантажувальних каналів;
- можливості демонтажу контактних деталей;
- видаленню залишків продукту з важкодоступних зон;
- запобіганню змішуванню різних рецептур;
- порядку очищення під час переходу між алергенними та неалергенними інгредієнтами;
- сумісності мийних засобів із матеріалами обладнання.
Якщо рецептури змінюються часто, тривалість очищення та переналагодження може мати більший вплив на фактичну продуктивність виробництва, ніж номінальна швидкість пакувальної машини.
Контроль готової упаковки
Перевірка загальної маси саше не завжди дає змогу підтвердити правильність дози кожного компонента. Наприклад, нестача одного інгредієнта теоретично може компенсуватися надлишком іншого без значної зміни загальної маси упаковки.
Тому контроль повинен починатися на рівні окремих дозувальних каналів. Залежно від технологічного завдання можуть застосовуватися:
- контроль параметрів кожного дозатора;
- датчики наявності продукту;
- контроль рівня у витратних ємностях;
- реєстрація аварій і зупинок;
- контроль маси готового саше;
- металодетекція або інший інспекційний контроль;
- відбракування упаковок, сформованих під час аварійного циклу.
Варіанти обладнання для перевірки продукції та упаковки представлені в розділі обладнання для контролю якості.
Застосування багатокомпонентного дозування
Такі системи можуть розглядатися для продуктів, рецептура яких складається з кількох порційних компонентів. Серед можливих напрямів:
- суміші спецій і приправ;
- порошкові напої з окремими інгредієнтами;
- сухі харчові суміші;
- харчові та нутрицевтичні добавки;
- косметичні продукти у порційній упаковці;
- хімічні продукти побутового або професійного призначення;
- інші рецептури, для яких підтверджено сумісність компонентів та обладнання.
Для фармацевтичної, нутрицевтичної, харчової або косметичної продукції склад обладнання повинен відповідати вимогам конкретного технологічного процесу. Галузь застосування сама по собі не підтверджує придатність стандартної конфігурації.
Рішення MF PACKAGING для пакування в саше
MF PACKAGING розробляє вертикальні машини та комплексні лінії для порційного пакування продукції у саше та стіки. Залежно від проєкту обладнання може комплектуватися дозувальними системами для порошкоподібних, гранульованих, рідких або пастоподібних продуктів.
Багатокомпонентна конфігурація формується індивідуально. Під час її розроблення визначають кількість дозувальних каналів, тип кожного дозатора, спосіб подавання інгредієнтів, послідовність вивантаження та взаємодію із пакувальною машиною.
До остаточного вибору обладнання необхідно провести випробування з реальними продуктами та пакувальним матеріалом. Вони дають змогу перевірити стабільність дозування, проходження компонентів через завантажувальну систему, якість зварних швів і фактичний цикл роботи лінії.
Які дані потрібні для підбору системи
Для підготовки технічної пропозиції бажано надати повну інформацію про кожний компонент і готову упаковку.
- Кількість компонентів. Необхідно зазначити всі інгредієнти, які повинні надходити в одне саше.
- Рецептура. Потрібна доза кожного компонента та допустиме відхилення.
- Фізичні властивості. Для порошків і гранул указують насипну щільність, розмір частинок, сипкість та вологість; для рідин і паст — в’язкість, температуру та наявність включень.
- Взаємодія компонентів. Необхідно повідомити про реакції, злипання, розчинення або інші зміни після контакту.
- Формат саше. Потрібні розміри, структура матеріалу, креслення та зразки плівки.
- Продуктивність. Слід указати необхідну кількість саше за хвилину або виробничий обсяг за зміну.
- Кількість пакувальних доріжок. Цей параметр повинен бути узгоджений із кількістю дозувальних каналів.
- Вимоги до очищення. Потрібно описати частоту зміни рецептури та санітарні процедури.
- Маркування та контроль. Необхідно визначити зміст друку й перелік перевірок готової упаковки.
- План приміщення. Для компонування потрібні доступна площа, висота та розташування комунікацій.
Часті запитання
Що таке багатокомпонентна система дозування?
Це конфігурація з кількома дозувальними каналами, кожен із яких відмірює окремий компонент. Дози синхронізуються з пакувальною машиною та надходять до одного саше під час відповідного циклу.
Чи змішує дозатор компоненти перед пакуванням?
Не обов’язково. Дозувальна система відмірює компоненти та подає їх в упаковку. Якщо рецептура потребує попереднього однорідного змішування, до складу лінії може знадобитися окремий змішувач.
Скільки компонентів можна помістити в одне саше?
Кількість залежить від конструкції машини, доступного простору для дозаторів, кількості пакувальних доріжок, розміру саше та властивостей продуктів. Її визначають під час розроблення конкретного проєкту.
Чи можна поєднати порошок і гранули?
Таку конфігурацію можна розглядати, якщо для кожного продукту підібрано відповідний дозатор, а компоненти стабільно проходять через завантажувальну систему. Можливість роботи необхідно підтвердити випробуваннями.
Чи можна дозувати рідину і порошок в одне саше?
Технічна можливість залежить від взаємодії компонентів, послідовності їх подавання, конструкції завантажувального вузла та вимог до герметичності. Якщо рідина змінює властивості порошку або забруднює зону шва, може знадобитися інший формат упаковки.
Від чого залежить точність дозування?
На результат впливають принцип роботи дозатора, величина дози, стабільність властивостей продукту, рівень у витратній ємності, налаштування обладнання та швидкість пакувального циклу. Допустиме відхилення визначається окремо для кожного компонента.
Як контролюється наявність усіх компонентів?
Система керування може отримувати сигнали готовності від кожного дозувального каналу. Якщо один із дозаторів не завершив цикл, пакувальна машина повинна діяти за погодженим алгоритмом — зупинити наповнення, заблокувати цикл або передати упаковку на відбракування.
Чи можна змінювати рецептуру на одній машині?
Так, якщо діапазони дозаторів і конструкція лінії відповідають новим параметрам. Під час зміни рецептури необхідно враховувати очищення, переналагодження, заміну форматних деталей та повторну перевірку доз.
Які зразки потрібні для випробувань?
Потрібні всі компоненти рецептури у кількості, достатній для тестового циклу, а також пакувальний матеріал. Якщо планується кілька рецептур або форматів, бажано надати зразки кожного варіанта.
Як визначається продуктивність багатокомпонентної лінії?
Продуктивність залежить від часу формування найповільнішої дози, кількості доріжок, розміру упаковки, властивостей компонентів і тривалості запаювання. Фактичний показник визначають для конкретної конфігурації після технологічних випробувань.
Підбір багатокомпонентної системи для саше
Лінію для кількох компонентів не можна підбирати лише за кількістю дозаторів або номінальною швидкістю пакувальної машини. Необхідно узгодити властивості кожного продукту, діапазони дозування, послідовність вивантаження, конструкцію саше та алгоритм роботи всієї системи.
ITP-GROUP допомагає сформувати технічне завдання, передати виробнику зразки компонентів і пакувального матеріалу, визначити склад дозувальних пристроїв та погодити конфігурацію пакувальної лінії MF PACKAGING.
Щоб підготувати технічну пропозицію, надайте рецептуру, характеристики кожного компонента, необхідну дозу, формат саше, вимоги до продуктивності та інформацію про очищення і зміну продукту.
Back to Category
