- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Обладнання для пакування борошна в мішки
Промислове фасування борошна в мішки з відкритим верхом потребує узгодженої роботи вагового дозатора, системи подавання упаковки, фасувальної машини та обладнання для закривання наповненого мішка. Для борошномельного підприємства важливо враховувати поведінку дрібнодисперсного продукту, контролювати утворення пилу та забезпечувати безперервне передавання готової упаковки на наступні операції.
Італійська компанія PAGLIERANI виготовляє обладнання для зважування та фасування борошна в промислові мішки. Лінія може включати автоматичне подавання порожньої тари, вагове дозування, наповнення, підготовку горловини до закривання, прошивання або запаювання, контроль готової упаковки й транспортування мішків.
Ця технологічна схема призначена для мішків промислового формату та відрізняється від пакування борошна в невеликі готові паперові пакети. Обладнання, діапазон маси, спосіб подавання тари й технологія закривання для цих двох видів упаковки підбираються окремо.
Призначення лінії фасування борошна в промислові мішки
Лінія призначена для формування заданої порції борошна та її подавання в попередньо виготовлений мішок із відкритою горловиною. Після наповнення упаковка знімається з фасувального вузла, стабілізується на конвеєрі та надходить до машини закривання.
Залежно від рівня автоматизації окремі операції можуть виконуватися обладнанням або оператором. Комплектація визначається необхідною продуктивністю, масою упаковки, характеристиками борошна, матеріалом мішка та організацією подальшої логістики.
Основне завдання проєкту — не об’єднати максимальну кількість машин, а узгодити лише необхідні технологічні вузли. Якщо на підприємстві вже встановлені відповідні ваги, конвеєри або обладнання для палетування, нову фасувальну машину можна інтегрувати в чинну систему після перевірки технічної сумісності.
Чим пакування в мішки відрізняється від фасування в невеликі паперові пакети
Промислові мішки та невеликі споживчі пакети належать до різних форматів упаковки. Для них потрібне різне обладнання подавання тари, наповнення та закривання.
- Мішок із відкритим верхом установлюється на фасувальний патрубок, наповнюється ваговою порцією, після чого його горловина закривається окремою машиною.
- Невеликий готовий паперовий пакет подається з магазину пакувальної машини, розкривається, наповнюється і формується відповідно до конструкції конкретного обладнання.
- Клапанний мішок наповнюється через передбачений конструкцією клапан і потребує іншого наповнювального вузла.
- FFS-упаковка формується безпосередньо в машині з рулонного полімерного матеріалу.
Для цієї сторінки основним форматом є мішок із відкритою горловиною. Детальна інформація про інші технології повинна розміщуватися на профільних сторінках, щоб різні матеріали сайту не конкурували за однаковими пошуковими запитами.
Особливості борошна як продукту для фасування
Під час підбору обладнання недостатньо зазначити лише назву продукту. Різні сорти й види борошна відрізняються за насипною густиною, вологістю, гранулометричним складом, здатністю до аерації та поведінкою під час переміщення.
Насипна густина
Насипна густина впливає на об’єм порції та ступінь заповнення мішка. Зміна цього параметра може позначатися на геометрії готової упаковки й тривалості дозування.
Сипкість і злежуваність
Борошно може ущільнюватися, зависати в бункері або утворювати нестабільний потік. Ці властивості враховують під час вибору геометрії накопичувальної ємності, живильника та допоміжних пристроїв.
Аерація продукту
Після пневматичного транспортування борошно може містити підвищену кількість повітря. Це впливає на його об’єм і поведінку всередині мішка. Перед фасуванням може знадобитися технологічна стабілізація продукту.
Пилоутворення
Дрібнодисперсні частинки можуть потрапляти в робочу зону в місцях пересипання та наповнення. Тому конструкція ділянки має передбачати точки підключення аспірації й обмеження неконтрольованого виходу пилу.
Склад лінії фасування борошна в мішки
Комплексна лінія формується з окремих функціональних вузлів. Їх точний склад залежить від наявного обладнання та вимог проєкту.
Приймальний або проміжний бункер
Бункер створює технологічний запас продукту перед ваговою системою. Його об’єм і конструкція мають забезпечувати узгоджену роботу з попередньою частиною борошномельного виробництва.
Вагова система
Вагове обладнання формує порцію відповідно до заданої маси. Вибір принципу дозування залежить від властивостей борошна та необхідної продуктивності. Система має бути механічно відокремлена від впливів, здатних спотворювати результат вимірювання.
Магазин порожніх мішків
В автоматизованій конфігурації попередньо сформовані мішки розміщуються в магазині. Запас упаковки необхідно поповнювати без порушення встановленого порядку подавання.
Пристрій подавання та встановлення мішка
Механізм захоплює порожній мішок, розкриває його горловину та встановлює упаковку на фасувальний патрубок. Для стабільної роботи розміри й матеріал мішків мають відповідати погодженим параметрам.
Фасувальна машина
Фасувальний вузол приймає підготовлену порцію продукту та спрямовує її у встановлений мішок. PAGLIERANI пропонує обладнання для мішків із відкритим верхом із різними способами подавання тари та рівнями автоматизації.
Система закривання горловини
Після наповнення відкрита частина мішка готується до закривання. Залежно від матеріалу упаковки можуть застосовуватися прошивання, підгинання, запаювання, паперова стрічка або клейове з’єднання. Спосіб закривання узгоджується з конструкцією конкретного мішка.
Конвеєр готових мішків
Відвідний конвеєр переміщує наповнену упаковку між фасувальною машиною, системою закривання і контрольним обладнанням. Висота, ширина та швидкість транспортування мають бути узгоджені з усіма вузлами лінії.
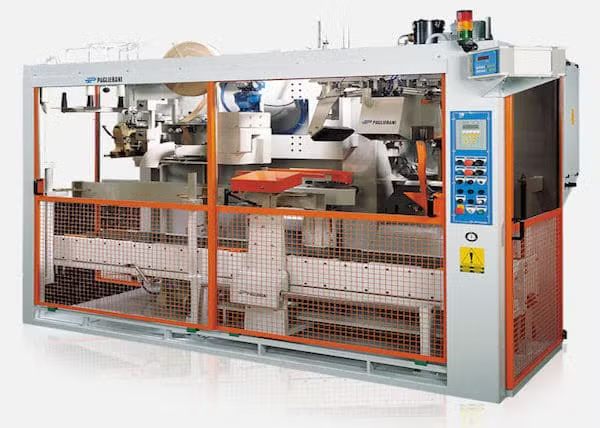
Обладнання PAGLIERANI для відкритих мішків
Для фасування сипучих продуктів у мішки з відкритою горловиною PAGLIERANI пропонує декілька типів обладнання. Вони відрізняються способом подавання упаковки, компонуванням і призначенням.
COMBI FS 368
COMBI FS 368 — це автоматична моноблокова машина для попередньо сформованих мішків із відкритим верхом. Залежно від виконання обладнання може працювати з паперовою та полімерною упаковкою і комплектуватися відповідною системою закривання.
У складі лінії для борошна конкретне виконання COMBI FS 368 вибирають після перевірки розмірів мішка, матеріалу тари, маси наповнення та необхідного способу закривання.
Карусельна установка LEM.BA
LEM.BA призначена для фасувальних ділянок, де потрібна карусельна організація робочого процесу з декількома наповнювальними позиціями. Така схема застосовується, зокрема, на борошномельних підприємствах з інтенсивним потоком продукції.
Можливості карусельної установки необхідно зіставляти з продуктивністю подавання продукту, закривання мішків та обладнання кінцевої ділянки. Детальний опис моделі не дублюється на цій сторінці, оскільки вона має окремий продуктовий пошуковий інтент.
PAGLIERANI AP 300
AP 300 входить до лінійки обладнання PAGLIERANI для фасування в мішки з відкритим верхом. Можливість її застосування для конкретного виду борошна та упаковки визначається після розгляду технічного завдання і зразків мішків.
Перелік моделей наведено для розуміння можливої архітектури лінії. Це не означає, що всі машини використовуються одночасно або є взаємозамінними.
Як працює лінія фасування борошна
Подавання продукту
Борошно надходить із технологічної системи в проміжний бункер або безпосередньо до дозувального обладнання. Потік має бути достатнім для роботи фасувальної машини без необґрунтованих зупинок.
Формування вагової порції
Вагова система набирає встановлену кількість продукту. Параметри циклу налаштовуються з урахуванням необхідної маси та поведінки борошна під час подавання.
Подавання порожньої упаковки
Мішок витягується з магазину та передається до фасувальної станції. Автоматичний механізм розкриває горловину і встановлює тару на передбачений вузол.
Наповнення мішка
Підготовлена порція надходить в упаковку. Під час наповнення необхідно контролювати стійкість мішка та відведення пилу з робочої зони.
Зняття та передавання упаковки
Після завершення дозування наповнений мішок від’єднується від фасувального вузла та встановлюється на відвідний конвеєр. Спосіб зняття залежить від комплектації машини.
Закривання горловини
Верхня частина мішка готується та закривається способом, що відповідає пакувальному матеріалу. Конфігурація може включати прошивання, запаювання або комбіновану технологію.
Передавання на контроль
Закритий мішок переміщується до наступної ділянки. За потреби виконуються контрольне зважування, металодетекція та автоматичне відбраковування упаковок, що не відповідають установленим параметрам.
Маса та параметри промислового мішка
Для проєкту можуть розглядатися мішки масою 10, 25 або 50 кг, але ці значення не можна вважати універсальними для всіх машин PAGLIERANI. Робочий діапазон має бути підтверджений для вибраної моделі та конкретної упаковки.
Постачальнику необхідно повідомити не лише номінальну масу, а й повні параметри тари:
- довжину та ширину порожнього мішка;
- розмір відкритої горловини;
- матеріал і кількість шарів;
- наявність внутрішнього полімерного вкладиша;
- розміри наповненої упаковки;
- допустимі відхилення геометрії;
- необхідний спосіб закривання;
- положення мішка на конвеєрі.
Перехід на інший формат може потребувати змінних деталей і переналагодження обладнання. Якщо суттєво змінюється тип тари, одного коригування параметрів може бути недостатньо.
Аспірація фасувальної ділянки
Пиловидалення необхідно передбачати в точках подавання та пересипання борошна. Фасувальне обладнання може мати патрубки для підключення до зовнішньої аспіраційної системи підприємства.
Параметри аспірації не можна визначати лише за діаметром з’єднувального патрубка машини. Для проєкту враховують кількість точок відбору, необхідну витрату повітря, характеристики фільтрів, довжину повітропроводів і властивості продукту.
Особливу увагу приділяють зоні наповнення та ділянці закривання мішка. Залишки борошна на зовнішній поверхні упаковки можуть впливати на роботу наступних машин і чистоту виробничого приміщення.
Контроль готових мішків
Після фасування до лінії може бути включено обладнання для контролю мішків. Його склад визначається вимогами підприємства та характеристиками продукту.
Контрольне зважування
Контрольні ваги перевіряють масу вже наповненого та закритого мішка. Вимірювання виконується як окрема операція після основного дозування.
Металодетекція
Металодетектор призначений для виявлення металевих включень у межах можливостей вибраної системи. Його конфігурацію підбирають з урахуванням розмірів упаковки, продукту та умов виробничої лінії.
Автоматичне відбраковування
Якщо упаковка не відповідає встановленим критеріям, система може спрямувати її на окрему ділянку. Спосіб відбраковування має враховувати масу та габарити промислового мішка.
Транспортування та кінцева автоматизація
Між окремими машинами встановлюється конвеєрне обладнання. Воно забезпечує передавання мішків від фасувального вузла до закривання, контролю та подальших операцій.
За потреби готові мішки можуть надходити на автоматичне палетування. На цій сторінці палетайзер розглядається лише як можливий наступний вузол лінії: його типи, моделі та принцип роботи докладно описуються в окремій категорії сайту.
Після формування транспортної одиниці застосовується обладнання для обмотування палет стрейч-плівкою або інший погоджений спосіб захисту. Вибір залежить від стійкості вантажу, умов зберігання і транспортування.
Дані для проєктування лінії
Для попереднього вибору обладнання необхідно підготувати такі відомості:
- Характеристики борошна. Вид, насипна густина, вологість, температура, сипкість, схильність до аерації, злежування та пилоутворення.
- Маса фасування. Основний і додаткові формати, а також допустимі відхилення.
- Параметри мішка. Розміри, матеріал, кількість шарів, конструкція горловини та наявність вкладиша.
- Зразки упаковки. Вони необхідні для перевірки захоплення, встановлення, наповнення та закривання мішка.
- Необхідна продуктивність. Кількість мішків на годину з урахуванням фактичного режиму роботи підприємства.
- Подавання продукту. Опис бункерів, транспортної системи та обладнання перед фасувальною ділянкою.
- Спосіб закривання. Прошивання, запаювання або інша технологія, що відповідає мішку.
- Контроль продукції. Необхідність контрольних ваг, металодетектора та системи відбраковування.
- Наступні операції. Транспортування, палетування, захист палети або передавання мішків на склад.
- План приміщення. Доступна площа, висота, розташування колон, проходів і точок підключення.
Якщо лінія створюється на чинному виробництві, додатково необхідно перевірити механічну та програмну сумісність нового обладнання з наявними системами. Після постачання передбачаються монтаж і пусконалагодження обладнання з випробуваннями на фактичному продукті й упаковці.
Межі застосування лінії
Представлена конфігурація стосується промислового фасування борошна в попередньо сформовані мішки з відкритим верхом. Вона не є універсальним описом усіх способів пакування борошна.
Для невеликих готових паперових пакетів застосовуються машини іншої серії та окрема технологічна схема. Клапанні мішки й упаковка, сформована з рулонної плівки, також потребують спеціалізованого обладнання.
Таке розмежування дає змогу вибирати рішення для конкретного формату упаковки та не змішувати на одній сторінці обладнання з різними принципами роботи.
Поширені запитання про фасування борошна в промислові мішки
У які мішки можна фасувати борошно?
Для описаної лінії використовуються попередньо сформовані мішки з відкритим верхом. Матеріал, розміри та конструкція упаковки мають відповідати фасувальній машині й вибраному способу закривання.
Чи можна фасувати борошно по 10, 25 і 50 кг?
Такі формати можуть розглядатися під час підготовки проєкту, але робочий діапазон необхідно підтвердити для конкретної моделі, продукту та мішка. Одна машина не обов’язково підтримує всі зазначені значення без переналагодження.
Чим промисловий мішок відрізняється від невеликого паперового пакета?
Промисловий мішок установлюється на фасувальний патрубок і після наповнення передається до окремої системи закривання. Невеликий паперовий пакет обробляється спеціалізованою пакувальною машиною з іншою системою подавання, розкривання та формування упаковки.
Чи можна автоматично подавати порожні мішки?
Так. Лінія може включати магазин і пристрій автоматичного подавання, розкривання та встановлення мішка. Для перевірки сумісності постачальнику надають технічні дані й зразки упаковки.
Як закривається мішок після наповнення?
Спосіб залежить від матеріалу та конструкції тари. Можуть застосовуватися прошивання, підгинання, запаювання, паперова стрічка, клейове з’єднання або комбінована технологія.
Чи потрібна аспірація під час фасування борошна?
Для пиловидного дрібнодисперсного продукту необхідно передбачити видалення повітря та пилу із зон пересипання і наповнення. Параметри аспіраційної системи розраховуються для конкретної ділянки.
Чи можна підключити лінію до наявного палетайзера?
Так, якщо обладнання сумісне за продуктивністю, висотою і напрямком конвеєрів, форматом мішка та системою керування. Технічну можливість інтеграції необхідно перевірити до затвердження проєкту.
Які дані потрібні для розрахунку лінії?
Потрібні характеристики борошна, маса фасування, розміри й матеріал мішка, необхідна продуктивність, спосіб закривання, параметри наявного обладнання та план виробничого приміщення.
Лінія фасування борошна в мішки для конкретного виробництва
Обладнання PAGLIERANI дає змогу об’єднати вагове дозування, подавання порожньої тари, наповнення та закривання промислових мішків в узгоджений технологічний процес. За потреби лінія доповнюється системами аспірації, контролю і транспортування.
Конфігурацію вибирають після аналізу борошна, упаковки, необхідної продуктивності та вже встановленого обладнання. Для мішків із відкритим верхом, невеликих паперових пакетів, клапанної тари й FFS-упаковки застосовуються різні технічні рішення.
Зверніться до ITP-GROUP, щоб підготувати технічне завдання на лінію PAGLIERANI для фасування борошна в промислові мішки з відкритим верхом.
Back to Category