- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Пакування дитячого харчування в картонну коробку
Пакування сухих молочних сумішей, дитячих каш та інших порошкоподібних продуктів потребує узгодженої роботи всіх ділянок лінії — від подавання й дозування продукту до перевірки готової пачки. У цьому випадку йдеться про комплексну технологію, за якої продукт фасують у герметичний внутрішній пакет, а потім поміщають у картонну коробку.
Склад обладнання визначають властивості суміші, маса дози, конструкція пакета й коробки, вимоги до залишкового кисню, спосіб вкладення мірної ложки та необхідна продуктивність. Лінія може об’єднувати дозатор, машину для формування і запаювання пакетів, систему газозаміщення, контрольні ваги, рентгенівську інспекційну систему, пристрій подавання ложок, картонатор, маркувальне обладнання та конвеєри.
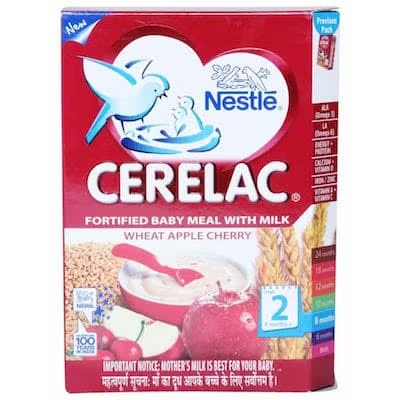
Технологія пакування сухого дитячого харчування
Один із поширених варіантів споживчого пакування передбачає використання двох рівнів захисту. Порошкоподібний продукт поміщають у внутрішній пакет із відповідного бар’єрного матеріалу, після чого пакет укладають у складану картонну коробку.
Внутрішній пакет безпосередньо контактує з продуктом, тому до його матеріалу, якості зварних швів і герметичності висувають основні технологічні вимоги. Картонна коробка формує споживчий формат, захищає пакет від механічних пошкоджень і надає поверхню для маркування та інформації про продукт.
Для продуктів, чутливих до кисню та вологи, можуть використовуватися багатошарові бар’єрні матеріали. Їхню структуру не можна обирати лише за зовнішнім виглядом або товщиною плівки. Необхідно враховувати рецептуру суміші, передбачуваний строк зберігання, умови транспортування, спосіб зварювання та сумісність матеріалу з пакувальною машиною.
Які продукти можна фасувати
Лінія подібної конфігурації може використовуватися для пакування різних сухих харчових продуктів за умови правильного підбору дозувальної та пакувальної систем:
- сухих молочних сумішей;
- порошкоподібного дитячого харчування;
- дитячих каш і зернових сумішей;
- сухих пластівців і подрібнених зернових продуктів;
- інших харчових порошків зі схожими характеристиками.
Під час вибору обладнання аналізують насипну щільність, сипкість, гранулометричний склад, вологість, схильність продукту до пилоутворення, злежування та аерації. Ці параметри впливають на конструкцію бункера, спосіб подавання суміші, тип дозатора і стабільність маси кожної порції.
Функції внутрішнього пакета і картонної коробки
Внутрішній пакет призначений для збереження продукту й обмеження його контакту із зовнішнім середовищем. Картонна коробка забезпечує додатковий механічний захист і зручність поводження з готовою продукцією. Розподіл цих функцій дає змогу окремо підібрати бар’єрний матеріал пакета та конструкцію зовнішньої пачки.
До затвердження пакування бажано провести випробування з реальним продуктом, плівкою та зразками картонних заготовок. Це дає змогу перевірити стабільність дозування, якість швів, геометрію наповненого пакета і можливість його автоматичного укладання в коробку.
Склад автоматичної пакувальної лінії
Лінію проєктують як єдину технологічну систему. Продуктивність кожного модуля має відповідати швидкості суміжних машин, інакше повільніша операція обмежуватиме роботу всієї ділянки.
1. Подавання продукту та дозування
Суміш надходить із виробничого обладнання або накопичувального бункера в дозувальне обладнання. Система подавання повинна підтримувати рівномірний потік продукту та не допускати його неконтрольованого ущільнення або розшарування.
Тип дозатора підбирають після аналізу продукту. Для порошкоподібних сумішей можуть застосовуватися шнекові та інші спеціалізовані системи. Під час вибору враховують необхідну масу порції, допустиме відхилення, характер руху порошку і можливість санітарного очищення деталей, що контактують із продуктом.
2. Формування та наповнення внутрішнього пакета
Відміряна доза надходить у пакувальну машину. Пакет може формуватися з рулонного матеріалу безпосередньо під час робочого циклу. Для цього використовують вертикальні пакувальні машини або інше обладнання, яке відповідає обраній конструкції пакета.
Після формування пакета виконуються його наповнення та запаювання. Параметри зварювання налаштовують під конкретний пакувальний матеріал. Якість шва залежить від структури плівки, температури, тиску, тривалості зварювального циклу та відсутності частинок продукту в зоні запаювання.
3. Зниження вмісту залишкового кисню
Якщо суміш чутлива до окиснення, проєкт може передбачати видалення повітря і подавання інертного газу. Така обробка допомагає зменшити кількість кисню в пакувальному просторі, однак не забезпечує однакового результату для всіх продуктів і форматів.
Фактичний рівень залишкового кисню залежить від властивостей порошку, ступеня його аерації, об’єму вільного простору, конструкції пакета і параметрів газозаміщення. Необхідне значення має бути задане виробником продукту та підтверджене випробуваннями на обраному обладнанні.
4. Автоматичне подавання мірної ложки
Якщо до комплекту пакування входить мірна ложка, її подавання можна інтегрувати в автоматичний цикл. Живильник орієнтує ложки та передає їх до ділянки вкладення в заданій послідовності.
Конструкція цього вузла залежить від розмірів і форми ложки, її матеріалу, орієнтації та місця розташування. До розроблення рішення необхідно визначити, чи має ложка знаходитися всередині пакета, поруч із ним у коробці або в окремій захисній упаковці.
5. Контроль маси та сторонніх включень
Після наповнення упаковка може проходити через автоматичні контрольні ваги. Вони порівнюють фактичну масу зі встановленими межами та спрямовують невідповідні упаковки до пристрою відбраковування.
Для виявлення певних типів сторонніх включень у лінію може бути інтегрована рентгенівська інспекційна система. Вибір обладнання контролю якості залежить від складу продукту, щільності забруднень, матеріалу та розмірів упаковки. Можливості виявлення необхідно підтверджувати випробуваннями на зразках продукції.
6. Укладання пакета в картонну коробку
Наповнений і перевірений пакет передається на картонатор. Машина розкриває або формує коробку з плоскої заготовки, поміщає в неї пакет і, за потреби, додаткові елементи, після чого закриває пачку.
Для цієї операції можуть використовуватися вертикальні картонатори. Вертикальну або горизонтальну схему завантаження обирають з урахуванням геометрії пакета, конструкції коробки, орієнтації продукту та необхідної швидкості.
7. Маркування та передавання готової продукції
На пакет або картонну коробку можуть наноситися дата виробництва, номер партії та інші передбачені дані. Місце встановлення маркувального пристрою визначають з урахуванням матеріалу упаковки та послідовності операцій.
Закриті коробки надходять на ділянку групового пакування або укладання в транспортну тару. За високого рівня автоматизації конвеєри передають продукцію до формувача коробів, укладальника, а потім — до системи палетування.
Контроль процесу пакування
Контроль якості доцільно розподіляти між кількома етапами, а не обмежувати перевіркою готової коробки. Конкретний перелік контрольних операцій визначається в технічному завданні.
- Контроль дозування відстежує формування заданої порції продукту.
- Контрольне зважування виявляє упаковки, маса яких виходить за встановлені межі.
- Перевірка зварного шва допомагає виявляти дефекти закривання внутрішнього пакета, якщо така функція передбачена проєктом.
- Рентгенівська інспекція застосовується для виявлення певних сторонніх включень.
- Контроль маркування перевіряє наявність і читабельність нанесених даних.
- Вимірювання залишкового кисню використовується за наявності відповідних вимог до газозаміщення.
Місце встановлення інспекційного обладнання обирають відповідно до завдання контролю. Наприклад, зважування внутрішнього пакета і перевірка повністю укомплектованої коробки дають різні результати та не завжди можуть замінювати одне одного.
Вихідні параметри для розрахунку обладнання
Підбір лінії починається з технічного завдання. Назви продукту і бажаної швидкості недостатньо, оскільки суміші з однаковою масою порції можуть істотно відрізнятися за щільністю, сипкістю та поведінкою під час дозування.
Для описуваного проєкту були визначені такі вихідні орієнтири:
- продукт: сухе дитяче харчування на молочній основі та сухі зернові суміші;
- маса дози: від 250 до 300 г;
- початкова продуктивність: 45 упаковок за хвилину;
- перспективна продуктивність: до 90 упаковок за хвилину;
- первинна упаковка: герметичний пакет із рулонного матеріалу;
- вторинна упаковка: складана картонна коробка;
- додаткові операції: газозаміщення, подавання мірної ложки, контроль маси та інспекція продукту.
Ці значення стосуються конкретного проєкту і не є універсальними характеристиками обладнання для дитячого харчування. Можливість збільшення швидкості до 90 упаковок за хвилину має бути підтверджена розрахунком дозатора, пакувальної машини, системи подавання ложок, картонатора, контрольних пристроїв і з’єднувальних конвеєрів.
Дані про продукт
Для випробувань і підбору обладнання бажано надати зразки продукту, відомості про його насипну щільність, вологість, сипкість, розмір частинок і схильність до пилоутворення. Якщо підприємство планує працювати з кількома рецептурами, їх необхідно зазначити окремо.
Дані про упаковку
Постачальнику обладнання знадобляться розміри пакета і коробки, креслення картонних заготовок, передбачувана структура плівки, спосіб закривання пачки та макет розміщення маркування. За наявності кількох форматів слід зазначити весь діапазон і заплановану частоту переналагодження.
Вимоги до інтеграції
Якщо нова машина має працювати у складі наявного виробництва, додатково зазначають висоту конвеєрів, напрямок руху продукції, доступну площу, розташування інженерних підключень і вимоги до обміну сигналами між системами керування.
Палетування та завершальні операції
Після групового пакування короби можуть автоматично передаватися на роботизований палетайзер. Схему укладання розраховують за розмірами й масою коробів, габаритами палети, допустимою висотою штабеля та вимогами до стійкості вантажу.
Ділянку палетування слід узгоджувати з основною лінією ще на стадії проєктування. За недостатньої швидкості приймання коробів вона обмежуватиме продуктивність попередніх машин. Також необхідно визначити спосіб стабілізації палети, наприклад обмотування стретч-плівкою.
Як підготувати технічне завдання
Для попереднього розрахунку лінії пакування сухого дитячого харчування рекомендується підготувати:
- назву і склад продукту, що фасуватиметься;
- зразки кожної запланованої суміші;
- насипну щільність, сипкість та інші відомі фізичні характеристики;
- діапазон маси однієї порції;
- необхідну та перспективну продуктивність;
- розміри й зразки внутрішнього пакета;
- дані про передбачуваний пакувальний матеріал;
- креслення або зразки картонних коробок;
- характеристики і спосіб розміщення мірної ложки;
- вимоги до залишкового кисню;
- перелік необхідних систем контролю;
- зміст і місце нанесення маркування;
- схему приміщення та розташування наявного обладнання;
- вимоги до групового пакування і палетування.
Після погодження обладнання виконують монтаж, з’єднання окремих модулів і перевірку їхньої спільної роботи. Умови введення лінії в експлуатацію та підготовки операторів бажано заздалегідь включити до обсягу проєкту. ITP-GROUP також виконує монтаж і пусконалагодження пакувального обладнання.
Часті запитання
Яке обладнання необхідне для пакування сухого дитячого харчування?
Склад лінії залежить від продукту та упаковки. Зазвичай проєкт охоплює обладнання для подавання і дозування суміші, формування та запаювання внутрішнього пакета, газозаміщення, контрольного зважування, подавання мірної ложки, укладання пакета в картонну коробку і маркування. Додатково можуть застосовуватися рентгенівська інспекція, групове пакування та палетування.
Чи можна фасувати суху молочну суміш безпосередньо в картонну коробку?
В описуваній технології продукт спочатку поміщають у герметичний внутрішній пакет, який потім укладають у коробку. Саме пакет виконує функцію первинної упаковки та безпосередньо контактує із сумішшю.
Як обрати дозатор для порошкоподібної суміші?
Вибір залежить від насипної щільності, сипкості, розміру частинок, схильності продукту до пилоутворення і необхідної маси дози. Остаточне рішення бажано приймати після випробувань із реальним продуктом.
Навіщо використовують азот під час пакування?
Інертний газ може застосовуватися для зменшення вмісту кисню в пакувальному просторі. Необхідність газозаміщення і допустимий рівень залишкового кисню визначаються властивостями продукту та вимогами до його зберігання.
Чи можна автоматично вкладати мірну ложку?
Так. Для цього використовують орієнтувальні та подавальні пристрої, синхронізовані з пакувальною лінією. Конструкція системи залежить від форми ложки, її розмірів, упаковки та обраного місця вкладення.
Чи потрібні на лінії контрольні ваги?
Контрольні ваги дають змогу перевіряти масу кожної упаковки й автоматично відбраковувати продукцію, яка не відповідає встановленим межам. Місце встановлення ваг обирають залежно від того, що необхідно контролювати: внутрішній пакет або повністю укомплектовану коробку.
Чи можна встановити рентгенівську інспекційну систему?
Так, якщо її застосування відповідає завданню контролю. Можливість виявлення конкретних включень залежить від щільності забруднення, складу продукту, матеріалу і розмірів упаковки, тому обладнання перевіряють на тестових зразках.
Чи можна збільшити продуктивність лінії після запуску?
Таку можливість необхідно передбачити в проєкті. Потрібно заздалегідь перевірити резерв продуктивності дозатора, пакувальної машини, пристрою подавання ложок, картонатора, систем контролю, конвеєрів і ділянки групового пакування.
Чи можна інтегрувати нове обладнання в чинне виробництво?
У більшості проєктів інтеграція можлива після технічного обстеження. Перевіряються напрямок потоку продукції, висоти передавання, доступна площа, продуктивність суміжних машин, інженерні підключення та протокол обміну сигналами.
Підбір лінії під продукт і формат упаковки
Лінію пакування сухого дитячого харчування необхідно розраховувати як єдиний комплекс. Стабільність процесу залежить не лише від фасувальної машини, а й від узгодженої роботи дозатора, системи газозаміщення, пристрою подавання ложок, контрольного обладнання, картонатора і транспортних модулів.
ITP-GROUP допоможе підготувати технічне завдання, проаналізувати характеристики суміші, погодити формат внутрішнього пакета і коробки, визначити склад автоматизації та організувати випробування з продуктом і пакувальними матеріалами.
Зв’яжіться з нами, щоб отримати технічну пропозицію на лінію пакування сухих молочних сумішей або дитячих каш у пакет і картонну коробку.
Back to Category