- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Пакування ковбасок по кількості в один пакет
Автоматичне пакування мініковбасок за заданою кількістю потребує узгодженої роботи систем подавання, сортування, порціонування та формування пакета. Довгасті вироби можуть перехрещуватися у транспортних каналах, змінювати орієнтацію й утворювати затори. Тому обладнання проєктується з урахуванням геометрії продукту, стану його поверхні та вимог до складу кожної порції.
У розглянутому проєкті необхідно пакувати мініковбаски в натуральній оболонці, вкриті благородною пліснявою. Довжина одного виробу становить близько 120 мм, діаметр — приблизно 10 мм, а маса — близько 10 г. Товарна порція має містити 10 ковбасок загальною розрахунковою масою близько 100 г.
Лінія послідовно приймає продукт із виробничого обладнання, відокремлює обрізки та пошкоджені частини, подає вироби до системи порціонування, формує групу з 10 ковбасок і передає її до вертикальної пакувальної машини. Для цього використовуються вібраційні канали та обертові диски, геометрія яких відповідає довгастому продукту.
Вихідні дані проєкту пакування мініковбасок
Конфігурацію розроблено для конкретного продукту та формату упаковки. Зазначені параметри не можна автоматично переносити на ковбаски іншого розміру, маси або структури без додаткової перевірки.
| Параметр | Значення для розглянутої конфігурації |
|---|---|
| Продукт | Мініковбаски в натуральній оболонці з благородною пліснявою |
| Довжина виробу | Близько 120 мм |
| Діаметр | Близько 10 мм |
| Маса одного виробу | Близько 10 г |
| Кількість у пакеті | 10 штук |
| Розрахункова маса порції | Близько 100 г |
| Цільова продуктивність | До 60 упаковок за хвилину для погодженої конфігурації |
| Формат упаковки | Пакет зі стійкою основою |
Продуктивність до 60 упаковок за хвилину є цільовим показником цього проєкту. Фактична швидкість залежить від стабільності надходження виробів, кількості обрізків, роботи порціонувального вузла, характеристик плівки та тривалості зварювального циклу.
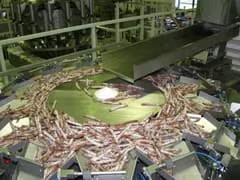 | 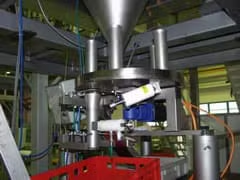 | 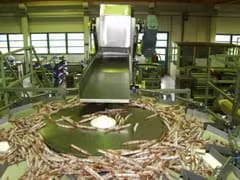 |
| Вібраційне подавання | Обертовий дисковий механізм передавання | Дисковий розподільник |
Чому для мініковбасок потрібна спеціальна система подавання
Довгастий продукт не можна розглядати як звичайний сипкий матеріал. У разі неконтрольованого руху ковбаски можуть розташовуватися поперек каналу, накладатися одна на одну або одночасно надходити до вузької зони обладнання.
Додаткове значення має стан поверхні. Натуральна оболонка з благородною пліснявою потребує дбайливого поводження: надмірне тертя та удари можуть вплинути на зовнішній вигляд продукту. Матеріали контактних поверхонь, інтенсивність вібрації та геометрія переходів мають бути узгоджені зі зразками ковбасок.
Під час проєктування оцінюються:
- орієнтація виробів на вході до лінії;
- мінімально допустима ширина транспортних каналів;
- висота переходів між окремими вузлами;
- інтенсивність вібраційного подавання;
- імовірність перехрещування ковбасок;
- кількість обрізків і пошкоджених виробів;
- вплив транспортування на поверхню продукту;
- можливість доступу до контактних деталей для очищення.
Технологічні вузли пакувальної лінії
Вібраційний жолоб із відокремленням обрізків
Продукт надходить із виробничого обладнання на вібраційний жолоб. Цей вузол вирівнює потік і передає мініковбаски на наступну ділянку лінії. Інтенсивність вібрації налаштовується так, щоб забезпечити рух виробів без надмірного механічного впливу.
У конструкції передбачена ділянка для відокремлення обрізків і пошкоджених частин. Відбраковані фрагменти надходять до окремого приймача та не спрямовуються в товарну упаковку. Геометрія сортувальної зони визначається розмірами повноцінного продукту й типовими параметрами дефектних частин.
Система відбраковування не замінює контроль якості на попередніх стадіях виробництва. Вона призначена для відокремлення фрагментів, які можна ідентифікувати за геометричними ознаками в межах можливостей конкретного обладнання.
Похилий підіймач
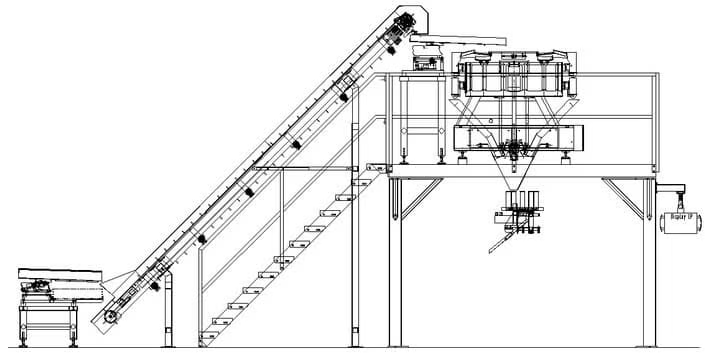
Після попереднього розподілення ковбаски передаються до порціонувального обладнання похилим підіймачем. Стрічка та бічні напрямні мають запобігати неконтрольованому скочуванню й випаданню продукту.
У представленій конфігурації використовується стрічка з полімерного матеріалу, що відповідає вимогам проєкту. Під час вибору виконання необхідно враховувати його придатність для контакту з конкретним харчовим продуктом і прийняту на підприємстві процедуру санітарного оброблення.
Робота підіймача регулюється залежно від завантаження наступної ділянки. Це дає змогу підтримувати запас продукту без переповнення системи подавання. Тип датчика або вагового контролю уточнюється під час погодження комплектації.
Система розподілення довгастих виробів
Перед формуванням порції ковбаски розподіляються окремими каналами. Для цього застосовуються вібраційні жолоби та дискові елементи, які забезпечують послідовне переміщення продукту.
Завдання розподільника — створити контрольований потік виробів перед їх підрахунком і передаванням до накопичувальних ємностей. Розміри дисків, каналів і напрямних обираються з урахуванням довжини та діаметра ковбасок.
Лічильно-вагове формування порції
Товарна порція задається у штуках: до кожного пакета необхідно передати 10 мініковбасок. Розрахункова маса групи становить близько 100 г, якщо середня маса одного виробу дорівнює 10 г.
Кількість і маса — різні параметри контролю. Вагова система не може гарантувати точну кількість виробів, якщо фактична маса окремих ковбасок помітно змінюється. Тому для формування порції по 10 штук потрібен лічильний або комбінований лічильно-ваговий алгоритм, що відповідає конструкції конкретної лінії.
Ваговий контроль може використовуватися як додаткова перевірка сформованої групи. Допустимі відхилення за масою та кількістю необхідно заздалегідь визначити в технічному завданні.
Передавання порції обертовими дисками
Сформована група передається до пакувальної машини за допомогою системи обертових дисків. Дисковий механізм допомагає впорядковано переміщувати довгі вироби й узгоджувати випуск порції з циклом пакувального автомата.
Геометрія системи має забезпечувати проходження десяти ковбасок без заторів і надмірного тиску на продукт. Синхронізація перевіряється під час випробувань і пусконалагодження.
Формування та зварювання пакета
Після передавання порції продукт надходить до вертикальної пакувальної машини. Рулонна плівка проходить через формувальний вузол, після чого створюються поздовжній і поперечні зварні шви.
Для цього проєкту передбачений пакет зі стійкою основою. Його точна конструкція, розміри та розташування ковбасок мають бути погоджені з виробником обладнання до виготовлення форматного комплекту.
Якість зварювання залежить від характеристик плівки, температури, тиску, тривалості контакту губок і відсутності продукту в зоні шва. Тому зразки пакувального матеріалу необхідно надати для попередніх випробувань.
Як контролюється кількість ковбасок у пакеті
Якщо комерційний формат заданий як «10 штук», основним параметром є кількість виробів, а маса використовується як пов’язана контрольна характеристика. За стабільної маси однієї ковбаски група з десяти одиниць матиме масу, близьку до 100 г.
Однак натуральний продукт може мати допустимі відмінності за довжиною, діаметром і масою. Тому перед проєктуванням необхідно визначити:
- допустиме відхилення маси однієї ковбаски;
- мінімальну та максимальну довжину виробу;
- пріоритет контролю — кількість, маса або обидва параметри;
- допустиме відхилення загальної маси пакета;
- спосіб оброблення неповної або надлишкової порції;
- порядок відведення пакетів, що не відповідають заданим параметрам.
Після пакувальної машини можуть установлюватися контрольні ваги. Вони перевіряють масу готового пакета та видаляють продукцію, яка виходить за межі заданого діапазону. Такі пристрої представлені в розділі обладнання для контролю якості.
Сортування пошкодженого продукту
До формування порції бажано відокремити короткі обрізки та фрагменти, розміри яких відрізняються від повноцінних ковбасок. Це зменшує ймовірність потрапляння пошкодженого продукту до товарної упаковки.
Які дефекти можна відокремлювати автоматично
Механічне сортування може реагувати на довжину, розмір або здатність виробу проходити через певний проміжок. Можливість виявлення конкретного дефекту залежить від того, наскільки він відрізняється від якісного продукту за контрольованою ознакою.
Які дефекти потребують додаткового контролю
Зміна кольору, локальні пошкодження оболонки або нерівномірність поверхневого покриття не завжди можуть бути виявлені звичайною механічною системою. Для таких завдань може знадобитися візуальна інспекція, машинний зір або контроль на попередній виробничій ділянці.
Налаштування зони відбраковування
Параметри відокремлення слід установлювати за репрезентативними зразками повноцінної продукції та характерних дефектів. Надто жорстке налаштування може збільшити кількість придатного продукту у відходах, а недостатнє — пропускати небажані фрагменти.
Вимоги до пакета зі стійкою основою
Пакет має вміщувати групу з десяти довгастих виробів і забезпечувати їх вільне проходження через формувальну трубу. Розмір упаковки обирається за фактичними габаритами сформованої порції, а не лише за її масою.
Під час погодження формату необхідно визначити:
- ширину та довжину готового пакета;
- конструкцію стійкої основи;
- орієнтацію мініковбасок усередині упаковки;
- розмір вільної зони над продуктом;
- розташування поздовжнього шва;
- характеристики та товщину плівки;
- необхідні бар’єрні властивості матеріалу;
- розташування зображення та фотомітки;
- вимоги до маркування;
- умови транспортування та зберігання.
Необхідні бар’єрні властивості визначаються виробником харчового продукту спільно з постачальником пакувального матеріалу. Пакувальна машина формує та закриває пакет, але сама по собі не визначає строк придатності продукції.
Очищення обладнання під час роботи з харчовим продуктом
Ковбаски в натуральній оболонці безпосередньо контактують із транспортерами, вібраційними каналами, дисками та накопичувальними елементами. Тому під час вибору обладнання необхідно оцінити матеріали контактних поверхонь і доступ до них для санітарного оброблення.
Слід заздалегідь погодити:
- перелік деталей, що контактують із продуктом;
- можливість їх зняття без складного розбирання;
- доступ до прихованих зон обладнання;
- сумісність матеріалів із мийними засобами підприємства;
- допустимий спосіб очищення;
- порядок видалення залишків продукту;
- тривалість переходу між партіями.
Затвердження санітарної процедури залишається завданням підприємства з урахуванням особливостей продукту, вимог виробництва та чинної системи управління безпечністю харчової продукції.
Синхронізація модулів автоматичної лінії
Швидкість усієї лінії визначається найповільнішою або нестабільною ділянкою. Продуктивність пакувальної машини не буде використана повністю, якщо попередній модуль не встигає підготувати групу з десяти виробів.
Система керування має узгоджувати:
- приймання мініковбасок із виробничого обладнання;
- вібраційне розподілення та відокремлення фрагментів;
- швидкість похилого підіймача;
- завантаження дискового розподільника;
- підрахунок і формування порції;
- передавання групи обертовими дисками;
- готовність пакувальної машини до приймання продукту;
- вивантаження та відведення готового пакета;
- сигнали контрольного й відбраковувального обладнання.
Накопичувальні ділянки мають компенсувати короткочасні відмінності в роботі модулів, але не створювати надмірного тиску або тривалого контакту між виробами.
Додаткове оснащення лінії
Після первинного пакування проєкт може бути доповнений пристроями контролю, маркування та транспортування. Перелік опцій визначається вимогами підприємства.
- Контрольні ваги — перевірка маси закритого пакета та відведення продукції, яка виходить за межі допуску.
- Металодетектор — контроль металевих включень, якщо він передбачений технічним завданням.
- Принтер або маркувальник — нанесення дати, номера партії та іншої змінної інформації.
- Система технічного зору — перевірка визначених візуальних параметрів за наявності відповідного проєкту.
- Відвідний конвеєр — передавання пакетів на наступну операцію.
- Групове пакування — об’єднання окремих пакетів у транспортні групи.
- Укладання в коробки — підготовка продукції до складування та перевезення.
Додаткові пристрої мають бути включені до загальної системи керування. Їхня продуктивність, висота та напрямок руху продукції узгоджуються з основною пакувальною лінією.
Що потрібно визначити перед замовленням обладнання
Для підготовки технічно обґрунтованої пропозиції необхідно надати реальні зразки мініковбасок та інформацію про їхні допустимі відхилення. Фотографії й номінальні розміри допомагають виконати попереднє оцінювання, але не замінюють випробувань.
- Зазначте мінімальну та максимальну довжину ковбаски.
- Надайте дані про діаметр і його допустиме відхилення.
- Визначте діапазон маси одного виробу.
- Підтвердьте необхідну кількість ковбасок у пакеті.
- Зазначте допустиму масу готової порції.
- Надайте зразки повноцінних виробів, обрізків і характерних дефектів.
- Опишіть стан поверхні продукту.
- Зазначте температуру ковбасок під час надходження на пакувальну лінію.
- Надайте розміри або зразок готового пакета.
- Передайте технічні характеристики пакувальної плівки.
- Зазначте необхідну продуктивність.
- Опишіть спосіб надходження продукту з попереднього обладнання.
- Визначте необхідне контрольне та маркувальне обладнання.
- Надайте план приміщення та точки підключення комунікацій.
Чому необхідно випробовувати реальний продукт
Поведінку мініковбасок неможливо достовірно оцінити лише за довжиною та масою. На рух впливають гнучкість виробу, тертя поверхні, форма кінців, міцність оболонки та кількість поверхневого покриття.
Під час тестування перевіряються:
- стабільність подавання вібраційним жолобом;
- якість відокремлення обрізків;
- рух похилим підіймачем;
- розподілення між дисками та каналами;
- формування групи з десяти виробів;
- повторюваність маси порції;
- передавання групи до пакувальної машини;
- збереження оболонки та поверхні;
- проходження продукту через формувальну трубу;
- якість готового пакета;
- досяжна продуктивність лінії.
За результатами випробувань можуть бути скориговані розміри каналів, режими вібрації, швидкість підіймача, геометрія дисків і параметри формувального комплекту.
Підготовка та введення лінії в експлуатацію
ITP-GROUP допомагає зібрати вихідні дані, організувати передавання зразків виробникові та погодити склад лінії. Після постачання можуть бути виконані монтаж і пусконалагодження обладнання, перевірка синхронізації модулів та навчання операторів.
Для подальшої експлуатації доступне сервісне обслуговування пакувального обладнання. Перелік регламентних операцій визначається конструкцією лінії та документацією виробників окремих модулів.
Для підготовки пропозиції надішліть зразки мініковбасок і плівки, дані про розміри продукту, необхідну кількість виробів у пакеті, допустимий діапазон маси, цільову продуктивність та план приміщення.
Поширені запитання
Як лінія формує порцію з 10 мініковбасок?
Вироби послідовно розподіляються каналами, після чого лічильна або комбінована лічильно-вагова система формує задану групу. Конкретний алгоритм залежить від конструкції обладнання та допустимих відхилень продукту.
Чи можна визначати кількість ковбасок лише за масою?
Лише за достатньо стабільної маси кожного виробу. Якщо вона помітно змінюється, однакова загальна маса може відповідати різній кількості ковбасок. Для формату, заданого у штуках, необхідний контроль кількості, а зважування використовується як додаткова перевірка.
Які дефекти видаляє система відбраковування?
Механічна система може відокремлювати обрізки та фрагменти, що відрізняються від повноцінного продукту за довжиною або розміром. Можливість виявлення пошкоджень оболонки, зміни кольору й інших візуальних дефектів залежить від наявності додаткового інспекційного обладнання.
Чи можна пакувати ковбаски іншого розміру?
Можливість переналагодження залежить від діапазону транспортних каналів, дискового розподільника, порціонувального вузла та формувальної труби. Новий продукт необхідно перевірити за зразками, навіть якщо кількість виробів у пакеті не змінюється.
Чому продуктивність до 60 пакетів за хвилину не є універсальною?
Швидкість залежить від стабільності подавання, кількості дефектних виробів, тривалості формування групи, роботи передавального механізму та циклу пакувальної машини. Показник підтверджується для конкретного продукту й погодженої конфігурації.
Чи можна контролювати масу готового пакета?
Так. Після пакувальної машини можуть установлюватися контрольні ваги із системою відбраковування. Вони перевіряють загальну масу упаковки, але не завжди можуть самостійно визначити точну кількість виробів усередині.
Яка плівка підходить для мініковбасок?
Структура та бар’єрні властивості плівки визначаються вимогами продукту до зберігання. Матеріал також має бути сумісний зі зварювальною системою машини та підтверджений випробуваннями до виготовлення форматного комплекту.
Навіщо передавати виробникові реальні зразки продукту?
Випробування дають змогу перевірити рух ковбасок каналами, якість сортування, формування групи, збереження поверхні та проходження через пакувальну машину. Номінальних розмірів для достовірного оцінювання цих параметрів недостатньо.
Back to Category