- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Пакування заморожених морепродуктів у пакет
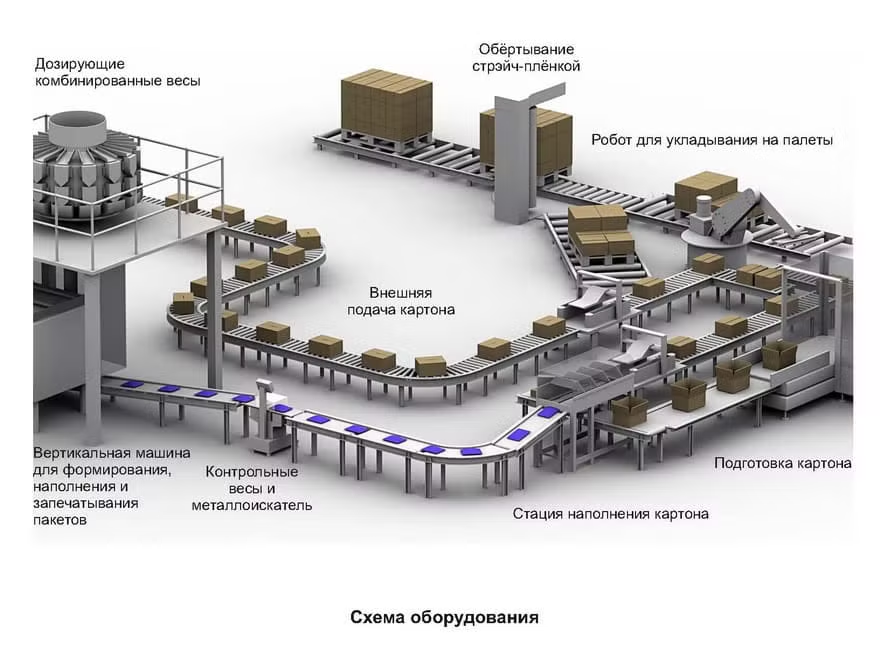
Автоматичне пакування заморожених креветок потребує узгодженої роботи дозувального, пакувального та контрольного обладнання. Необхідно враховувати сипкість змерзлого продукту, крихкість окремих креветок, утворення конденсату та вимоги до герметичності пакета. Комплексна лінія об’єднує зважування, фасування, перевірку готової упаковки, укладання в короби та формування транспортних палет.
Які завдання вирішує лінія пакування креветок
Склад обладнання підбирають відповідно до характеристик креветок, маси порції, формату пакета та прийнятої на підприємстві схеми відвантаження. Автоматизація дає змогу організувати послідовний процес від подавання замороженого продукту до підготовки коробів до складування.
- дозування креветок з урахуванням установленої маси порції;
- формування, наповнення та герметичне запаювання пакетів;
- контроль маси та виявлення металевих включень;
- групування упаковок і укладання в картонні короби;
- заклеювання коробів, палетування та обмотування стрейч-плівкою;
- скорочення кількості ручних операцій на пакувальній дільниці.
Склад автоматичної лінії
Обладнання з’єднується транспортними системами та працює як єдиний технологічний комплекс. Конкретне компонування залежить від стану вихідного продукту, необхідної продуктивності, доступної площі та розташування наявних виробничих дільниць.
Подавання та вагове дозування
Заморожені креветки надходять у дозатор через систему подавання. У розглянутій конфігурації застосовується 14-головковий комбінаційний дозатор, призначений для роботи із замороженими продуктами. Він формує порції заданої маси та передає їх у пакувальну машину. Конструкція контактних поверхонь і режим подавання мають запобігати накопиченню продукту та знижувати ймовірність його пошкодження.
Формування та запаювання пакета
Вертикальна пакувальна машина серії RS розмотує плівку, формує пакет, приймає відміряну порцію креветок і виконує термозварювання швів. Обладнання належить до категорії вертикальних пакувальних машин. Параметри зварювання узгоджують зі структурою плівки та умовами зберігання замороженої продукції.
Перевірка готової упаковки
Після запаювання пакети проходять через контрольні ваги та металодетектор. Система виявляє упаковки, які не відповідають заданому діапазону маси, а також реагує на наявність металевих включень. Невідповідний пакет відводиться з основного потоку. Склад ділянки перевірки підбирають з урахуванням вимог підприємства до контролю якості упакованої продукції.
Групування та укладання в короби
Перевірені пакети групуються відповідно до заданої схеми та укладаються в картонні короби. Після заповнення короб закривається та заклеюється клейкою стрічкою. Кількість пакетів, їхню орієнтацію та порядок укладання визначають за форматом споживчої упаковки й вимогами до транспортного короба.
Палетування та обмотування вантажу
На завершальній дільниці робот-палетоукладач розміщує короби на піддоні за заданою схемою. Потім палетообмотувач фіксує сформований вантаж стрейч-плівкою. Така послідовність допомагає зберегти геометрію палети під час внутрішньовиробничого переміщення, складування та перевезення.
Параметри представленої конфігурації
Наведені нижче показники стосуються описаного варіанта лінії та не є універсальними для всіх проєктів. Остаточні параметри визначаються після перевірки продукту, пакувального матеріалу та вибраного формату пакета.
- Дозувальне обладнання: 14-головковий комбінаційний дозатор для замороженої продукції.
- Номінальна продуктивність: до 70 пакетів за хвилину під час фасування по 500 г і до 35 пакетів за хвилину під час фасування по 1 кг.
- Формат упаковки: пакети завширшки до 210 мм, включно з виконанням із плоским дном.
- Виконання обладнання: сталеві елементи конструкції та ступінь захисту IP65 для експлуатації в умовах підвищеної вологості.
- Розрахунковий обсяг оброблення: до 50 000 кг креветок на добу за тризмінного режиму роботи.
Фактична швидкість може залежати від розміру та форми креветок, ступеня їх змерзання, маси дози, властивостей плівки, тривалості зварювального циклу та продуктивності наступних дільниць.
Що враховують під час проєктування пакувальної дільниці
Характеристики замороженого продукту
До вибору дозатора необхідно визначити розмірний діапазон креветок, наявність глазурі, робочу температуру, схильність продукту до змерзання та допустимий рівень механічного впливу. Ці дані впливають на конструкцію контактних поверхонь і подавальних жолобів, а також на режим роботи вагової системи.
Параметри пакета та плівки
Для узгодження пакувальної машини необхідні розміри пакета, маса порції, структура рулонного матеріалу та вимоги до зварних швів. Можливість випуску декількох форматів перевіряється окремо: для переходу на інший розмір можуть знадобитися переналаштування обладнання або заміна форматних деталей.
Компонування обладнання
Під час підготовки проєкту враховують висоту приміщення, доступну площу, напрямок руху продукту, розташування холодильної дільниці та точки під’єднання інженерних комунікацій. Також визначають, які операції вже виконуються наявним обладнанням підприємства.
Формат транспортної упаковки
Для підбору обладнання вторинного пакування необхідні розміри та маса наповненого пакета, кількість упаковок у коробі, параметри картону, спосіб закривання короба, тип піддона та необхідна схема палетування.
Практичні переваги комплексної автоматизації
- Узгодженість операцій. Дозатор, пакувальна машина, системи контролю та обладнання вторинного пакування працюють у єдиній послідовності.
- Повторюваність процесу. Налаштування рецептури дають змогу відтворювати параметри фасування й пакування для вибраного продукту.
- Скорочення ручних операцій. Персоналу не потрібно вручну постійно зважувати продукт, укладати кожен пакет і формувати кожну палету.
- Контроль потоку продукції. Перевірка маси та металодетекція інтегруються безпосередньо в пакувальну лінію.
- Можливість адаптації. Склад комплексу можна узгодити з необхідними форматами пакетів, коробів і палет.
Підготовка технічного завдання
Для розроблення лінії замовнику необхідно надати опис продукту, діапазон маси порцій, зразки пакувального матеріалу, розміри пакетів і коробів, необхідну схему укладання на палету, план приміщення та бажаний рівень автоматизації. Випробування з реальним продуктом допомагають перевірити його поведінку під час подавання, дозування та проходження через пакувальну машину.
ITP-GROUP допомагає узгодити склад лінії, розміщення обладнання та взаємодію окремих вузлів, а також виконує монтаж, пусконалагодження та навчання персоналу. Конфігурація проєкту визначається індивідуально після аналізу вихідних даних і виробничих умов.
Щоб підготувати пропозицію щодо пакування заморожених креветок, надішліть фахівцям ITP-GROUP опис продукту, необхідні формати упаковки та план виробничого приміщення.
Поширені запитання
Яке обладнання потрібне для пакування заморожених креветок?
Базова лінія зазвичай включає систему подавання, ваговий дозатор, вертикальну пакувальну машину та відвідний транспортер. Контрольні ваги, металодетектор, обладнання для укладання в короби, палетоукладач і палетообмотувач додаються відповідно до завдань конкретного виробництва.
Чи можна пакувати на одній лінії порції по 500 г і 1 кг?
Така можливість залежить від діапазону дозування, розмірів формувальної труби, допустимої ширини плівки та налаштувань пакувальної машини. Перехід між форматами може потребувати зміни рецептури й установлення відповідних форматних деталей.
Чому продуктивність лінії може змінюватися?
На фактичну швидкість впливають маса порції, розмір креветок, наявність глазурі, ступінь змерзання продукту, формат пакета, характеристики плівки та тривалість операцій контролю і вторинного пакування.
Які дані потрібні для підбору лінії?
Необхідно зазначити характеристики креветок, температуру продукту, потрібну масу порції, розміри й тип пакета, планову продуктивність, формат короба, схему палетування та параметри приміщення. Бажано також надати зразки продукту й пакувального матеріалу для проведення випробувань.
Back to Category