- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Професійне пакування кави у вакуумні брикети
Вакуумне пакування меленої кави у щільний прямокутний брикет потребує узгодженої роботи дозатора, вертикальної пакувальної машини та вакуумного модуля. Обладнання має не лише відміряти порцію і сформувати пакет, а й видалити з нього повітря, надати упаковці стабільної геометрії та створити герметичні зварні шви.
Для виготовлення вакуумних брикетів масою 250 і 500 г застосовують спеціалізовані вертикальні системи DOLZAN. Конфігурацію такої лінії підбирають з урахуванням властивостей меленої кави, розмірів готового пакета, структури рулонного матеріалу, необхідної продуктивності та операцій, які виконуватимуться після вакуумування.
Особливості вакуумного брикету для меленої кави
Вакуумний брикет, або brick pack, — це щільна упаковка переважно прямокутної форми. Після дозування продукту з пакета видаляється повітря, а його геометрія фіксується відповідним формувальним вузлом. Компактний формат полегшує укладання готової продукції в короби, транспортування, складське зберігання та викладення на торговій полиці.
Зменшення кількості повітря всередині пакета допомагає обмежити контакт кави з киснем. Однак саме вакуумування не може окремо гарантувати визначений строк придатності. Збереження властивостей продукту також залежить від часу після обсмажування, ступеня дегазації кави, залишкового вмісту кисню, герметичності швів, бар’єрних характеристик плівки та умов зберігання.
Якщо підприємству потрібні інші формати або способи фасування, їх доцільно розглядати в межах загальної категорії обладнання для пакування кави. Ця сторінка присвячена саме автоматизованому виготовленню вакуумних брикетів із меленою кавою.
Як працює лінія вакуумного пакування кави
Технологічний цикл починається з подавання кави до дозувальної системи та закінчується відведенням сформованого брикету. Склад і послідовність операцій залежать від виконання машини та погодженої комплектації.
Подавання продукту до дозатора
Мелена кава подається із накопичувального бункера або попередньої виробничої ділянки. Завантажувальний пристрій має забезпечувати рівномірне надходження продукту без перевантаження дозатора. Під час проєктування враховують висоту подавання, властивості кави, пиловиділення та доступність вузлів для очищення.
Дозування меленої кави
Для порошкоподібної продукції зазвичай розглядають шнекове дозування. Обертання шнека забезпечує кероване переміщення продукту до сформованого пакета. Налаштування залежать від ступеня помелу, насипної густини, вологості, сипкості та схильності кави до ущільнення.
Маса 250 або 500 г сама по собі не визначає конструкцію дозатора. Для стабільного фасування необхідно перевірити поведінку конкретної кави та встановити допустимі відхилення маси. Огляд інших варіантів дозування представлено на сторінці дозаторів для пакувальних машин.
Формування пакета з рулонного матеріалу
Вертикальна машина розмотує пакувальний матеріал і проводить його через формувальний вузол. Із полотна створюється пакет заданої ширини та довжини, після чого виконується дозування кави. Якщо на плівку нанесено друк, положення пакета синхронізується за фотоміткою.
Видалення повітря та формування брикету
Наповнений пакет надходить до вакуумної станції. Повітря видаляється відповідно до встановленого циклу, а формувальні елементи надають упаковці передбаченої геометрії. На результат впливають рівномірність дозування, розподіл кави всередині пакета, властивості матеріалу та параметри вакуумування.
Залежно від необхідного випуску машина може комплектуватися однією або двома вакуумними станціями. У системі з двома станціями технологічні операції можуть виконуватися послідовно для різних пакетів, що допомагає узгодити тривалість вакуумного циклу з роботою дозатора та пакувального автомата. Фактичну продуктивність визначають тільки після погодження продукту, формату і комплектації.
Запаювання та відведення готового пакета
Після вакуумування пакет остаточно закривається зварним швом. Режими запаювання підбирають відповідно до структури й товщини термозварювального шару. Готовий брикет виводиться з робочої зони та може передаватися на конвеєр, контрольне зважування, металодетектор, етикетування або пакування у транспортний короб.
Обладнання DOLZAN для вакуумного пакування
Італійський виробник DOLZAN спеціалізується на автоматичних вертикальних пакувальних машинах і дозувальних системах для порошкоподібної, гранульованої та іншої продукції. Для виготовлення вакуумних пакетів виробник пропонує машини серій DSV150 і DSV250.
- для DSV150 офіційно вказана максимальна ширина плівки 600 мм;
- для DSV250 максимальна ширина плівки становить 840 мм;
- можливе виконання з однією або двома вакуумними станціями;
- передбачаються різні системи дозування залежно від властивостей продукту;
- керування робочими параметрами здійснюється через операторську панель;
- спосіб запаювання та склад додаткових модулів погоджуються для конкретного проєкту.
Максимальна ширина плівки не дорівнює ширині готового брикету. Кінцеві розміри упаковки залежать від конструкції формувального комплекту, складок, розташування швів і необхідного об’єму. Тому можливість виготовлення пакетів 250 і 500 г перевіряють за зразками продукту, макетом упаковки та параметрами пакувального матеріалу.
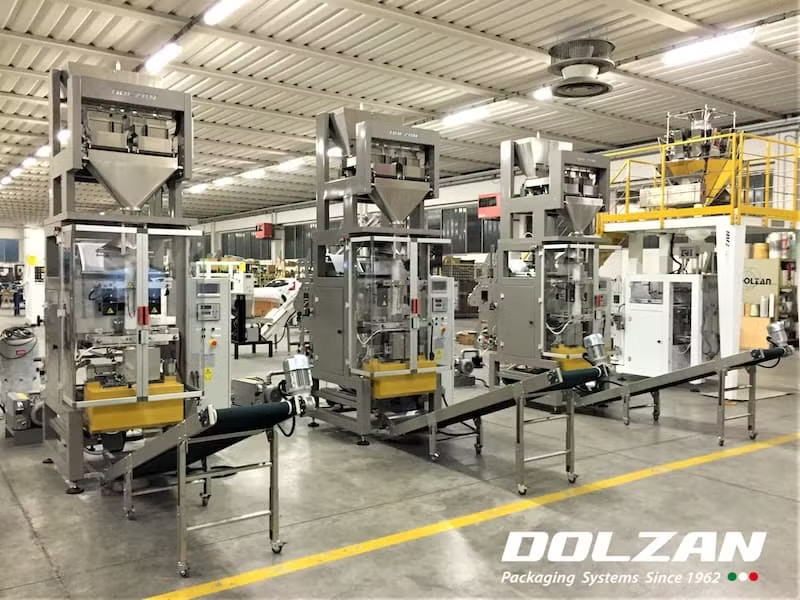
Формати 250 і 500 г: що потрібно врахувати
Перехід між двома значеннями маси може потребувати не лише зміни налаштувань дози. Якщо пакети 250 і 500 г відрізняються за шириною, довжиною або поперечним перерізом, для переналагодження можуть знадобитися змінні формувальні деталі. Точний склад форматного комплекту визначається після затвердження креслень обох упаковок.
До технічного завдання бажано включити:
- номінальну масу кожного формату та допустимі відхилення;
- розміри готового брикету 250 і 500 г;
- ступінь помелу та насипну густину кави;
- вологість і температуру продукту під час фасування;
- час між обсмажуванням, помелом і пакуванням;
- структуру, товщину та ширину рулонного матеріалу;
- наявність друку і параметри фотомітки;
- необхідну продуктивність для кожного формату;
- спосіб групового та транспортного пакування.
Доцільно також визначити, які деталі оператор повинен замінювати під час переходу між форматами, які параметри зберігатимуться в рецептах системи керування та скільки часу може займати очищення контактних із продуктом вузлів.
Пакувальний матеріал і герметичність брикету
Для вакуумної упаковки використовують багатошаровий термозварювальний матеріал із бар’єрними властивостями, що відповідають продукту й умовам зберігання. Плівка повинна витримувати навантаження під час видалення повітря, формування граней і транспортування готової упаковки.
До запуску серійного виробництва перевіряють:
- сумісність внутрішнього шару плівки з вибраним способом запаювання;
- міцність поздовжніх і поперечних швів;
- стійкість матеріалу до проколів і утворення заломів;
- бар’єр до кисню, водяної пари та ароматичних компонентів;
- поведінку рулону під час розмотування;
- точність позиціювання друкованого зображення;
- герметичність готового пакета після вакуумування.
Остаточний матеріал бажано випробовувати разом із конкретною кавою. Зміна постачальника або структури плівки може потребувати повторного налаштування температури, тиску та тривалості запаювання.
Додаткові модулі пакувальної лінії
Основну вакуумну машину можна інтегрувати з периферійним обладнанням, необхідним для безперервної роботи виробничої ділянки. До складу проєкту залежно від завдання можуть входити:
- завантажувальний елеватор або інша система подавання меленої кави;
- накопичувальний бункер і датчики рівня продукту;
- шнековий дозатор;
- одна або дві вакуумні станції;
- пристрій обрізання верхньої частини пакета;
- модуль формування та складання країв упаковки;
- аплікатор етикетки або клейкої стрічки;
- принтер для нанесення дати, номера партії та іншої змінної інформації;
- вихідний конвеєр;
- контрольна вага та металодетектор;
- обладнання для укладання брикетів у короби.
Кожний додатковий модуль має бути синхронізований із пакувальною машиною за продуктивністю та сигналами керування. Розташування обладнання перевіряють за планом приміщення з урахуванням проходів, зон обслуговування, висоти стелі та точок підключення комунікацій.
Підготовка та реалізація проєкту
Випробування продукту й пакувального матеріалу
Перед остаточним вибором комплектації виробнику доцільно передати зразки меленої кави та рулонного матеріалу. Випробування допомагають перевірити дозування, поведінку продукту під час ущільнення, форму брикету та якість зварних швів. Результати тестів використовують для уточнення технічного завдання.
Компонування обладнання
Лінію розміщують з урахуванням напрямку руху продукту, положення завантажувальної системи, доступу до дозатора, зони заміни рулону та місця для відведення готових брикетів. Якщо обладнання інтегрується в наявне виробництво, потрібно узгодити його роботу з попередньою та наступною технологічними ділянками.
Монтаж і запуск
Після постачання виконуються встановлення, підключення, перевірка взаємодії модулів і тестовий запуск із продуктом. Під час монтажу та пусконалагодження пакувального обладнання налаштовують робочі режими, перевіряють якість упаковки та навчають персонал основним операціям.
Технічна підтримка під час експлуатації
Стабільність роботи лінії залежить від стану дозувального, вакуумного, формувального та зварювального вузлів. Планове сервісне обслуговування пакувального обладнання допомагає контролювати зношення компонентів, параметри запаювання, роботу датчиків і пневматичної системи.
Поширені запитання
Чи може одна машина фасувати каву по 250 і 500 г?
Таку можливість передбачають під час проєктування. Зміна дози виконується в системі керування дозатором, однак для пакетів різного розміру можуть знадобитися змінні формувальні деталі. Остаточне рішення залежить від габаритів обох брикетів і вибраної моделі машини.
Який дозатор використовують для меленої кави?
Для меленої кави зазвичай розглядають шнековий дозатор, призначений для порошкоподібних продуктів. Його конструкцію та параметри підбирають за ступенем помелу, насипною густиною, сипкістю, пиловиділенням і потрібною точністю фасування.
Чи гарантує вакуум тривалий строк зберігання кави?
Вакуумування зменшує кількість повітря всередині упаковки, але строк зберігання залежить також від початкового стану кави, її дегазації, бар’єрних властивостей плівки, залишкового кисню, герметичності швів і температурних умов. Необхідний строк підтверджують випробуваннями готового продукту.
Навіщо потрібна подвійна вакуумна станція?
Друга станція дає змогу краще узгодити вакуумування з формуванням і наповненням наступного пакета. Потребу в такій конфігурації визначають за необхідною продуктивністю, тривалістю вакуумного циклу та характеристиками упаковки.
Чи можна використовувати плівку з готовим друком?
Так, якщо її структура сумісна з вакуумуванням і системою запаювання машини. Для правильного розташування дизайну на пакеті матеріал повинен мати фотомітку, параметри якої погоджуються до виготовлення рулону.
Які дані потрібні для підготовки пропозиції?
Потрібно надати характеристики меленої кави, масу 250 і 500 г, розміри обох пакетів, структуру плівки, бажану продуктивність, план приміщення та перелік додаткових операцій. Для точнішого підбору бажано передати зразки продукту й пакувального матеріалу.
Підбір вакуумної лінії для кави
ITP-GROUP допомагає сформувати технічне завдання, узгодити з виробником формати брикетів 250 і 500 г, підібрати дозувальну систему та визначити склад периферійного обладнання. Під час підготовки проєкту враховуються властивості кави, параметри плівки, необхідна продуктивність, компонування цеху та подальше пакування готових брикетів.
Зв’яжіться з ITP-GROUP, щоб передати вихідні дані та отримати пропозицію щодо комплектації лінії вакуумного пакування меленої кави.
Back to Category