- +38 050 810 00 87
-
Ця електронна адреса захищена від спам-ботів. Вам необхідно увімкнути JavaScript, щоб побачити її.


Рішення щодо наповнення біг-бегів
Правильний вибір станції для наповнення біг-бегів починається не з номінальної маси контейнера, а з аналізу поведінки продукту. Вільносипкі гранули, дрібнодисперсні порошки, великі частинки та пластівцеподібні матеріали по-різному проходять через бункери, живильники й завантажувальні патрубки. Від цих властивостей залежать стабільність потоку, точність завершення дозування, рівень пиловиділення та ризик утворення заторів.
Модульна станція PAGLIERANI BB представлена в декількох виконаннях: BB-A, BB-C, BB-N і BB-VS. Вони відрізняються передусім способом подавання матеріалу. Окремо пропонується виконання BBS, у якому для підіймання та опускання контейнера використовується електрична канатна таль.
Ця стаття допомагає порівняти модифікації та визначити вихідні дані, необхідні для підбору живильника. Загальні відомості про будову, призначення й оснащення станцій наведено на сторінці обладнання для фасування в біг-беги. Такий розподіл тем дає змогу окремо розглянути категорію обладнання та інженерні критерії вибору конкретного виконання.
За яким принципом вибирають модифікацію PAGLIERANI BB
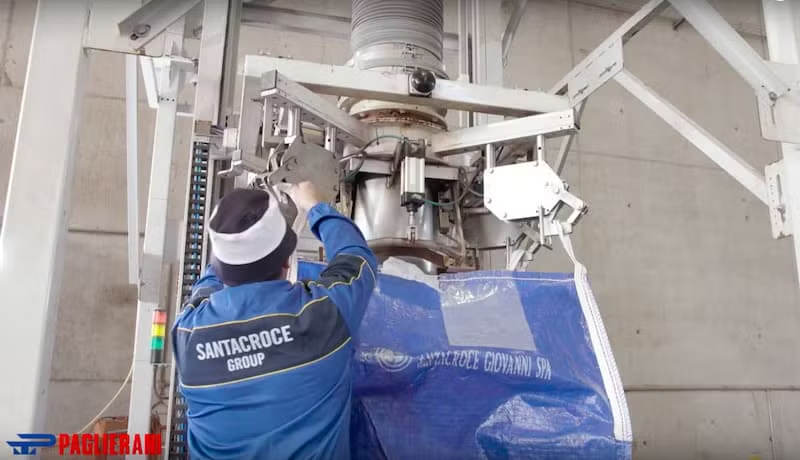
У базових виконаннях станція утримує біг-бег за стропи, контролює його масу під час наповнення та опускає контейнер після завершення циклу. Головна відмінність між BB-A, BB-C, BB-N і BB-VS полягає в конструкції пристрою, який переміщує продукт до завантажувальної горловини.
Живильник повинен забезпечувати не лише необхідний потік матеріалу. Він також має дозволяти керовано зменшити інтенсивність подавання перед завершенням дозування. Якщо після команди зупинки продукт продовжує самовільно надходити в контейнер, фактична маса може перевищити задане значення.
Назва матеріалу не є достатньою підставою для вибору. Наприклад, два порошки можуть мати різну насипну густину, здатність до аерації та схильність до налипання. Гранульований продукт може вільно витікати за однієї вологості, але утворювати склепіння після тривалого зберігання. Тому конфігурацію визначають за фактичними властивостями матеріалу та умовами його надходження на станцію.
BB-A: гравітаційне подавання гранульованих матеріалів
У модифікації BB-A продукт переміщується під дією власної ваги. Таке виконання розглядають для вільносипких гранульованих матеріалів, які стабільно проходять через бункер, заслінку та завантажувальний канал без примусового транспортування.
Перед вибором гравітаційної системи необхідно перевірити сипучість продукту в усьому робочому діапазоні вологості. Окремо оцінюють можливість утворення склепінь, зависання в бункері та неконтрольованого витікання після закривання регулювального органу.
BB-A доцільно розглядати, якщо потік матеріалу можна впевнено запускати, регулювати й зупиняти. Якщо продукт надходить нерівномірно або потребує постійного механічного спонукання, гравітаційної системи може бути недостатньо.
BB-C: шнекове подавання порошкоподібних продуктів
BB-C оснащується шнековим живильником. Обертання шнека примусово переміщує порошок до завантажувального вузла та дозволяє регулювати подавання зміною робочого режиму.
Під час конфігурування BB-C враховують насипну густину, фракційний склад, здатність порошку до аерації, ущільнення, злежування та налипання. Значення також мають абразивність продукту, його вплив на робочі поверхні та інтенсивність утворення пилу.
Шнековий принцип не слід автоматично застосовувати до будь-якого дрібнодисперсного матеріалу. Для правильного вибору потрібно перевірити, як продукт заповнює витки шнека, чи не ущільнюється він під час переміщення та скільки матеріалу продовжує надходити після зупинення приводу.
BB-N: стрічкове подавання великих частинок і пластівців
У модифікації BB-N використовується стрічковий живильник. Таке виконання розглядають для крупнозернистих і пластівцеподібних матеріалів, яким потрібне контрольоване транспортування без інтенсивного механічного впливу шнека.
Під час підбору оцінюють форму та максимальний розмір частинок, висоту шару на стрічці, рівномірність завантаження й допустиме пошкодження продукту. Для неоднорідної суміші додатково перевіряють, чи не відбувається розшарування компонентів під час переміщення.
Необхідно також врахувати можливість просипання дрібної фракції, налипання матеріалу на стрічку та доступність транспортної поверхні для очищення. Ширина й швидкість живильника погоджуються з необхідним потоком і геометрією продукту.
BB-VS: подавання через роторний клапан
Виконання BB-VS передбачає застосування роторного клапана. Його розглядають для спеціальних технологічних схем, у яких матеріал необхідно переміщувати порціями через обертовий робочий орган або узгодити станцію з установленою системою подавання.
Можливість використання BB-VS визначається після окремого інженерного оцінювання. Потрібно врахувати фракцію матеріалу, абразивність, схильність до налипання, ризик защемлення частинок і допустимий механічний вплив.
Роботу роторного клапана також узгоджують з обладнанням, установленим перед станцією. Нестабільне завантаження робочих камер або невідповідна швидкість попереднього транспортера можуть впливати на рівномірність потоку.
BBS: виконання з електричною канатною талью
BBS призначена для виробництв, де не потрібна висока інтенсивність оброблення контейнерів. На відміну від основних версій BB із гідравлічним механізмом, піднімання та опускання біг-бега виконується електричною канатною талью. Оператор керує її роботою з пульта.
Під час оцінювання BBS потрібно враховувати весь робочий цикл: установлення порожнього контейнера, закріплення строп, піднімання, наповнення, опускання та відведення готового біг-бега. Номінальний час подавання продукту не відображає фактичної продуктивності ділянки, якщо допоміжні операції виконуються повільніше.
Порівняння систем подавання PAGLIERANI BB
| Модифікація | Система подавання | Типова група матеріалів | Що потрібно перевірити |
|---|---|---|---|
| BB-A | Гравітаційна | Вільносипкі гранульовані продукти | Сипучість, утворення склепінь, стабільність витікання та зупинення потоку |
| BB-C | Шнекова | Порошкоподібні матеріали | Аерація, злежування, налипання, абразивність і пиловиділення |
| BB-N | Стрічкова | Крупнозернисті та пластівцеподібні продукти | Розмір частинок, рівномірність шару, просипання та допустиме пошкодження |
| BB-VS | Роторний клапан | Матеріали для спеціальних технологічних схем | Абразивність, налипання, защемлення частинок і сумісність із попереднім обладнанням |
| BBS | Залежить від погодженої конфігурації | Виробництва з невисокою потрібною продуктивністю | Тривалість ручних операцій, установлення строп і відведення контейнера |
Таблиця показує загальний принцип вибору, але не замінює випробувань. Остаточне виконання визначають після аналізу зразка продукту, способу його надходження та параметрів біг-бега.
Які властивості продукту потрібно дослідити
Для підготовки технічної пропозиції потрібні дані, що описують матеріал у реальних виробничих умовах. Лабораторні показники бажано доповнити інформацією про зберігання, сезонні зміни вологості та поведінку продукту після попереднього обладнання.
Фракційний склад і форма частинок
Необхідно визначити мінімальний і максимальний розмір частинок, частку дрібної фракції та форму елементів. Великі або видовжені частинки можуть застрягати у вузьких проходах, а неоднорідна суміш — розділятися під час транспортування.
Насипна густина та її зміни
Насипна густина впливає на об’єм, який займає задана маса продукту, а також на навантаження на живильник. Для матеріалів, здатних ущільнюватися чи аеруватися, потрібно зазначати не одне довідкове значення, а фактичний робочий діапазон.
Сипучість, вологість і утворення заторів
Сипучість оцінюють разом із вологістю та умовами зберігання. Необхідно повідомити, чи утворює матеріал склепіння над випускним отвором, чи зависає на стінках бункера та чи потребує додаткового спонукання до руху.
Аерація та інерція потоку
Деякі порошки насичуються повітрям і певний час продовжують рухатися після зупинення живильника. Це явище впливає на момент завершення подавання та фактичну масу дози. Для таких продуктів потрібно перевірити поведінку матеріалу під час переходу з швидкого режиму на повільний.
Абразивність, налипання та пиловиділення
Абразивний продукт може прискорювати зношування робочих поверхонь, а липкий — накопичуватися всередині живильника та змінювати його пропускну здатність. Для пиловидних матеріалів необхідно передбачити герметизацію зони пересипання й підключення аспірації.
Якщо розрахункових даних недостатньо, доцільно передати зразок матеріалу виробнику обладнання PAGLIERANI. Випробування допомагають перевірити стабільність подавання, можливість керованого зупинення потоку та сумісність продукту з контактними поверхнями.
Як організований ваговий цикл
Під час наповнення біг-бег утримується підвісною системою, а маса контролюється трьома тензометричними датчиками. В автоматичному режимі застосовуються швидке та повільне подавання. Спочатку станція набирає основну частину заданої маси, після чого знижує інтенсивність потоку для точнішого завершення циклу.
Результат залежить не тільки від характеристик вагового вузла. Після зупинення живильника частина матеріалу може залишатися в завантажувальному каналі або продовжувати рух за інерцією. Для порошків додатковим чинником є аерація, а для великих частинок — нерівномірність надходження.
Момент переходу між режимами, швидкість подавання та умови завершення циклу налаштовують для конкретного продукту й заданої маси. Параметри, визначені для одного матеріалу, не слід переносити на інший без перевірки.
Ущільнення продукту всередині біг-бега
Пластівці, аеровані порошки та деякі гранульовані матеріали можуть нерівномірно розподілятися всередині контейнера або утворювати пухкий шар. У таких випадках станцію можна доповнити функцією струшування мішка чи вібраційною платформою.
Потребу в ущільненні визначають за результатами фактичного наповнення. Необхідно перевірити, чи дозволяє вібрація краще використовувати об’єм контейнера, вирівняти його форму та підготувати вантаж до подальшого переміщення.
Надмірна інтенсивність або тривалість вібрації може спричинити розшарування суміші, пошкодження крихких частинок чи додаткове навантаження на контейнер. Тому режим погоджують з властивостями продукту та конструкцією біг-бега.
Параметри біг-бега та оснащення станції
Живильник підбирається разом із вузлом утримання контейнера. Навіть правильно вибрана система подавання не забезпечить стабільного циклу, якщо геометрія завантажувальної горловини, розташування строп або висота біг-бега не узгоджені з обладнанням.
Розміри, стропи та завантажувальна горловина
До технічного завдання додають креслення контейнера або повний перелік його параметрів:
- довжину, ширину та висоту біг-бега;
- матеріал зовнішньої оболонки;
- кількість, довжину та розташування строп;
- розміри й конструкцію завантажувальної горловини;
- наявність внутрішнього поліетиленового вкладиша;
- спосіб закривання верхньої частини;
- конструкцію розвантажувального вузла;
- номінальну та максимальну масу наповнення;
- спосіб установлення на піддон або іншу опорну поверхню.
Кількість і розташування гаків погоджуються з конструкцією строп. У стандартній комплектації їх вивільнення може виконуватися вручну. Для автоматизованої ділянки передбачають пневматичні гаки.
Надування внутрішнього вкладиша
Якщо контейнер має внутрішній поліетиленовий вкладиш, станція може комплектуватися системою його попереднього надування повітрям або інертним газом. Це допомагає розправити вкладиш перед подаванням продукту. Необхідність і спосіб виконання операції залежать від конструкції упаковки та вимог технологічного процесу.
Аспірація зони наповнення
Для пиловидних продуктів передбачають підключення до зовнішньої аспіраційної системи. Телескопічний сильфон з’єднує нерухому систему подавання з рухомим вузлом утримання біг-бега та допомагає обмежувати вихід пилу в робочу зону.
Параметри аспірації потрібно розраховувати для всієї ділянки. Враховують властивості продукту, об’єм повітря, що витісняється з контейнера, конструкцію завантажувальної горловини та інші точки утворення пилу.
Контактні частини з нержавіючої сталі
Для поверхонь, що контактують із продуктом, PAGLIERANI передбачає виконання з нержавіючої сталі AISI 304. Доцільність цієї опції визначають з урахуванням властивостей матеріалу, виробничого середовища, процедури очищення та вимог підприємства.
Саме використання AISI 304 не замінює аналіз санітарних або технологічних вимог. Необхідно окремо погодити доступність вузлів, метод очищення та сумісність матеріалів із застосовуваними засобами.
Подавання піддонів і відведення наповнених контейнерів
Продуктивність ділянки залежить не лише від швидкості наповнення. Необхідно врахувати подавання порожніх піддонів, установлення біг-бега, закріплення строп, відведення готового контейнера та підготовку станції до наступного циклу.
Якщо біг-бег установлюється на палету, система може доповнюватися магазином порожніх піддонів і роликовим транспортером. Після наповнення контейнер відводиться навантажувачем або автоматично передається на наступну ділянку.
Для механізованого маршруту застосовують конвеєрні системи для виробничих ліній та накопичувальні секції. Їхню конструкцію підбирають за масою вантажу, розмірами піддона, станом його опорної поверхні та напрямком переміщення.
Пропускна здатність транспортної системи повинна відповідати тривалості циклу наповнення. Якщо готовий біг-бег залишається в робочій зоні довше, ніж потрібно для формування наступної дози, фактичну продуктивність обмежуватиме саме операція відведення.
Алгоритм вибору модифікації PAGLIERANI BB
- Охарактеризувати продукт. Визначити фракцію, форму частинок, насипну густину, сипучість, вологість, пиловиділення, абразивність і схильність до аерації.
- Описати надходження матеріалу. Зазначити тип попереднього обладнання, висоту подавання, доступний потік і можливі коливання завантаження.
- Вибрати принцип переміщення. Попередньо визначити, чи підходить гравітаційна, шнекова, стрічкова або роторна система.
- Погодити параметри дози. Вказати номінальну масу, допустиме відхилення та необхідну кількість контейнерів за годину або зміну.
- Надати креслення біг-бега. Погодити габарити, стропи, горловину, вкладиш, розвантажувальний вузол і спосіб установлення на піддон.
- Визначити потребу в аспірації. Оцінити пиловиділення та спосіб відведення повітря, що витісняється з контейнера.
- Перевірити необхідність ущільнення. Встановити, чи потрібна вібраційна платформа або функція струшування.
- Спроєктувати транспортний маршрут. Узгодити подавання палет, відведення наповнених контейнерів і доступ навантажувача.
- Перевірити матеріали контактних частин. Погодити виконання обладнання з умовами експлуатації та очищення.
- Провести випробування. За потреби передати репрезентативний зразок продукту та біг-бега для підтвердження вибраної конфігурації.
Які матеріали потрібні для випробувань
Для тестування потрібно надати продукт, який відображає реальні умови виробництва. Якщо властивості матеріалу змінюються залежно від партії, вологості або тривалості зберігання, зразок має охоплювати характерний робочий діапазон.
Під час випробувань доцільно перевірити:
- стабільність надходження матеріалу до живильника;
- утворення склепінь, зависання або налипання;
- рівномірність потоку в швидкому та повільному режимах;
- поведінку матеріалу після зупинення живильника;
- кількість пилу в зоні завантаження;
- розподілення продукту всередині біг-бега;
- доцільність застосування вібрації;
- повторюваність фактичної маси;
- зручність закріплення та вивільнення строп;
- стійкість наповненого контейнера на піддоні;
- тривалість повного робочого циклу.
Результати випробувань використовують для уточнення конструкції живильника, параметрів керування потоком, моменту переходу на повільне подавання та складу допоміжного обладнання.
Інтеграція станції у виробничу лінію
До замовлення обладнання потрібно погодити компонування ділянки, напрямок руху продукту, висоту підключення, розташування аспіраційних патрубків, транспортний маршрут палет і зони обслуговування. Якщо станція встановлюється після наявного обладнання, необхідно узгодити продуктивність та обмін керувальними сигналами.
Під час монтажу та пусконалагодження обладнання перевіряють механічні й електричні підключення, роботу тензометричної системи, режими живильника, блокування та послідовність усього циклу.
Після введення станції в експлуатацію необхідно виконувати передбачені виробником огляди, контролювати стан живильника, тензодатчиків, підвісної системи та захисних пристроїв. Умови подальшого технічного супроводу можна погодити в межах сервісного обслуговування пакувального обладнання.
Поширені запитання про вибір PAGLIERANI BB
Яка модифікація підходить для гранульованого продукту?
Для вільносипких гранул попередньо розглядають BB-A з гравітаційним подаванням. Остаточний вибір залежить від вологості, стабільності витікання, схильності до утворення заторів і можливості точно зупинити потік.
Яку станцію вибрати для порошку?
Для порошкоподібних матеріалів PAGLIERANI передбачає BB-C зі шнековим живильником. Перед замовленням необхідно перевірити аерацію, злежування, налипання, абразивність і рівень пиловиділення конкретного продукту.
Коли доцільно використовувати BB-N?
BB-N зі стрічковим живильником розглядають для великих частинок і пластівцеподібних матеріалів. Таке подавання може бути доцільним, коли потрібно уникнути інтенсивного механічного впливу шнека.
Для яких завдань застосовується BB-VS?
BB-VS використовує роторний клапан і призначена для спеціальних технологічних схем. Можливість її застосування визначають після аналізу фракції, абразивності, налипання та сумісності з попереднім обладнанням.
Чим BBS відрізняється від основних виконань BB?
У BBS піднімання та опускання контейнера здійснюється електричною канатною талью, якою керує оператор. Таке виконання розглядають для виробництв із невисокою необхідною продуктивністю.
Чи можна вибрати станцію лише за масою біг-бега?
Ні. Маса визначає лише частину вимог. Для вибору живильника потрібно врахувати фракцію, насипну густину, сипучість, вологість, аерацію, пиловиділення та інші властивості продукту.
Навіщо використовуються два режими подавання?
Швидкий режим призначений для набору основної частини дози, а повільний — для контрольованого завершення наповнення. Момент переходу між ними налаштовується для конкретного матеріалу та заданої маси.
Коли потрібна вібраційна платформа?
Її застосування розглядають, якщо матеріал утворює пухкий шар або нерівномірно розподіляється всередині контейнера. Режим вібрації визначають за результатами випробувань, щоб не пошкодити продукт і біг-бег.
Чи можна працювати з біг-бегом із поліетиленовим вкладишем?
Так, станцію можна доповнити системою попереднього надування вкладиша повітрям або інертним газом. Сумісність перевіряють за конструкцією та розмірами конкретного контейнера.
Чи потрібна аспірація під час наповнення?
Для пиловидних матеріалів необхідно передбачити відведення пилу та повітря, що витісняється з біг-бега. Параметри аспірації розраховують для всієї ділянки, а не тільки для завантажувального патрубка.
Які зразки потрібно надати для підбору обладнання?
Бажано передати репрезентативний зразок продукту, креслення або зразок біг-бега, дані про необхідну масу й продуктивність, а також опис попереднього та транспортного обладнання.
Підготовка технічної пропозиції
Для вибору між BB-A, BB-C, BB-N, BB-VS і BBS необхідно надати характеристики продукту, параметри контейнера, задану масу, потрібну продуктивність, спосіб подавання матеріалу та схему відведення наповнених біг-бегів.
ITP-GROUP допомагає підготувати технічне завдання, погодити виконання живильника, оснащення станції та її інтеграцію з наявним обладнанням.
Для підготовки пропозиції надішліть опис і зразок продукту, креслення біг-бега, необхідну масу наповнення, заплановану кількість контейнерів за зміну та план виробничої ділянки.
Back to Category